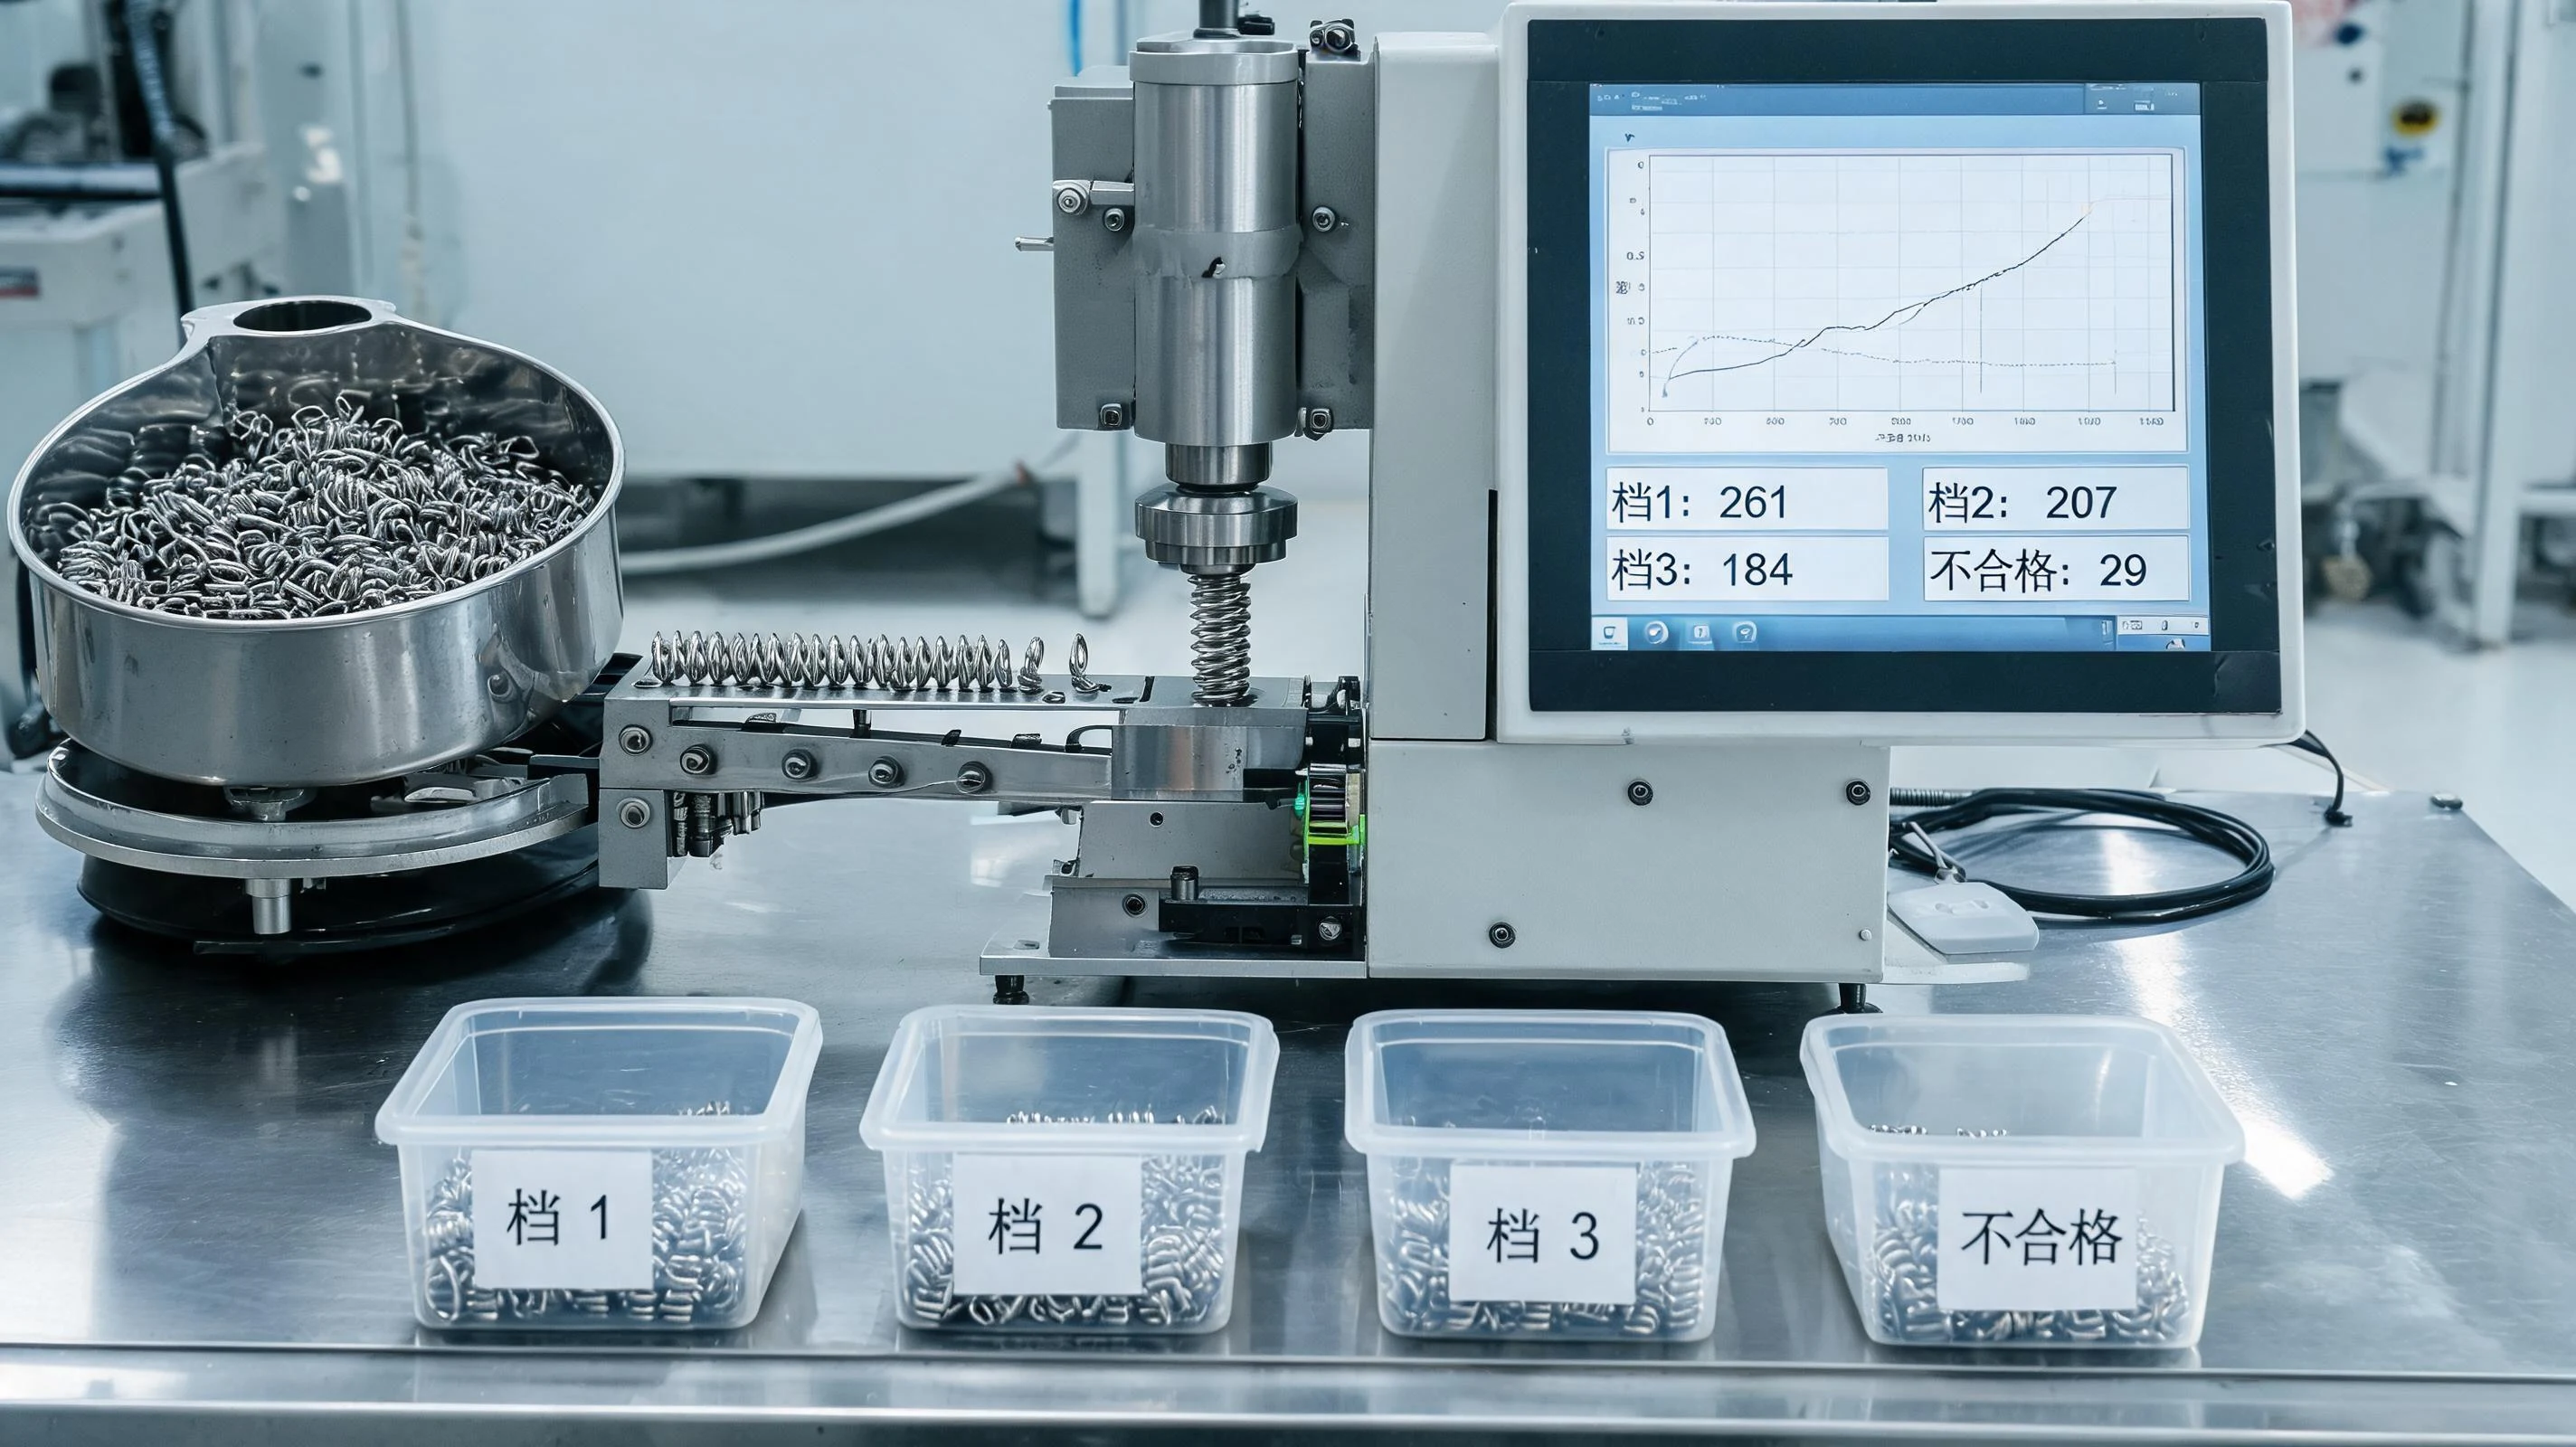
力值分选这件事,说白了就是把已经做出来的弹簧按测得的力值分开,让同一包装里的零件彼此接近。它听起来只是加一道检测,实际牵动的是图纸怎么写、量具怎么校、分档怎么划、包装怎么防混、报告怎么给。本文只讲这一件事:力值一致性怎么从一句"力值公差 ±10%"变成能执行、能验收的交付条件。
一、为什么力值一致性又被提上来
三个推动力叠在一起。第一是装配自动化:压装设备给的是固定行程,弹簧力值偏小就压不到位、偏大就顶住机构,两种失效都不会在装配工位报警,而是流到整机测试才暴露。第二是结构上的叠加:一组阀门、一排连接器、一套离合器里往往并联或串联着若干弹簧,单件的偏差会被叠加放大,最终表现为整机手感不一致或动作迟滞。第三是售后成本:整机层面的返修远比一枚弹簧贵,客户自然把要求往上游推。
但要求推上来了,表达没跟上。图纸上仍常见一个力值点加一个百分比公差,既没写测量条件,也没写分布要求。这样的写法只能判"这一支合格不合格",判不了"这一批够不够一致"。
二、一个力值点测不出全貌:力值与刚度要分开写
弹簧的力值随压缩量变化,单点力值相同,并不表示在整段工作行程里都一致。两支弹簧如果在某一高度测得的力值相同、刚度不同,压缩量再走一段,力值就会明显分开;装到行程较长或振动工况的机构上,这种差别会直接变成异响与偏载。
因此要求一致的场合,建议至少写两点:工作点附近的 P1 与另一处的 P2,用两点的差值或斜率间接约束刚度;也可以直接给刚度区间。两点标注的成本很低,但能挡掉"单点合格、全程不一致"这类最难查的问题。
三、测量条件不定,分选就没有意义
分选的前提是读数可比。同一支弹簧在不同条件下测出的力值可以差出可观的比例,所以下面几项必须在文件里写清,并在供方与客户之间统一:
- 压盘与压头。压盘的平行度与表面硬度、压头与弹簧轴线的同轴度,都会影响力值的分布;端圈不并紧的弹簧在压盘不平行时读数偏小;
- 加载方式。连续加载还是分段加载、加载速度、到达规定高度后停留多久再读数——弹簧有力值迟滞,读得早与读得晚不是一个数;
- 预压与零点。是否先预压一次再测、零点如何归零,会让首件与后续件落在不同的基准上;
- 放置状态与环境。立放与卧放、测前是否经过搬运振动、环境温度,都会带来偏移。
这些条件不统一时,供方与客户各自测出的数据无法比较,争议会落在"你的量具不准"这一类无解的结论上。口径如何统一的细节,见同一条弹簧两个读数:测量口径怎么统一。
四、分选带怎么划:不能等于公差带
很多现场把分选上下限直接设成图纸公差,结果是边界件在档位之间反复跳动:第一次测判合格,复测判超差,同一支弹簧两次结论不同。原因是测量本身有不确定度——量具重复性、弹簧自身迟滞、装夹姿态的微小差别,都会让读数在真值附近散开。
稳妥的划法是把分选带放在公差带之内,留出与测量不确定度相称的余量;分选设备上的量具要有日常校核:用封样件或标准件开机核对,记录偏差,超差即停用校准。分档宽度则应与工艺能力匹配:过程能力不足时,把公差切成六档也换不来一致性,只会换来更多尾数与库存。此时该改的是工艺,不是分选细度。
五、分组供货:分档、标识与混档风险
分档供货要落地,三件事必须一起定:
- 分几档。档数不是越多越好。档数多了,尾数与呆滞库存随之增加,交期也被拖长;一般按装配的实际敏感度定,够用即可;
- 怎么标识。同一包装单位内只能有一个档位,袋、盒、层上标明档位与力值区间,标签信息与随货报告对得上;
- 怎么防混。混档是分选之后最大的风险,最容易出在三个环节:换型清场不彻底、余料回库没标识、以及分选后与未分选件的暂存区相邻。这三处要有明确的物理隔离与清场记录。
分档之后,追溯单元也跟着变细:一个批次里出现了多个力值档,标签上就必须能区分。做法可参考一枚一码:弹簧批次追溯怎么从标签落到产线。
六、看分布,不只看合格率
合格率是一个会掩盖问题的指标:过程整体偏移、贴着上限跑,合格率仍然可以是百分之百,但装到整机上的表现会明显偏向一侧。更有用的看法是力值分布本身:
- 单峰居中、宽度稳定——过程受控,此时的分选只是保险;
- 出现双峰——通常意味着换批、换盘线材、换模或两台设备的数据被合到了一起,先查分层而不是查设备精度;
- 一侧拖出长尾——常见于刀具磨损、送料不稳或回火炉内位置差异,属于趋势性偏移,越早发现越好;
- 整体偏移但形态不变——多半是来料线径或材料强度换了批,属于输入变化而非工序失控。
因此随货给分选报告时,除了合格数量,还应写出样本量、均值、标准差、极值与各档数量。这几项数据不增加多少工作量,却能让客户自己判断这一批能不能直接上线。
七、超差件怎么处置:返修、降级还是报废
分选必然分出超差件,处置方式要事先讲明。常见三条路:
一是返修。通过强压(立定处理)或重新调整自由长度改变力值,是可行的手段,但会带来两个代价:自由长度与总圈数随之变化,疲劳表现也可能改变,因此返修件必须重新验证,不能与正常件混作一批交付。
二是降级使用。把偏软或偏硬的档位用于要求较低的场合。这条路必须取得客户书面同意并标明用途,不能默认"装上也能用"——装配端对力值的敏感度,往往只有客户自己清楚。
三是报废与留样。明显超差、且返修风险高于重做的,直接报废更经济。无论走哪条路,建议留取争议件与分选记录,供后续复核。返修件放置一段时间后力值是否回落,与长期高温下的力值衰减:弹簧应力松弛怎么应对里讲的是同一类机制。
八、全检分选这笔账怎么算
力值全检分选不是免费的:设备与人工、逐件测力的节拍、分档后的库存与尾数管理,最后都体现在单价与交期上。判断值不值得,可以看四条:
- 装配端是否自动化、行程是否固定——固定行程对力值分散最敏感;
- 是否存在多件并联或串联——偏差会叠加;
- 失效后果是否严重——安全件、医疗与汽车相关结构件,全检通常是底线;
- 整机返修成本与弹簧单价的比值——比值越大,全检越划算。
不需要全检的场合,抽检加过程控制(做控制图、监控均值与极差趋势)往往更经济,但前提是过程本身稳定、且有数据支撑。全检与抽检之间还有一种折中:先全检摸清分布,稳定后再降为抽检,同时保留随时恢复全检的约定。
九、写进图纸与协议的四项要求
把力值一致性做成可验收的条件,图纸与协议上至少要写清四件事:
一是表达方式。两点力值(或力值加刚度区间),而不是单点加百分比;二是测量条件。量具类型、加载速度、停留时间、预压与放置状态,一次写全;三是分组规则。档数、各档区间、同一包装单位不得混档、标签标识方式;四是随货资料与变更通知。分选报告的内容项,以及换线材、换模、改回火工艺等变更的通知义务。
若产品对力值敏感,还建议把首件确认做成固定动作:首批提交时同时给分布数据与分档结果,双方一起确认档位划分是否合用,再进入批量。外观全检的判定标准怎么定,另见从人工目检到视觉筛选:弹簧外观全检先把判定标准定住。
贵司若正在为装配端力值不一致找原因,或准备把分组供货写进新图纸,可以把现用图纸、量具条件与已有的力值数据发过来,我们一起看这几项该怎么写成可执行的要求。
力值分散、装配端手感不一致?把图纸与现用测量条件发过来,我们帮您把分选与分档规则写清楚。
联系我们