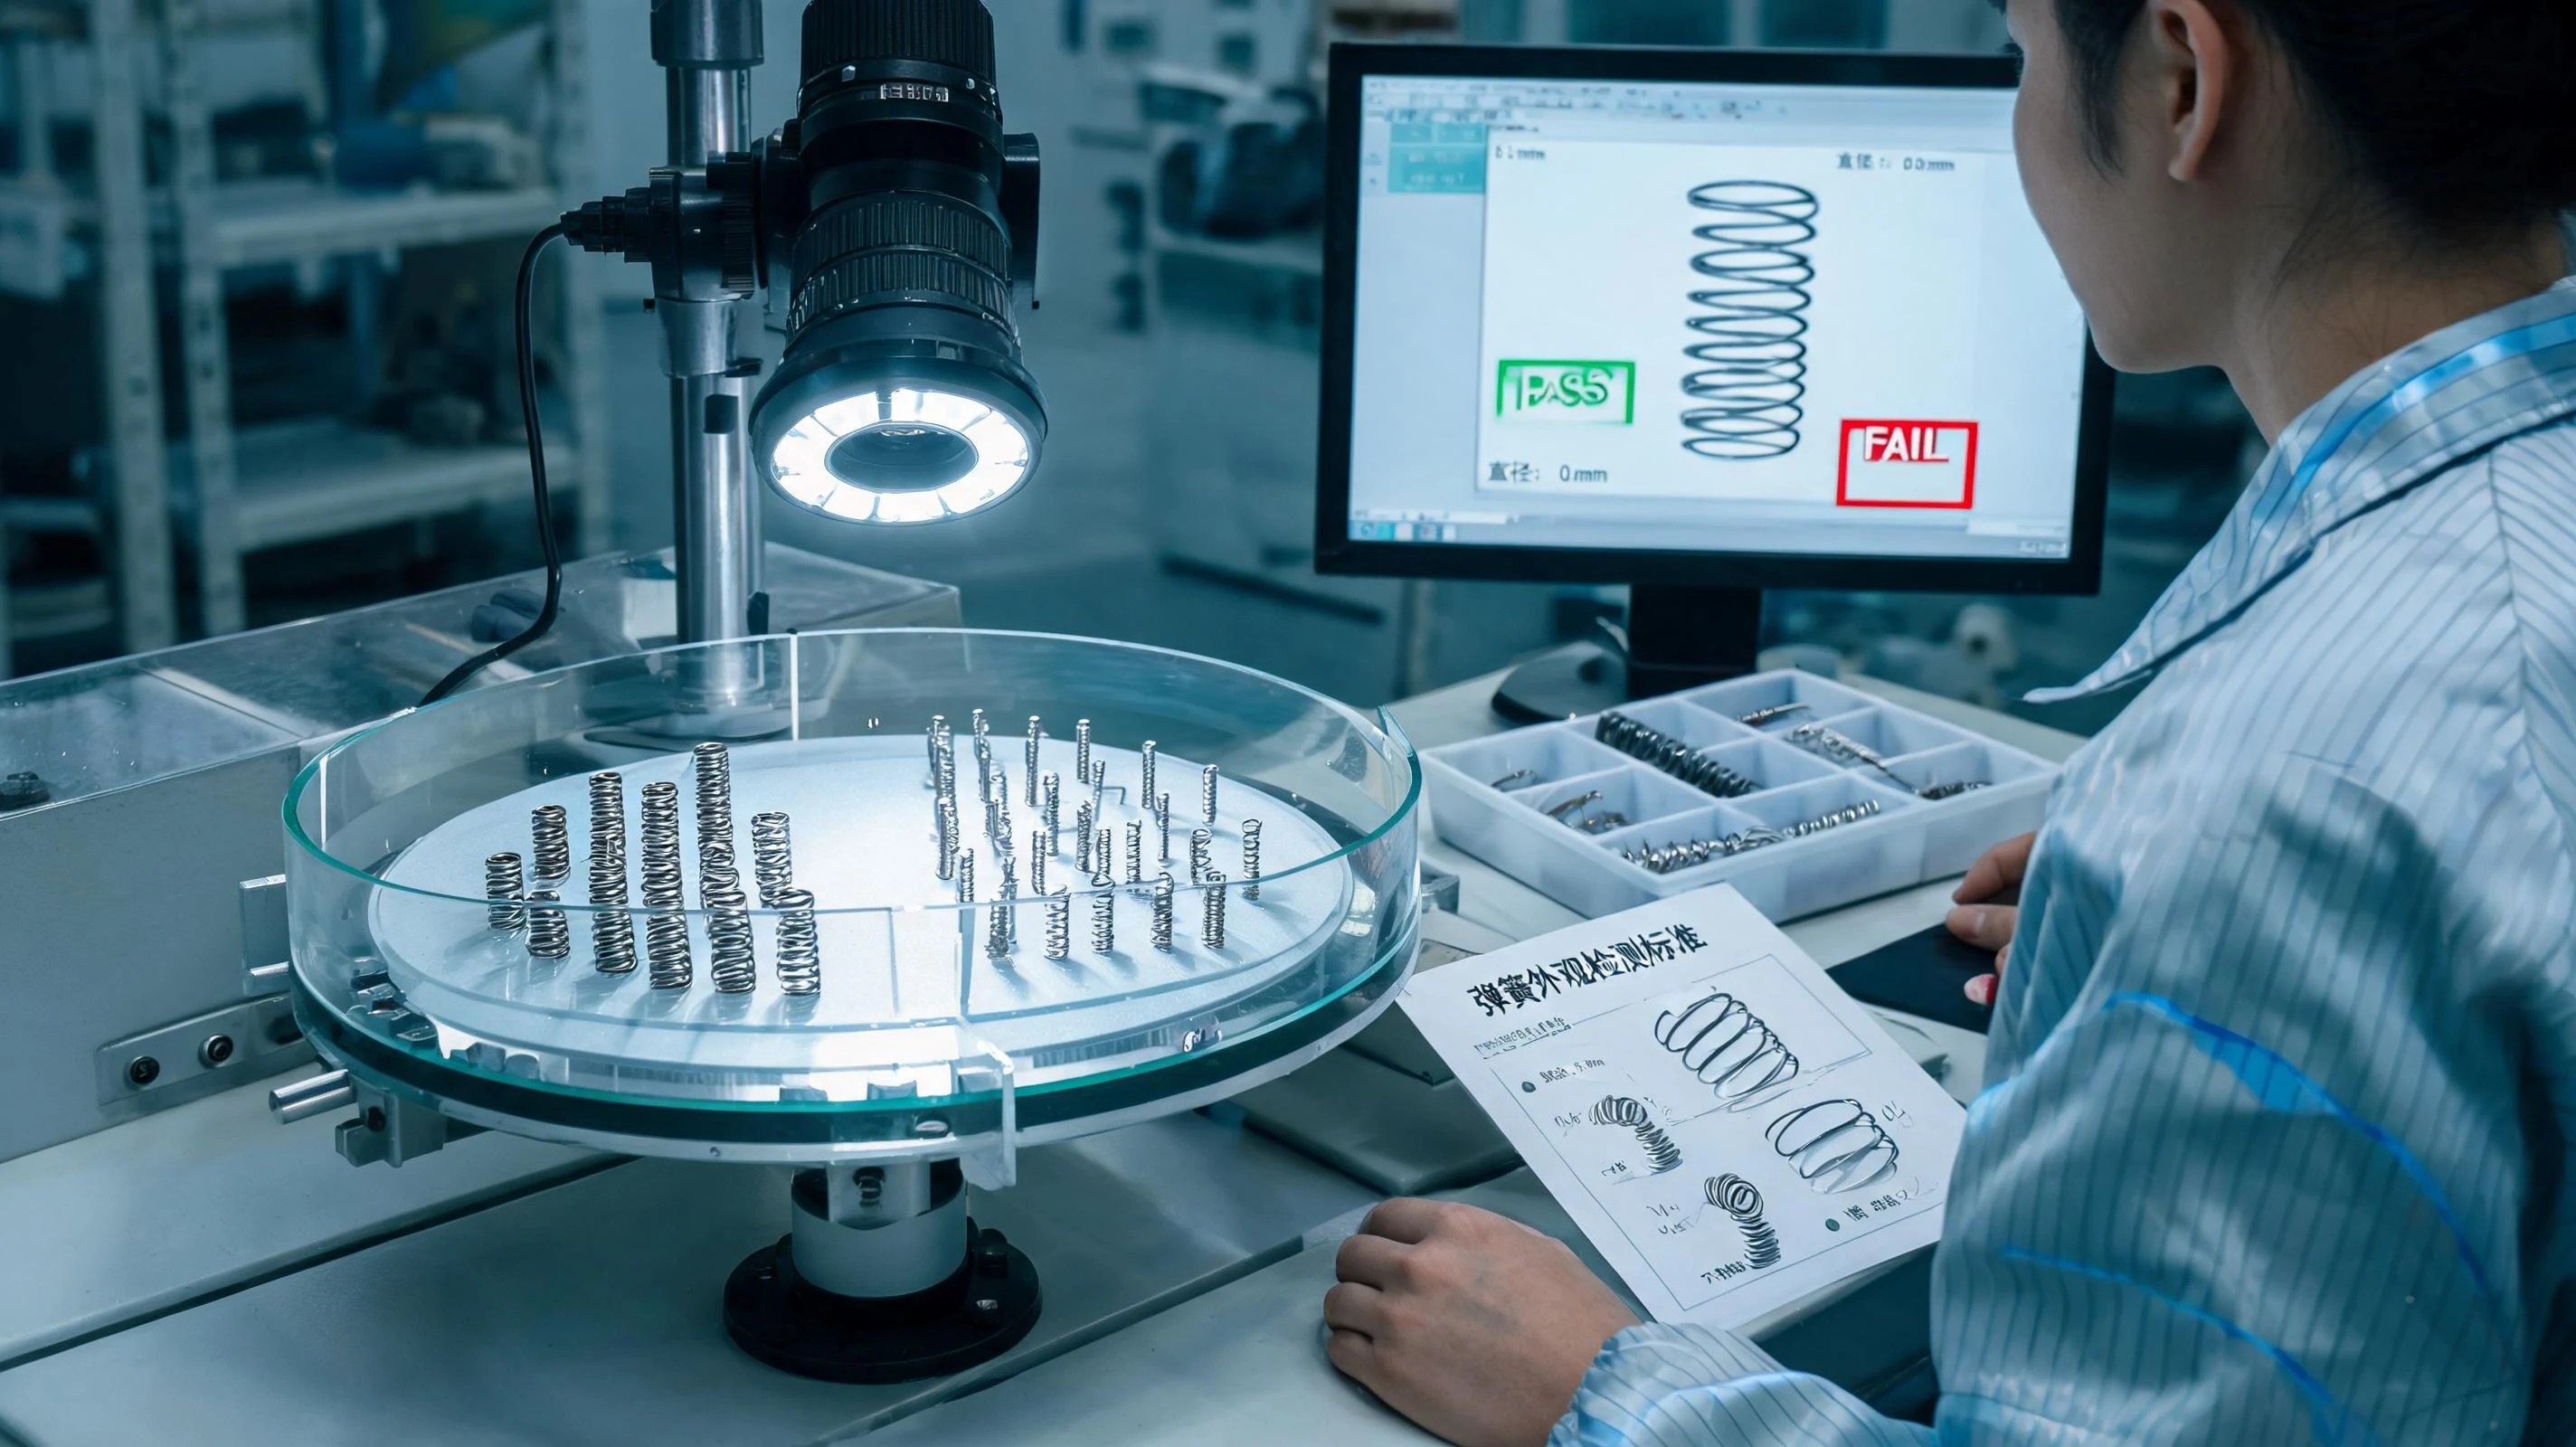
把一台光学筛选机装进车间,通常只需要几周;让它稳定地判出「该拦的都拦住、不该拦的少拦」,往往要几个月。差别不在相机分辨率,而在判定标准是否可量化、边界件是否有共识、过程是否有人复核。本文只讲一件事:外观全检从人工转到视觉,要先定住哪几件事。
一、为什么目检撑不住「全检」这个词
人工目检不是不认真,而是它的稳定性受几件事制约。一是疲劳,连续看小件一小时之后,判定尺度会不自觉放宽;二是光照与视角,同一批件在不同工位、不同时段看到的反光不一样,划伤与镀层发白的界限也就跟着漂移;三是判定结果难以记录,出了问题只能回到「当时是谁看的」;四是混料,两种线径接近、颜色相近的弹簧混在一起,人眼在快节奏下很容易放过。
而「全检」在客户那里意味着另外三件事:每一件都被看过、判定口径前后一致、结果可以按批提供。这三点恰好是设备擅长、人工不擅长的部分——前提是标准被写清楚,而不是把「人眼看着行」直接搬给相机。
二、先分清:哪些缺陷该交给视觉,哪些不能
视觉筛选擅长的是「在可见表面上、有明确几何特征」的缺陷,典型几类:
- 形状类:并圈、倒伏、节距不均、端圈不闭合、自由长度超差、弯曲变形;
- 表面类:毛刺与飞边、明显划伤压痕、镀层漏镀与堆积、局部发黑、点状异物;
- 混料类:线径、外径、圈数、颜色与另一端产品的区分。
不适合只靠常规外观视觉的,也要提前讲明:细微裂纹(通常要靠荧光渗透或磁粉等专门方法)、线圈内壁与相互遮挡的隐蔽面、被防锈油覆盖的浅划伤、以及批次之间的轻微色差。把这些写进「不由外观全检覆盖」的清单,比事后争论「这台机器为什么没查出来」要省事得多。表面处理的判定标准与工艺来源相关,可参考镀层体系与盐雾口径一文。
三、判定标准要量化到可以执行
一份能落地的外观标准,至少要说清四层:缺陷类型、出现位置、尺寸或面积阈值、允许数量。位置这一层常被漏掉——同一处长 0.2mm 的压痕,落在受力圈与落在端圈支承面上,后果并不相同;有些客户对端圈磨平面的要求反而更严,因为那里是装配基准。
阈值不能只写数字,还要有实物对应。可行的做法是做一套边界样件:把「刚好合格」与「刚好不合格」的实物各留几件,双方签字、编号存档,一份放检验工位、一份随标准书走。相机参数与判定阈值都对着这套样件调,之后任何人改参数,都要拿样件复核。标准与实物脱钩,是后续扯皮的最大来源。
四、过杀与漏判:这是一次取舍,不是一次优化
任何判定阈值都会同时带来两种错误:把合格件判成不良(过杀),把不良件放过去(漏判)。阈值往上调,过杀降低、漏判上升;往下调则相反。二者不可能同时为零,需要按后果来定:装在安全件、制动或高压部位的弹簧,宁可过杀;外观件、装饰件则以过杀率控制为主。
过杀不是抽象概念,它直接体现在成本上——被误判的合格品要复检、要说明、有时整批退回。因此在谈全检之前,最好先与客户约定过杀的处理方式:复检后放行、单独标识,还是计入不良统计。这一条不写清,验收时很容易变成「设备不行」。
五、样本、训练与日常复核
视觉判定的基础是样本。正面样本容易凑,负面样本才是关键:设备见过的缺陷谱越接近真实生产,上线后越稳。可行的做法是从历史退货、客户投诉与过程不良里分类收集,按缺陷类型建档,而不是随手抓一把废品去训练。
上线之后要有复核机制。每班或每天用标准样件跑一遍,看判定结果是否与签字样件一致;发现漂移,先查光源衰减、镜头污染与工装松动,再考虑调参。所有调参与复核都要留记录——包括参数版本、调整人、时间与复核结果。这与批次追溯是同一套逻辑:判定过程本身也要能被追查。
六、节拍、上下料与「看得见的那一面」
相机只能看到它被摆到的那个角度。压缩弹簧的外圆、端面与内孔需要不同视角,常见做法是转盘多工位、翻转机构或多次曝光;拉伸弹簧的钩环与本体朝向差异大,往往要专门工装定位。工装设计得好不好,直接决定节拍与漏检。
上下料方式要与后端衔接。散装件靠振动盘送料,件与件容易叠压,重叠状态下的判定准确率会下降;编带与托盘供料姿态稳定,更适合高速全检,但会改变包装方式与成本。若后端本来就是自动装配线,把全检放在编带之前、并沿用同一套载带,往往比另建一条检验线更顺,供料形式的选择可参考编带与散装的取舍。
七、设备验收:别只看演示
验收时最容易犯的错,是拿厂家准备好的样件看一遍演示。更可靠的方式是盲测:从自己的真实批次里取件,按已知比例混入若干已确认的不良件,让设备在不知情的情况下跑,统计漏判与过杀。盲测要覆盖主要缺陷类型,而不是只测最容易的那一种。
除了准确率,还建议看四项:换型时间(多品种小批量下,换一次规格要多久)、参数管理与权限(谁能改阈值、改完是否留痕)、报告字段(能否按批次输出检测数量、不良分类与判定版本)、以及故障与停机时的处置方式(设备停了,这批件算不算全检过)。其中报告字段常被忽略,却是客户审厂时最先要看的东西。
八、采购方可以先问的几句
如果您正在评估供方的外观全检能力,不妨先问:外观判定标准有没有签字样件,放在哪个工位;边界件如何处置,是直接判废还是复检;设备参数变更由谁批准、有没有版本记录;过杀件怎么统计与放行;上一批货的检测报告能不能现在调出来看。
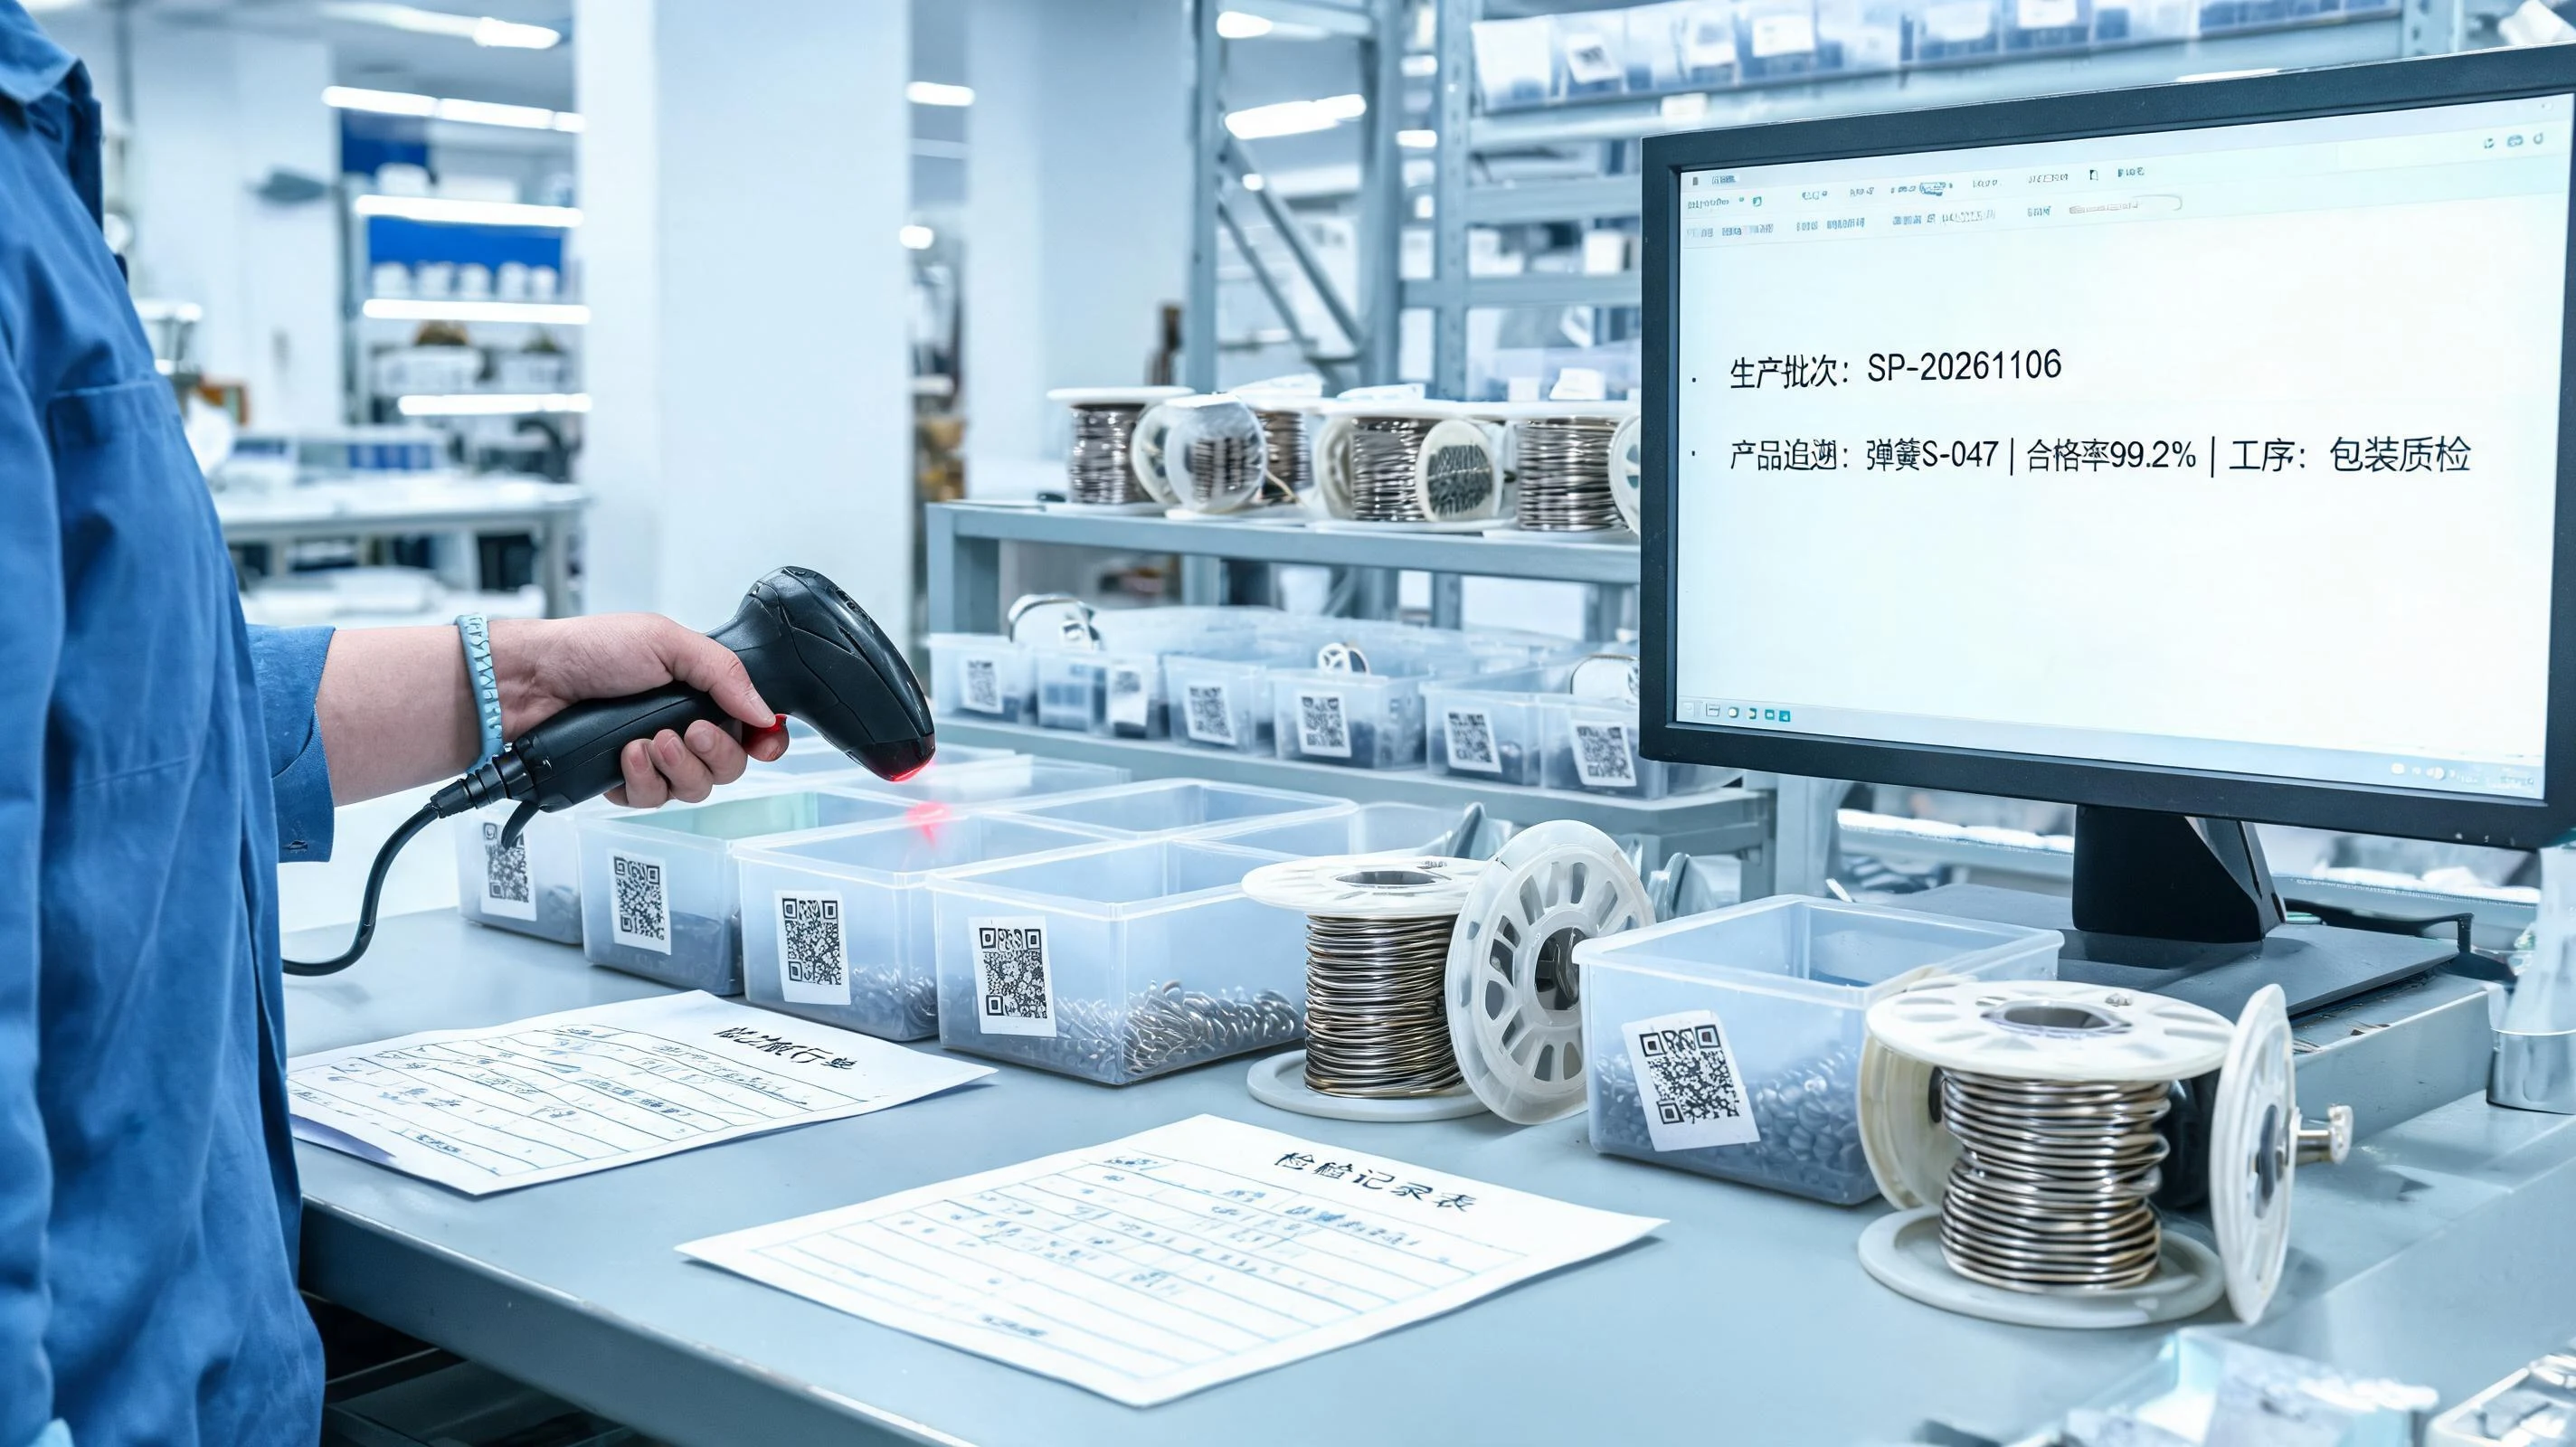
顺带提醒一处容易被忽略的衔接:外观全检的结论要能落到批次上。若检测记录只写日期不写批次,或检测与包装之间没有对应关系,一旦客户端发现不良,仍然只能整批怀疑。把检测结果与包装单位绑定,全检才真正具备追溯价值。
华尔赛弹簧在线径 0.03mm–25mm 范围内提供打样与批量生产,外观检验按客户标准执行:可由双方共同确认边界样件与判定口径,按批次提供检测记录,检测参数与判定版本的变更按协议报备。如果贵司正在把外观要求从「目检合格」改为「全检可控」,把缺陷清单与接受尺度发过来,我们先一起把标准落到可执行的条目上。
外观标准还在「无明显缺陷」这一句?把缺陷清单发来,我们先帮您拆成可判定的条目。
联系我们