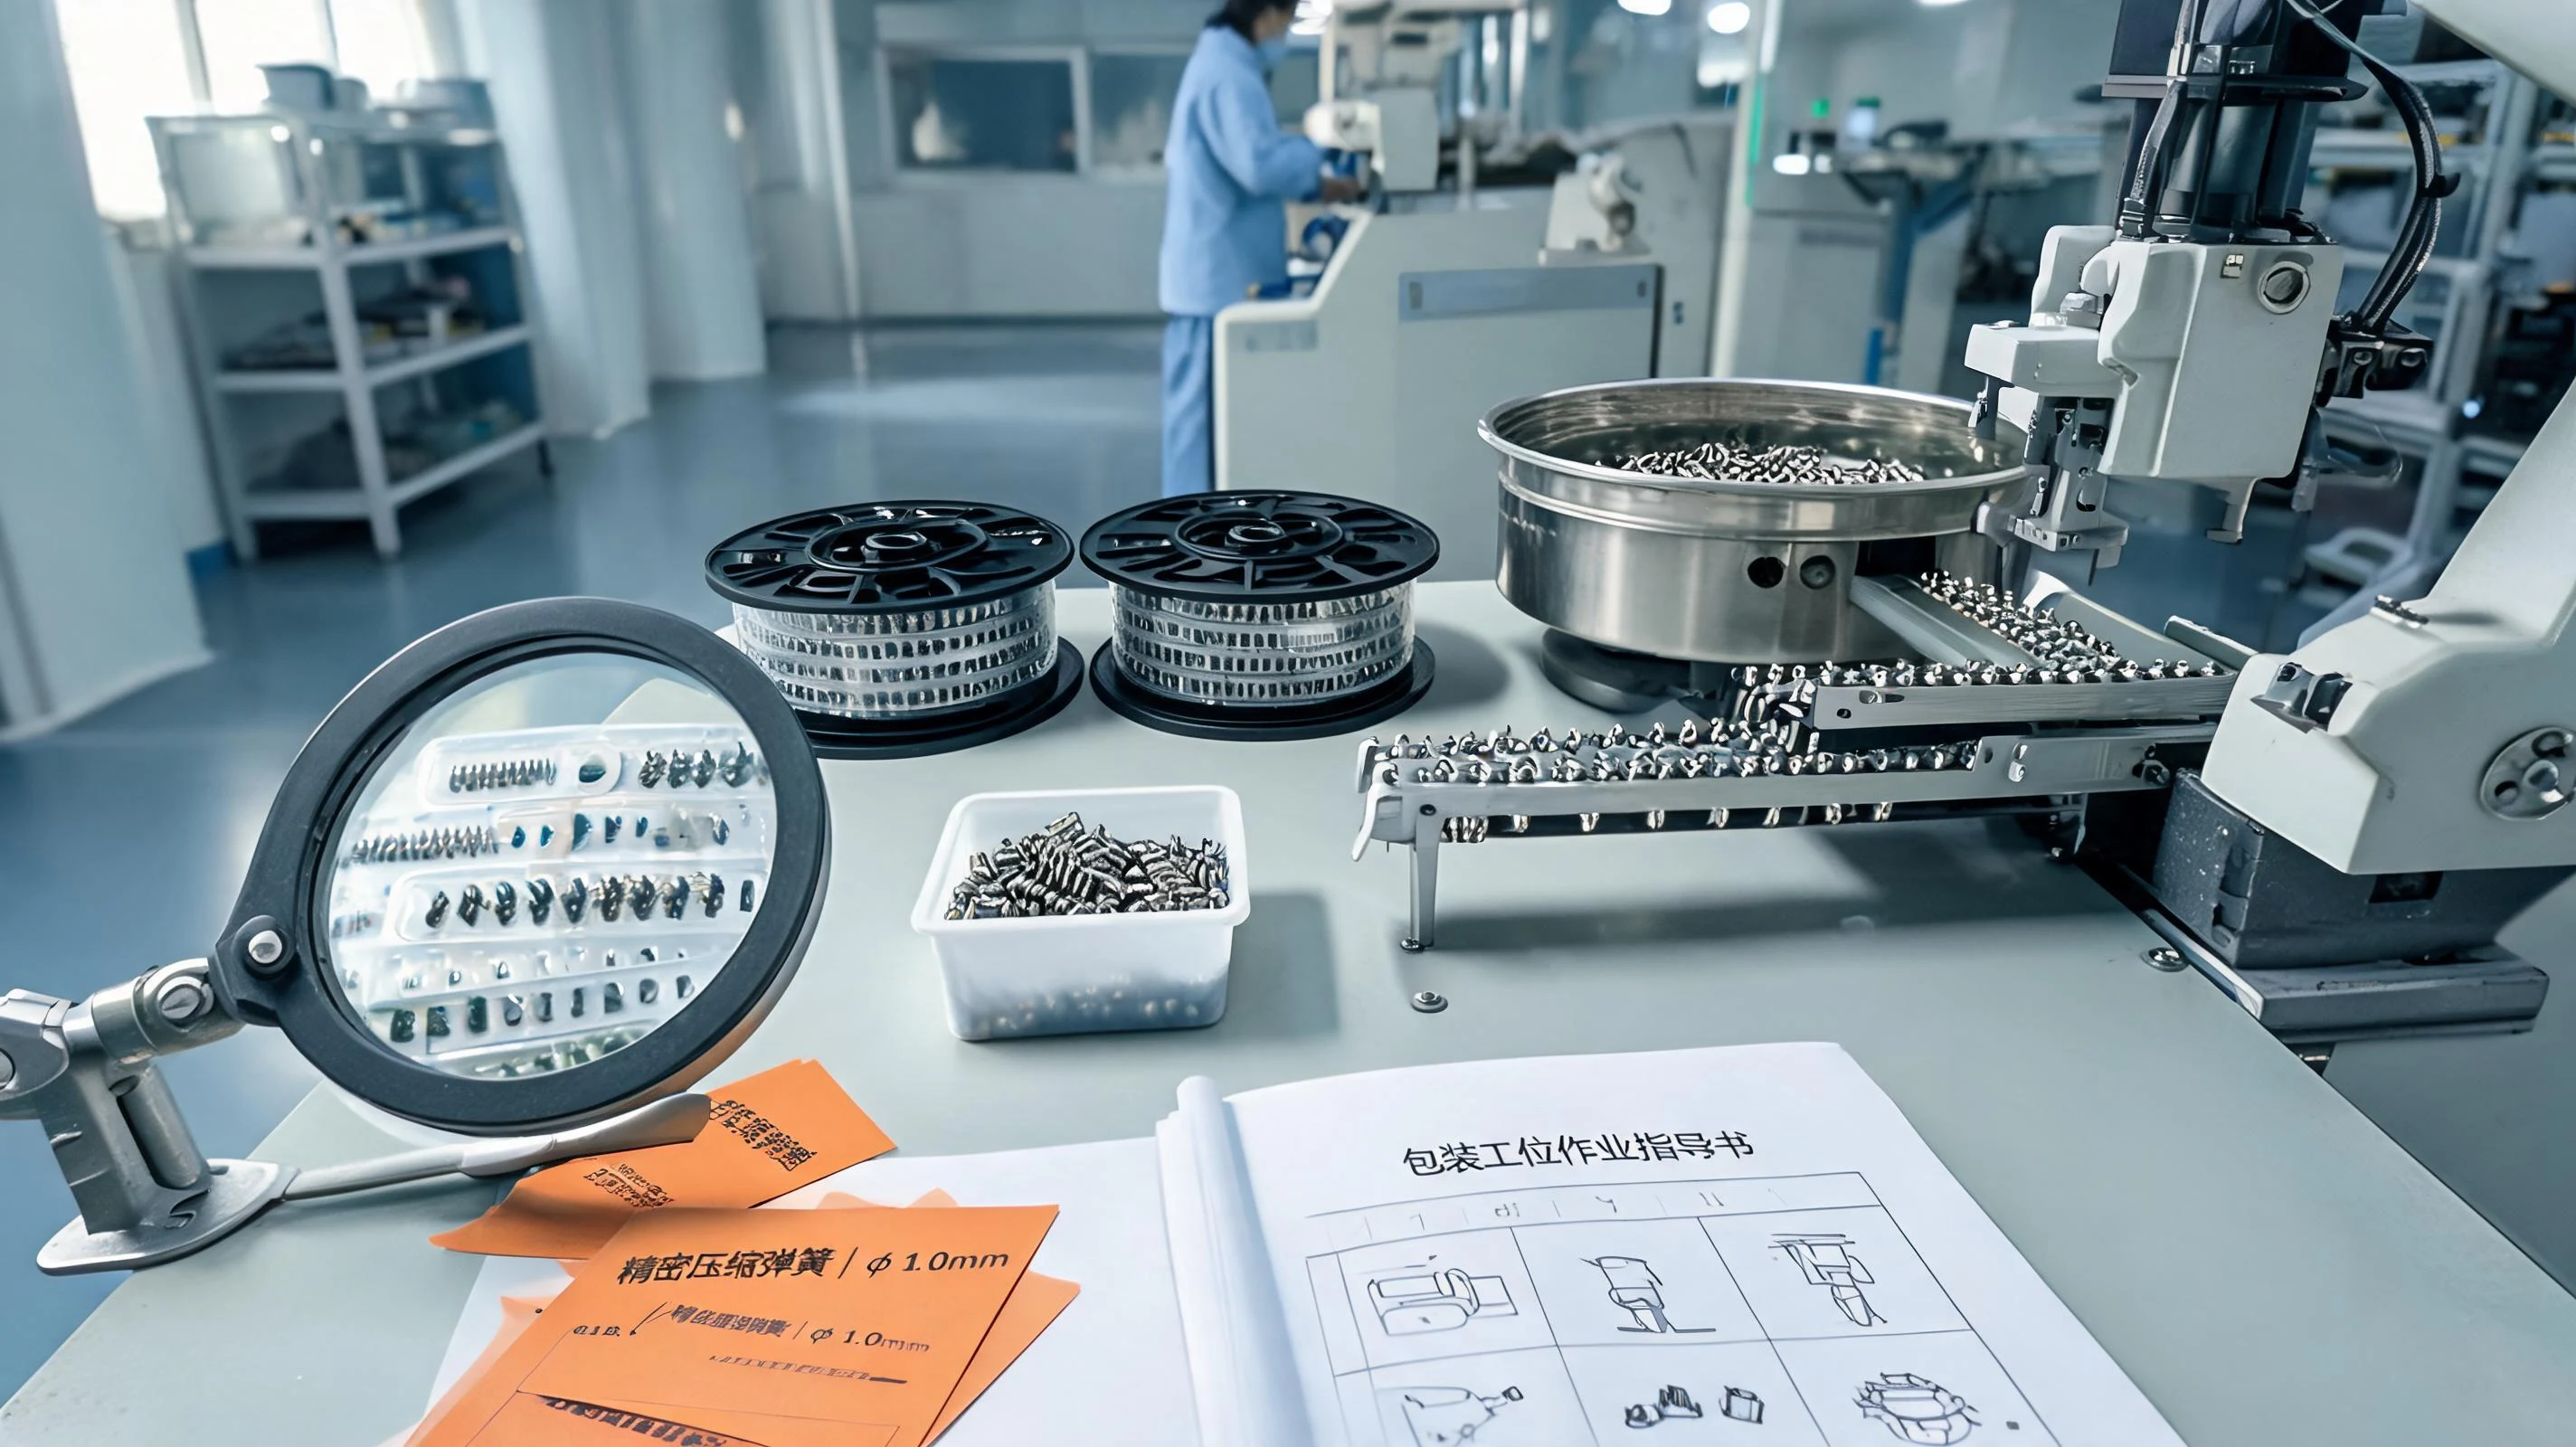
弹簧是个小件,却常常卡住整条线的节拍。近两年装配环节的自动化程度在往上走,采购清单里因此多出一类以前不太出现的要求:包装形式、朝向一致性、每盘数量、载带规格。这类要求看着像包装细节,实质上属于工艺条件。本文只讲一件事:当弹簧要上自动装配线,供料这件事该怎么定。
一、要求为什么前移到了「怎么进料」
人工上料时,人会自动完成三件事:把缠在一起的弹簧分开、把方向摆正、发现明显的不良件。换成振动盘、编带机或取放机械手之后,这三件事都变成了设备或载带的责任。设备不会挑,只会按设定的动作重复。于是原本被人工吸收的波动,改由来料的一致性来承担。
这也是为什么同一个件号,在两家客户的产线上表现可能完全不同:图纸是同一张,包装与朝向条件却各写各的。
二、三种供料方式,各自适合什么
- 散装(袋装、盒装):最通用、成本最低,适合人工工位、批量较大的通用件,或后续由客户自行分选上料的场合。短板是弹簧之间会互相缠结,朝向随机。
- 编带(载带 + 覆盖膜):把弹簧按固定节距、固定朝向嵌入载带,适合自动取放、贴片式工位与节拍较快的线体。好处是位置确定、可点数,代价是需要专用载带与封带设备,且不同规格不能共用一条带。
- 料管、托盘、矩阵盒:适合外形较大、易滚动的弹簧,或需要避免相互挤压的件。定位精度高,但单位体积装载量小、周转与回收管理麻烦。
选择顺序通常是先看线体的取料方式,再看件本身的形状与重量,最后才看成本。反过来先按成本定包装,往往在调试阶段返工。
三、编带供料要盯住的几个指标
编带看似简单,实际是一组相互关联的参数,任何一项偏了都会造成取料失败或停机:
- 节距与带宽:节距要与取料机构的步进匹配,带宽要与弹簧外径、料坑尺寸匹配;外径变了,带子通常要重做;
- 朝向一致性:两端面是否需要区分(例如一端并紧、一端磨平),朝向反了在装配时才会暴露;
- 载带强度与剥离力:覆盖膜太紧会带起弹簧或撕破载带,太松则运输中脱落;
- 料坑尺寸与弹簧的相对关系:坑太浅会压伤,太深会晃动导致取料偏移;
- 每盘数量与接头处理:一盘结束如何衔接,是留尾还是做接头,直接影响到线体的换盘逻辑;
- 卷盘方向与引出端:内圈还是外圈引出,需要与供料器的走带方向一致。
这些参数不适合由弹簧厂单方面决定——它们同时取决于客户的供料器型号与取料动作。务实的做法是让客户提供供料器规格或一盘现用的样品,供方按样对照制作首盘。
四、散装供料的难点不在「装」,在「分」
散装件的常见问题集中在四类,且大多与弹簧的几何特征有关:
- 缠结:细线径、大自由长度的拉伸弹簧与两端带钩的件最容易互相勾住,缠结后需要人工解,自动线会直接停机;
- 朝向随机:振动盘通常需要专门的方向筛选结构,能否稳定选出单向朝向,要在样件阶段试;
- 含油与表面状态:防锈油过多会让弹簧互相吸附、堵塞轨道,过少又会在运输途中生锈;
- 静电与异物:轻小的微弹簧容易被静电吸附在料斗壁或导轨上,包装内衬的碎屑也会被误认成产品。
如果客户的产线已经确定,更稳妥的顺序是先把样件送到线体试上料,确认振动盘能稳定送出,再定批量与包装方式,而不是先大批量入库。
五、包装同时承担防锈与防护
供料要求之外,包装还有一层常被忽略的作用:保护零件在到达产线之前不发生变化。以下几项通常需要写清:
- 防潮:不锈钢件与外表面处理的件差异较大,需要防潮时用铝箔袋加干燥剂,并注明开封后的使用期限;
- 防锈:碳素钢件通常需要油封或气相防锈材料,油品类型要与客户后续的清洗、涂胶、焊接工序相容;
- 防压与防变形:自由长度大、线径细的弹簧不适合重压堆放,需要用分隔或托盘;
- 周转与回收:编带卷盘、料管、周转箱是否回收、由谁回收,属于长期成本的一部分。
六、标签与批次:包装单位要能对上追溯
一旦包装变成上线的最小单位,标签就成了追溯链条上最靠前的一环。通常要能一眼看到:件号与版本、规格、数量、材料牌号或炉批、生产日期或批次号、检验状态。编带盘还需注明节距、每盘数量与载带规格,散装袋则注明净重与毛重。
标签内容与实物不符,比没有标签更麻烦:发现问题时,很难判断是整批有问题还是一盘有问题,排查范围只能放大。
七、变更要报备:包装与油品也算变更
很多质量事故并非出在零件本身,而是出在「看起来无关」的调整上。包装方式、载带供应商、防锈油牌号、每盘数量、清洗方式,任何一项变化都可能改变上线表现。建议在协议中约定:这类变更需提前通知并取得确认,必要时重新做首件与上料验证。
同样地,客户侧的供料器型号、轨道调整、取料速度发生变化时,也应同步告知供方,否则可能出现「同一批货前半月正常、后半月频繁卡料」的情况。
八、采购方可以先自查的几点
手上这个件如果要上自动线,可以先确认:线体的取料方式是振动盘、编带取放还是机械手抓取;朝向是否需要区分;每盘或每袋希望装多少、与换料节拍是否匹配;防锈与清洗工序是否与油品相容;标签上需要哪些字段;以及最近一次包装或油品调整,有没有通知供方并做过上料验证。
这几项里如果有两项以上没定,建议先做一小批试上料。
华尔赛弹簧在线径 0.03mm–25mm 范围内提供打样与批量生产,可配合客户的供料方式提供散装、编带与托盘等包装,并按件号、批次与检验状态出具标签,包装规格与变更都可写进技术条件。如果贵司正在为新线体确定弹簧的来料方式,把供料器规格、节拍与现有包装样品发过来,我们先判断哪种方式更稳。
弹簧要上自动装配线?把供料方式与节拍发来,我们先看包装怎么定。
联系我们