在精密弹簧这个环节,订单结构的变化比价格波动更容易被忽略。它的影响不在某一张订单上,而在双方的日常节奏里:换模次数多了、调机频次高了、首件确认做成常态,单价与交期的计算方式也就需要重新谈一遍。
本文只讲这一件事:订单从大批量转向小批量多品种之后,采购方和供应商各自需要注意什么。
一、订单是怎么变碎的
促成这种变化的因素不止一个。整机厂推行按订单生产、压缩成品库存,把压力传到了零部件端,配件不再提前大批备货;产品型号迭代加快,同一系列里改一个规格就要新增一支弹簧;试产与小批验证的比例上升,很多项目在正式量产前要经过两三轮小批交付。
结果就是同一家客户在一年里下的订单更频繁、单批数量更小、涉及的规格更多。对采购方来说资金占用下来了,对供应商来说则是换模与调机的时间占比明显上升。
二、这对单价意味着什么
弹簧的单价里,材料只是其中一块,剩下的主要是工装调机、试打与检验的摊销。批量大时这些成本被摊得很薄;批量小时,同样一次换模与调机要摊到更少的件数上,单价自然上浮。这不是刻意加价,而是成本结构决定的。
所以看到小批量报价比大批量高,先别急着比价,要看清报价里包含了什么。把下面几项分开列,比较才有意义:
- 零件单价:按批量阶梯给出,例如试产批、常规批、年度批量各一档;
- 模具与工装费:一次性费用,单独计价,注明归属与保管方式;
- 打样与试制费:包含几轮修改、每次交期多久;
- 检验与资料费:是否需要首件报告、全尺寸报告或第三方检测;
- 包装与物流:小批量时包装与运费占比重,是否含在单价里要说清。
把这几项摊开谈,往往比笼统压单价更能压低总成本,也避免后续因为「模具费另算」产生分歧。
三、起订量与常备库存怎么定
起订量不是随口给的门槛,它通常对应一次经济批量的下限:低于这个数量,换模与调机的时间成本无法摊平。谈的时候可以有几个折中办法:
- 按年度预测拿到阶梯价,把月度提货量拆小、集中排产;
- 常用规格由供应商备半成品或成品库存,按实际提货结算;
- 把同材料、同线径的多个规格合并排产,减少换料与换模次数;
- 试产与量产分开下单,试产按小批量计价,量产另议批量价。
这些做法都需要一个前提:采购方愿意提供滚动预测。没有预测,供应商只能按单排产,小批量的成本就只能落在单价上。
四、供应商现场要具备的条件
接得住碎订单,靠的不是嘴上答应,而是现场能力。落到弹簧制造上,主要看这几处:
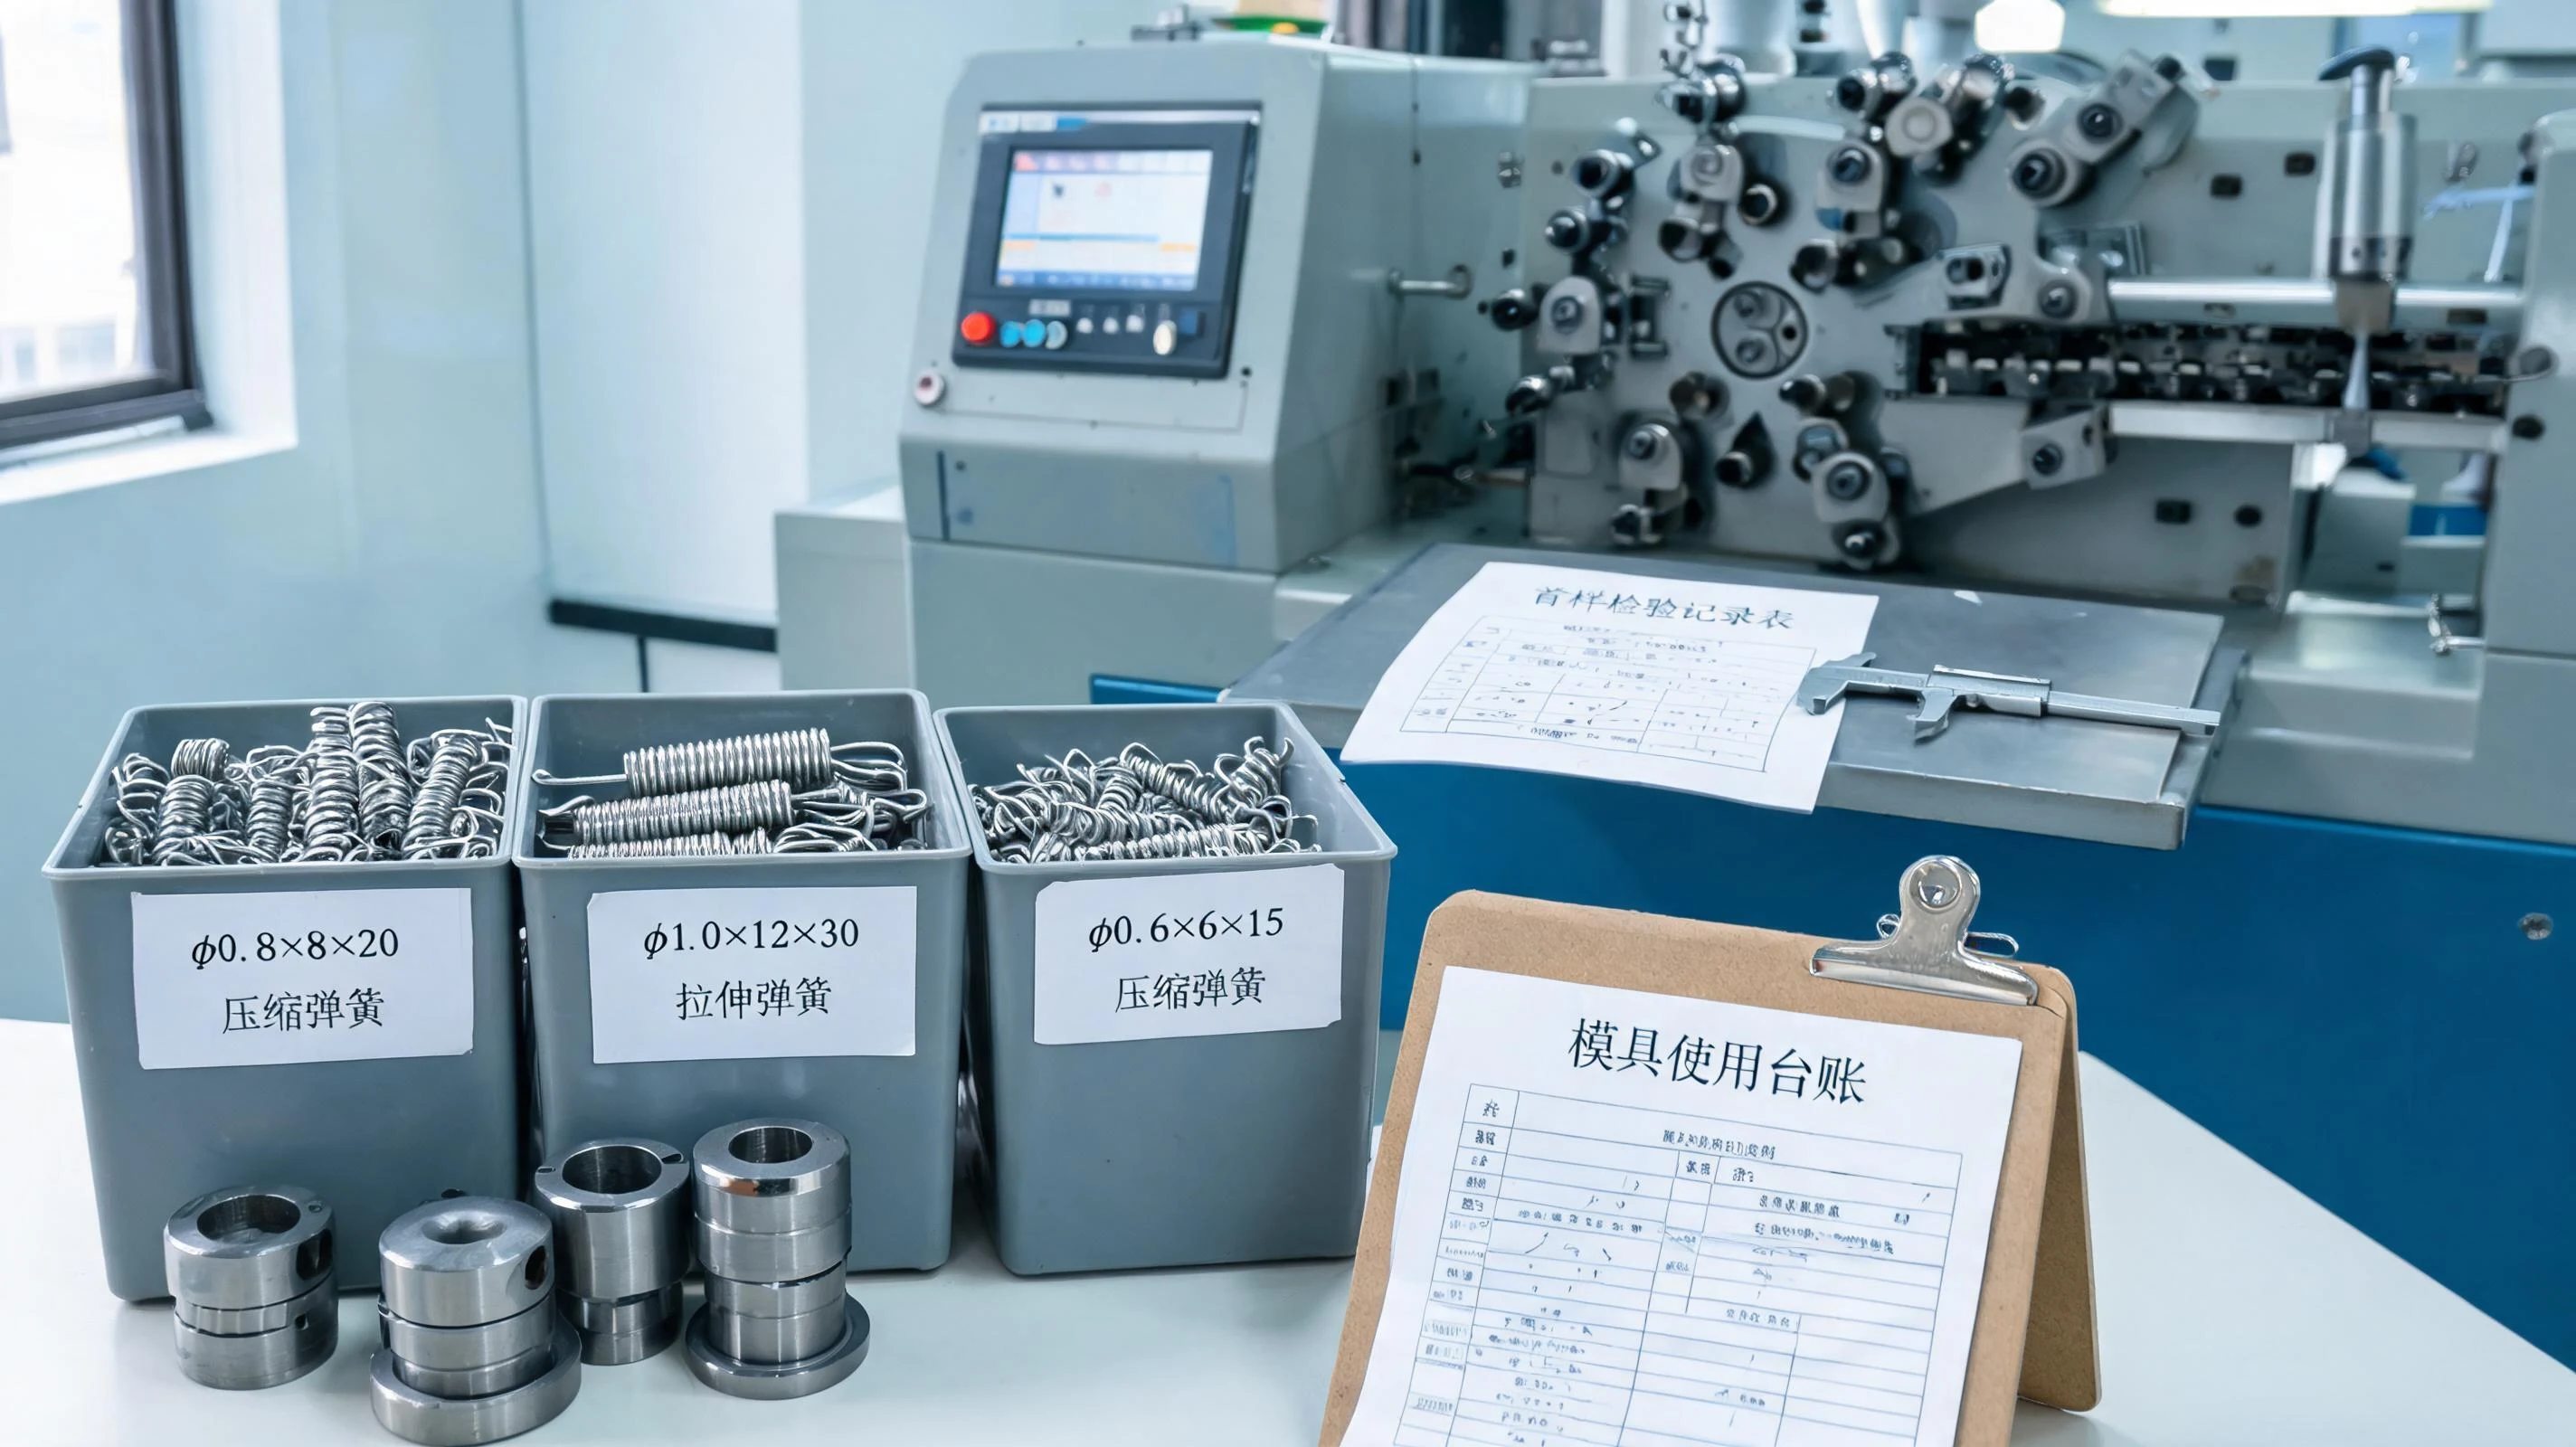
- 快速换模:模具按机台与规格编号管理,常用工装随手可取,换模时间可控;
- 模具台账与保养:每套模具的使用次数、保养与修磨记录可查,避免小批量时因模具状态不稳而反复调机;
- 调机首件确认:每次换规格后先做首件检验,尺寸与力度合格再连续生产;
- 柔性排产:小批与大批混排时,能把换料、换模相近的订单放在一起;
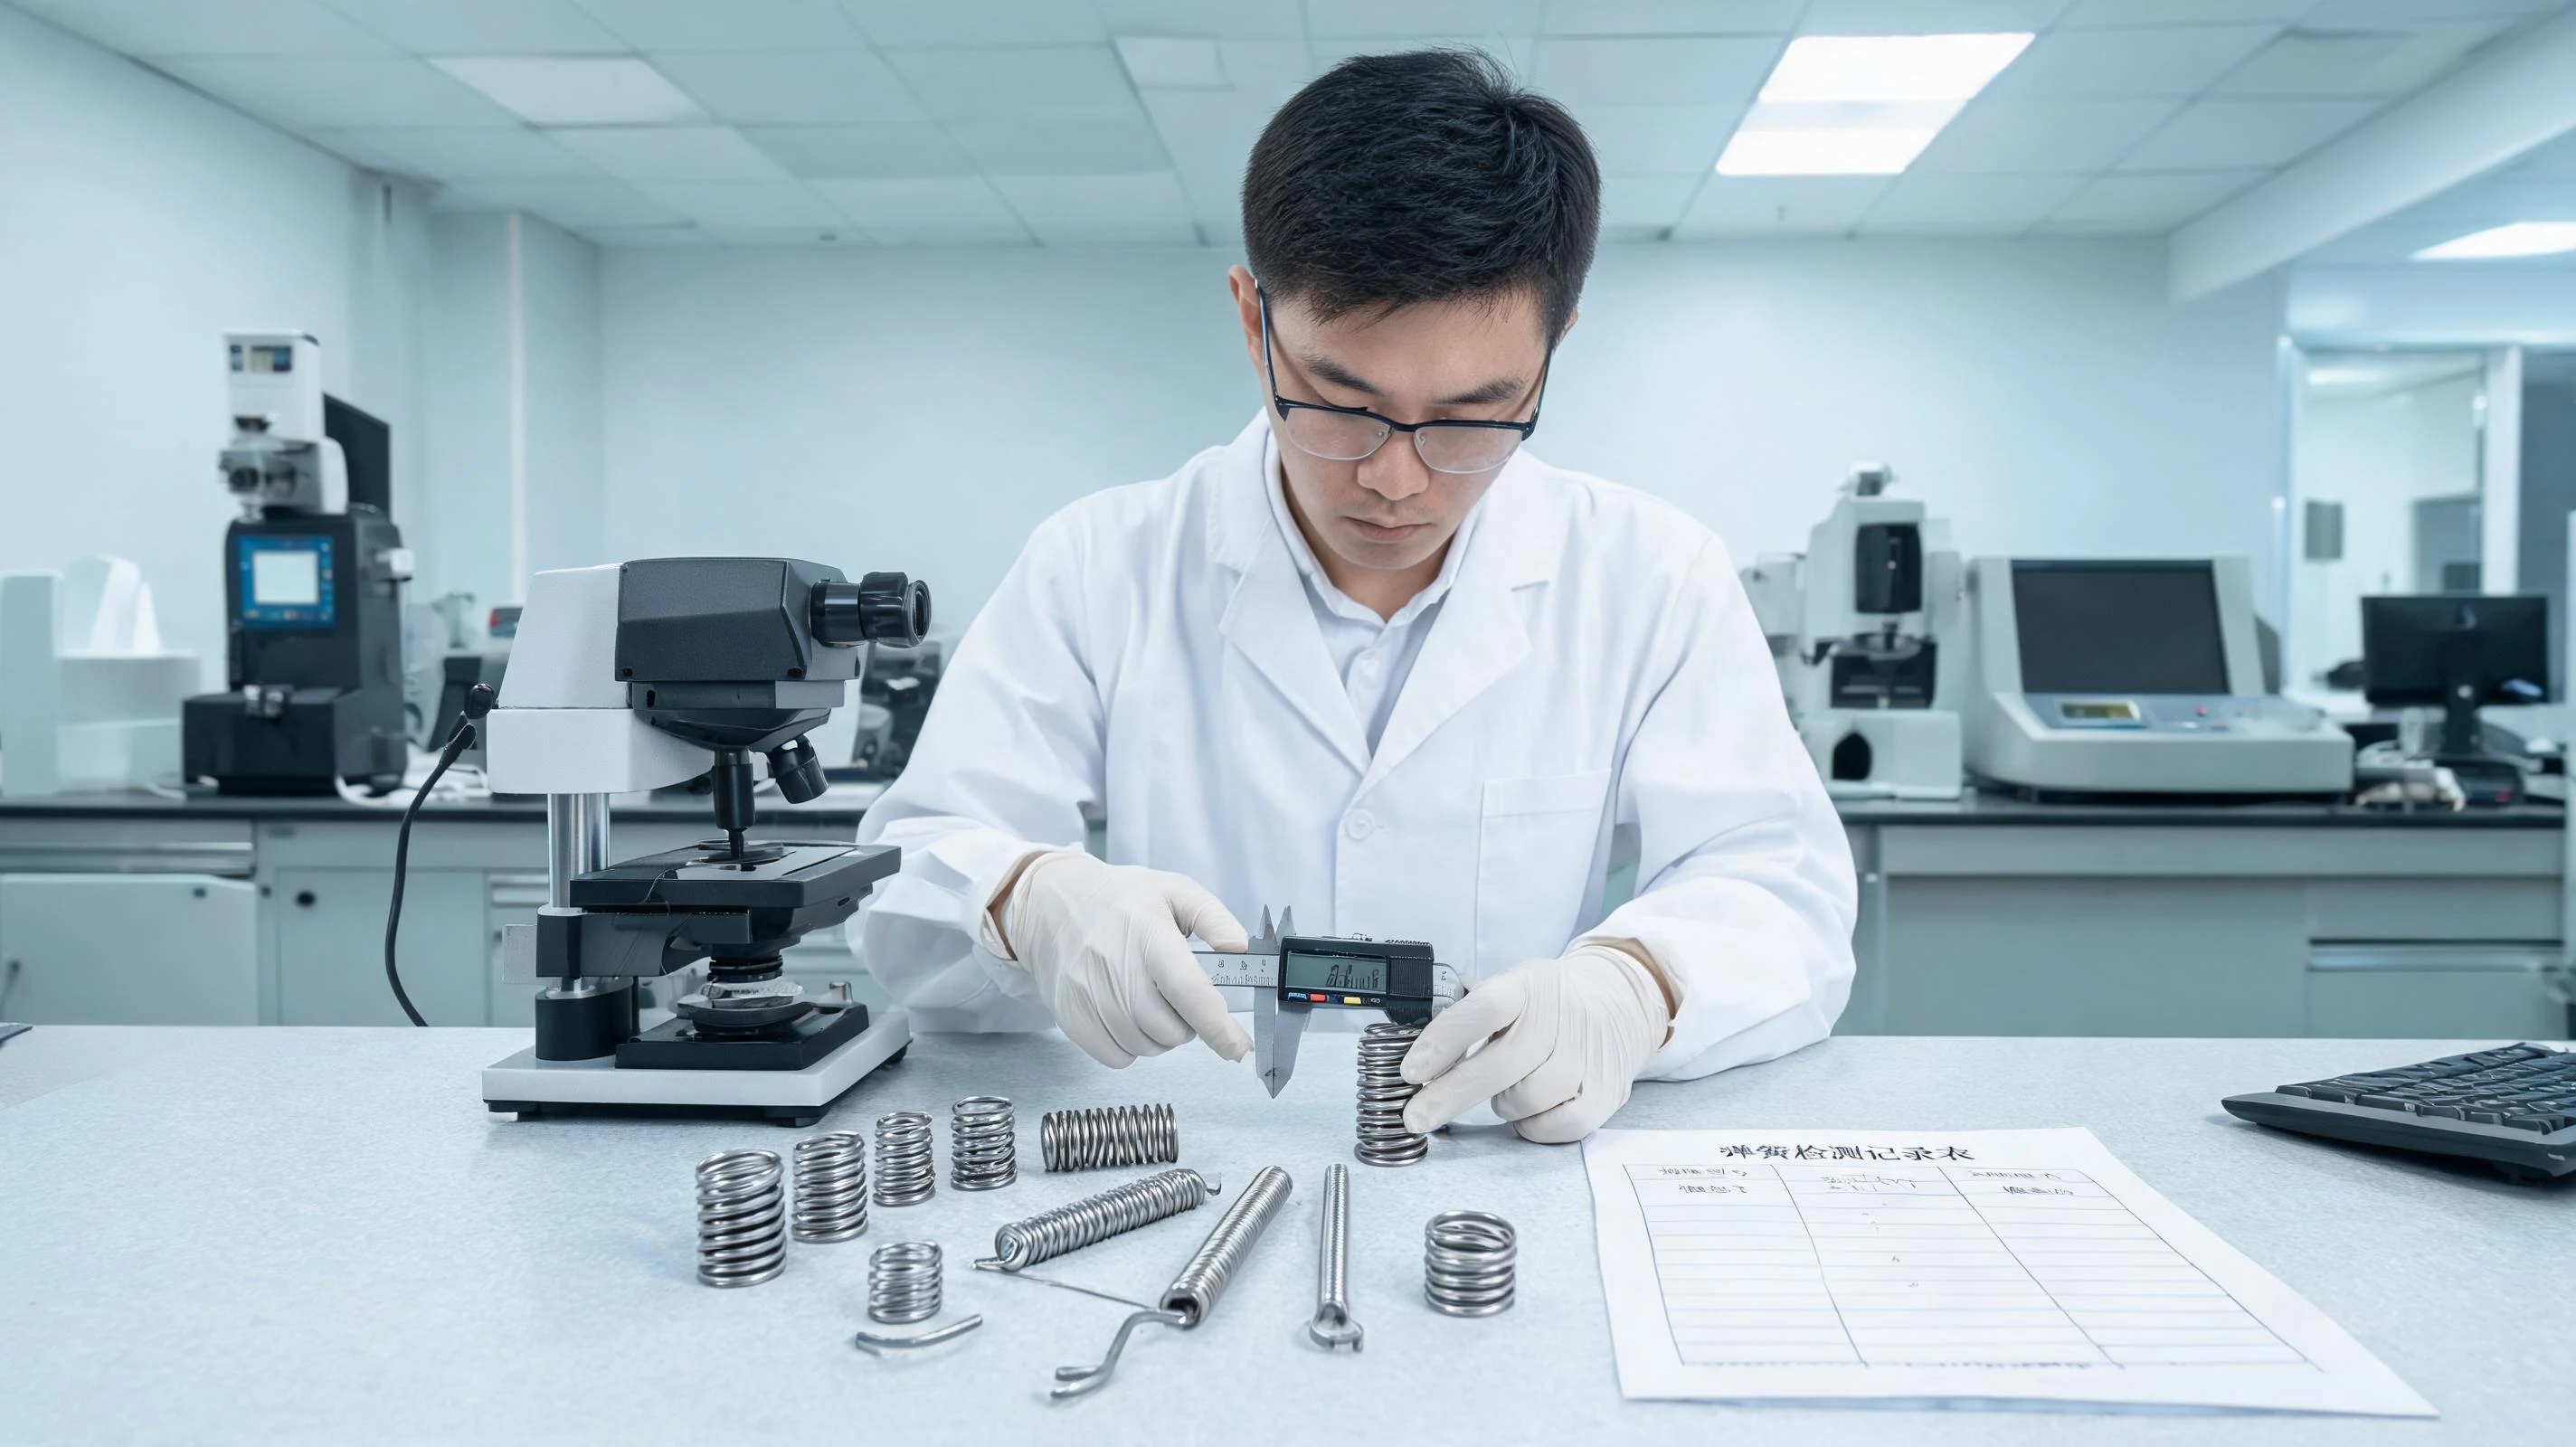
- 多规格检验能力:不同线径与结构的检测手段齐备,从卡尺、投影仪到弹簧试验机按需切换;
- 批次标识清楚:小批量多品种最容易混料,标签、料盒与包装要能一眼区分规格与批次。
这几点做得扎实,小批量的交期与一致性才稳得住;做得勉强,问题通常出在混料与首件漏检上,而不是设备精度。
五、下单前建议约定的几条
订单变碎之后,口头约定容易出偏差。建议在框架协议或订单备注里写清:
- 各批量区间的价格与有效期,以及材料价格波动超过一定幅度时的调价规则;
- 交期口径:是从下单日算,还是从图纸与样品确认日算;加急如何处理、是否加价;
- 模具的归属、保管责任与转移条件,项目终止时怎么处理;
- 变更通知:图纸版本、材料来源或工艺变更需提前书面告知,必要时重新提交首件;
- 验收方式:抽检方案、判定规则与不合格品的处理流程。
条款写清楚,双方在小批量、高频次的节奏里就少了很多来回确认的时间。
六、采购方可以先自查的几点
如果近期感觉交期越来越紧、报价越来越难谈,可以先看看这几件事:是否有可用的滚动预测;图纸上是否存在大量近似规格、能否合并标准化;常用规格有没有做安全库存;试产批与量产批是否分开管理。
多数情况下,成本是从这几处漏掉的,而不是从单价里省出来的。
华尔赛弹簧在线径 0.03mm–25mm 范围内提供打样与小批量、批量生产,多规格订单可按项目集中排产。如果贵司正遇到品种多、批量小、交期紧的情况,把规格清单与用量预测发给我们,一起把批量与交付节奏排清楚。
品种多、批量小、交期紧?把规格清单与用量预测发给我们,一起排产。
联系我们