过去谈弹簧验收,多数场景是「尺寸在公差内、力度符合图纸」就算过关。近两年尤其是 2026 年以来,随单附带的验收要求越来越多地向数据靠:客户要看的不是一批货合不合格,而是判断合格所依据的那套记录是否完整、可复现。
这个变化对采购方和供应商都提出了新要求,本文按顺序讲清三件事:客户现在常要哪些资料、供应商现场要具备什么、双方在条款上该约定什么。
一、验收材料从一张报告变成一组资料
常见的组合大致包括以下几类,具体范围按产品用途与客户体系要求而定:
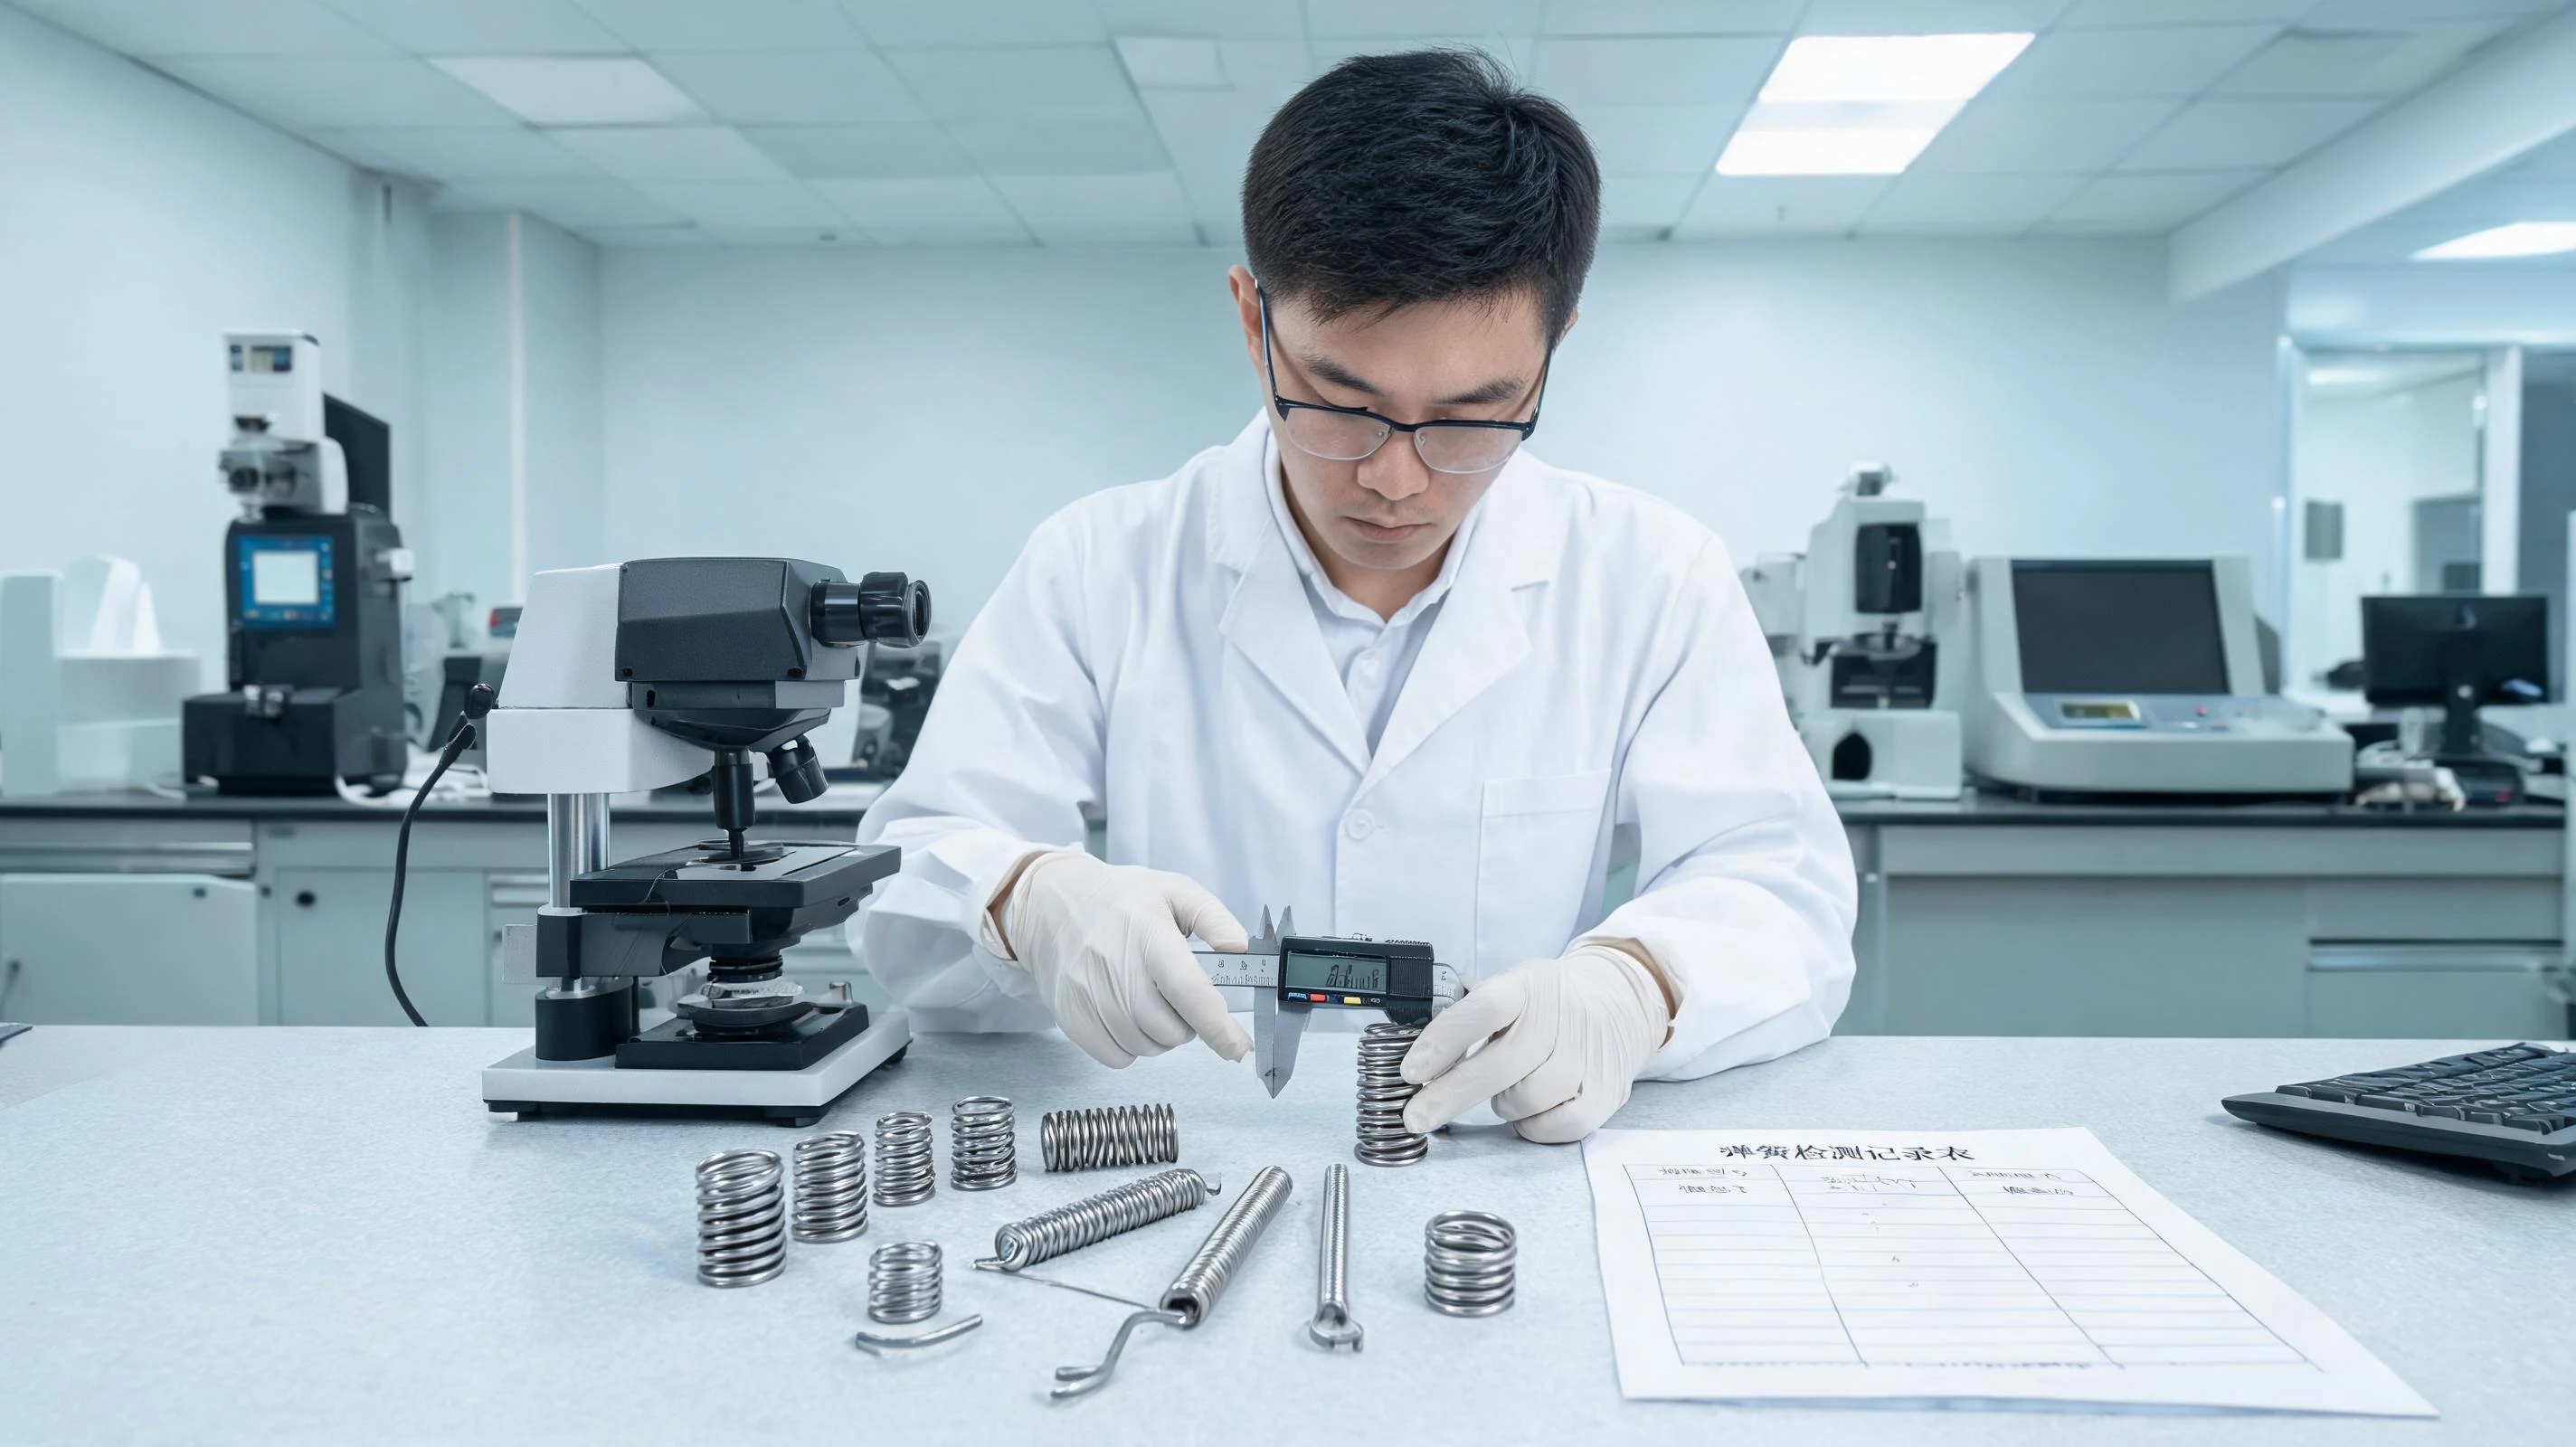
- 首件检验报告(FAI):图纸上所有标注特性逐项实测,包含模具/工装编号与检验时间;
- 关键特性数据:自由长度、外径、线径、圈数、指定高度下的负荷值等,按批提供实测值而非仅「合格」结论;
- 过程能力数据:针对关键尺寸的 CPK/PPK,汽车与部分电子类客户常把 CPK ≥ 1.33 作为量产放行门槛;
- 材料与表面处理证明:材质证明书(含炉批号)、镀层或涂层的盐雾试验记录、去氢处理记录(有电镀工序时);
- 批次追溯信息:哪批线材、哪天、哪台设备、哪套模具生产,便于出现异常时锁定范围;
- 变更记录:材料来源、工艺参数、模具或供应商变更,均需提前通知并留档。
这些资料单独看都不新鲜,变化在于它们被要求成套、随批、可核对——报告上的数字要能和留样、和生产记录对得上。
二、为什么验收要求整体上移
直接原因是下游的来料策略在变。越来越多整机与装配企业推行免检或减少来料检验,把检验成本前移到供应商端;一旦自己的进料检验被压缩,就必须靠供应商的数据来替代原来由自己完成的判断。
另一层原因是供应链审核的普及。汽车零部件、储能、家电与医疗器械等行业,普遍要求二三级供应商具备可审核的质量体系与过程记录。弹簧虽然单价不高,但常处于关键位置——一个疲劳失效可能让整机返修,因此审核会落到具体工序与数据上。
还有一层是成本结构的考虑。批量出问题后的筛选、返工与停线损失,远高于前期多做几组数据采集的成本。把数据做在前面,是更划算的账。
三、供应商现场要具备的条件
数据要能持续给出来,靠的是现场条件,而不是事后补报告。落到弹簧制造上,至少要具备这几项:
- 量具与校准:卡尺、千分尺、投影仪、弹簧试验机按周期校准,量具精度与被测公差匹配;
- 固定抽样与采集:明确抽样频次与样本量,数据当场录入而不是月末补填,才能反映真实波动;
- 批次绑定:线材炉批号、设备、模具与生产日期在流转卡上绑定,出货时能反向查到;
- 留样制度:按约定周期保留样品,作为争议时的实物依据;
- 变更管理:材料、工序、外协与模具的变更走审批与通知流程,不擅自替换;
- 异常闭环:尺寸超差与力度漂移要有原因分析与纠正措施的记录,而不是只写「已返工」。
这些条件在建线时需要投入,但一旦成形,后续每批出货的资料准备就变成例行工作,不会临时手忙脚乱。
四、采购方怎么把要求写清楚
要求给得越具体,双方越省事。常见的做法是:在图纸或技术协议里标出关键特性(CTQ),明确每个特性的公差、检测方法与判定规则;约定抽样方案(如按 GB/T 2828.1 或客户自定方案)、报告格式与提交节点;把变更通知的期限写进条款,例如模具或材料变更需提前书面告知并重新提交首件。
另外建议提前说明用途与使用环境。同样一支弹簧,用在静态支撑和用在每分钟数千次往复的机构里,检测重点完全不同;把工况讲清楚,供应商才能判断哪些特性需要加严、哪些数据值得长期跟踪。
五、正在准备资料的企业可以先自查
如果近期有客户提出资料要求,可以先按这几条自查:图纸上标注的特性是否都能实测;关键尺寸是否已有连续批次的数据积累;材料证明与出货批次能否一一对应;上一次工艺变更是否有记录与通知。
哪一条答不上来,通常就是审核时会被追问的那一条。这部分工作没有捷径,但补齐之后,报价、打样与量产的沟通都会顺畅很多。
华尔赛弹簧在线径 0.03mm–25mm 的范围内提供打样与批量生产,可按客户体系要求提供首件报告、关键特性数据与批次追溯信息。如果贵司正在梳理供应商资料清单,欢迎把表单发给我们,按项对接。
需要首件报告、过程能力数据或批次追溯资料?把表单要求发给我们,按项准备。
联系我们