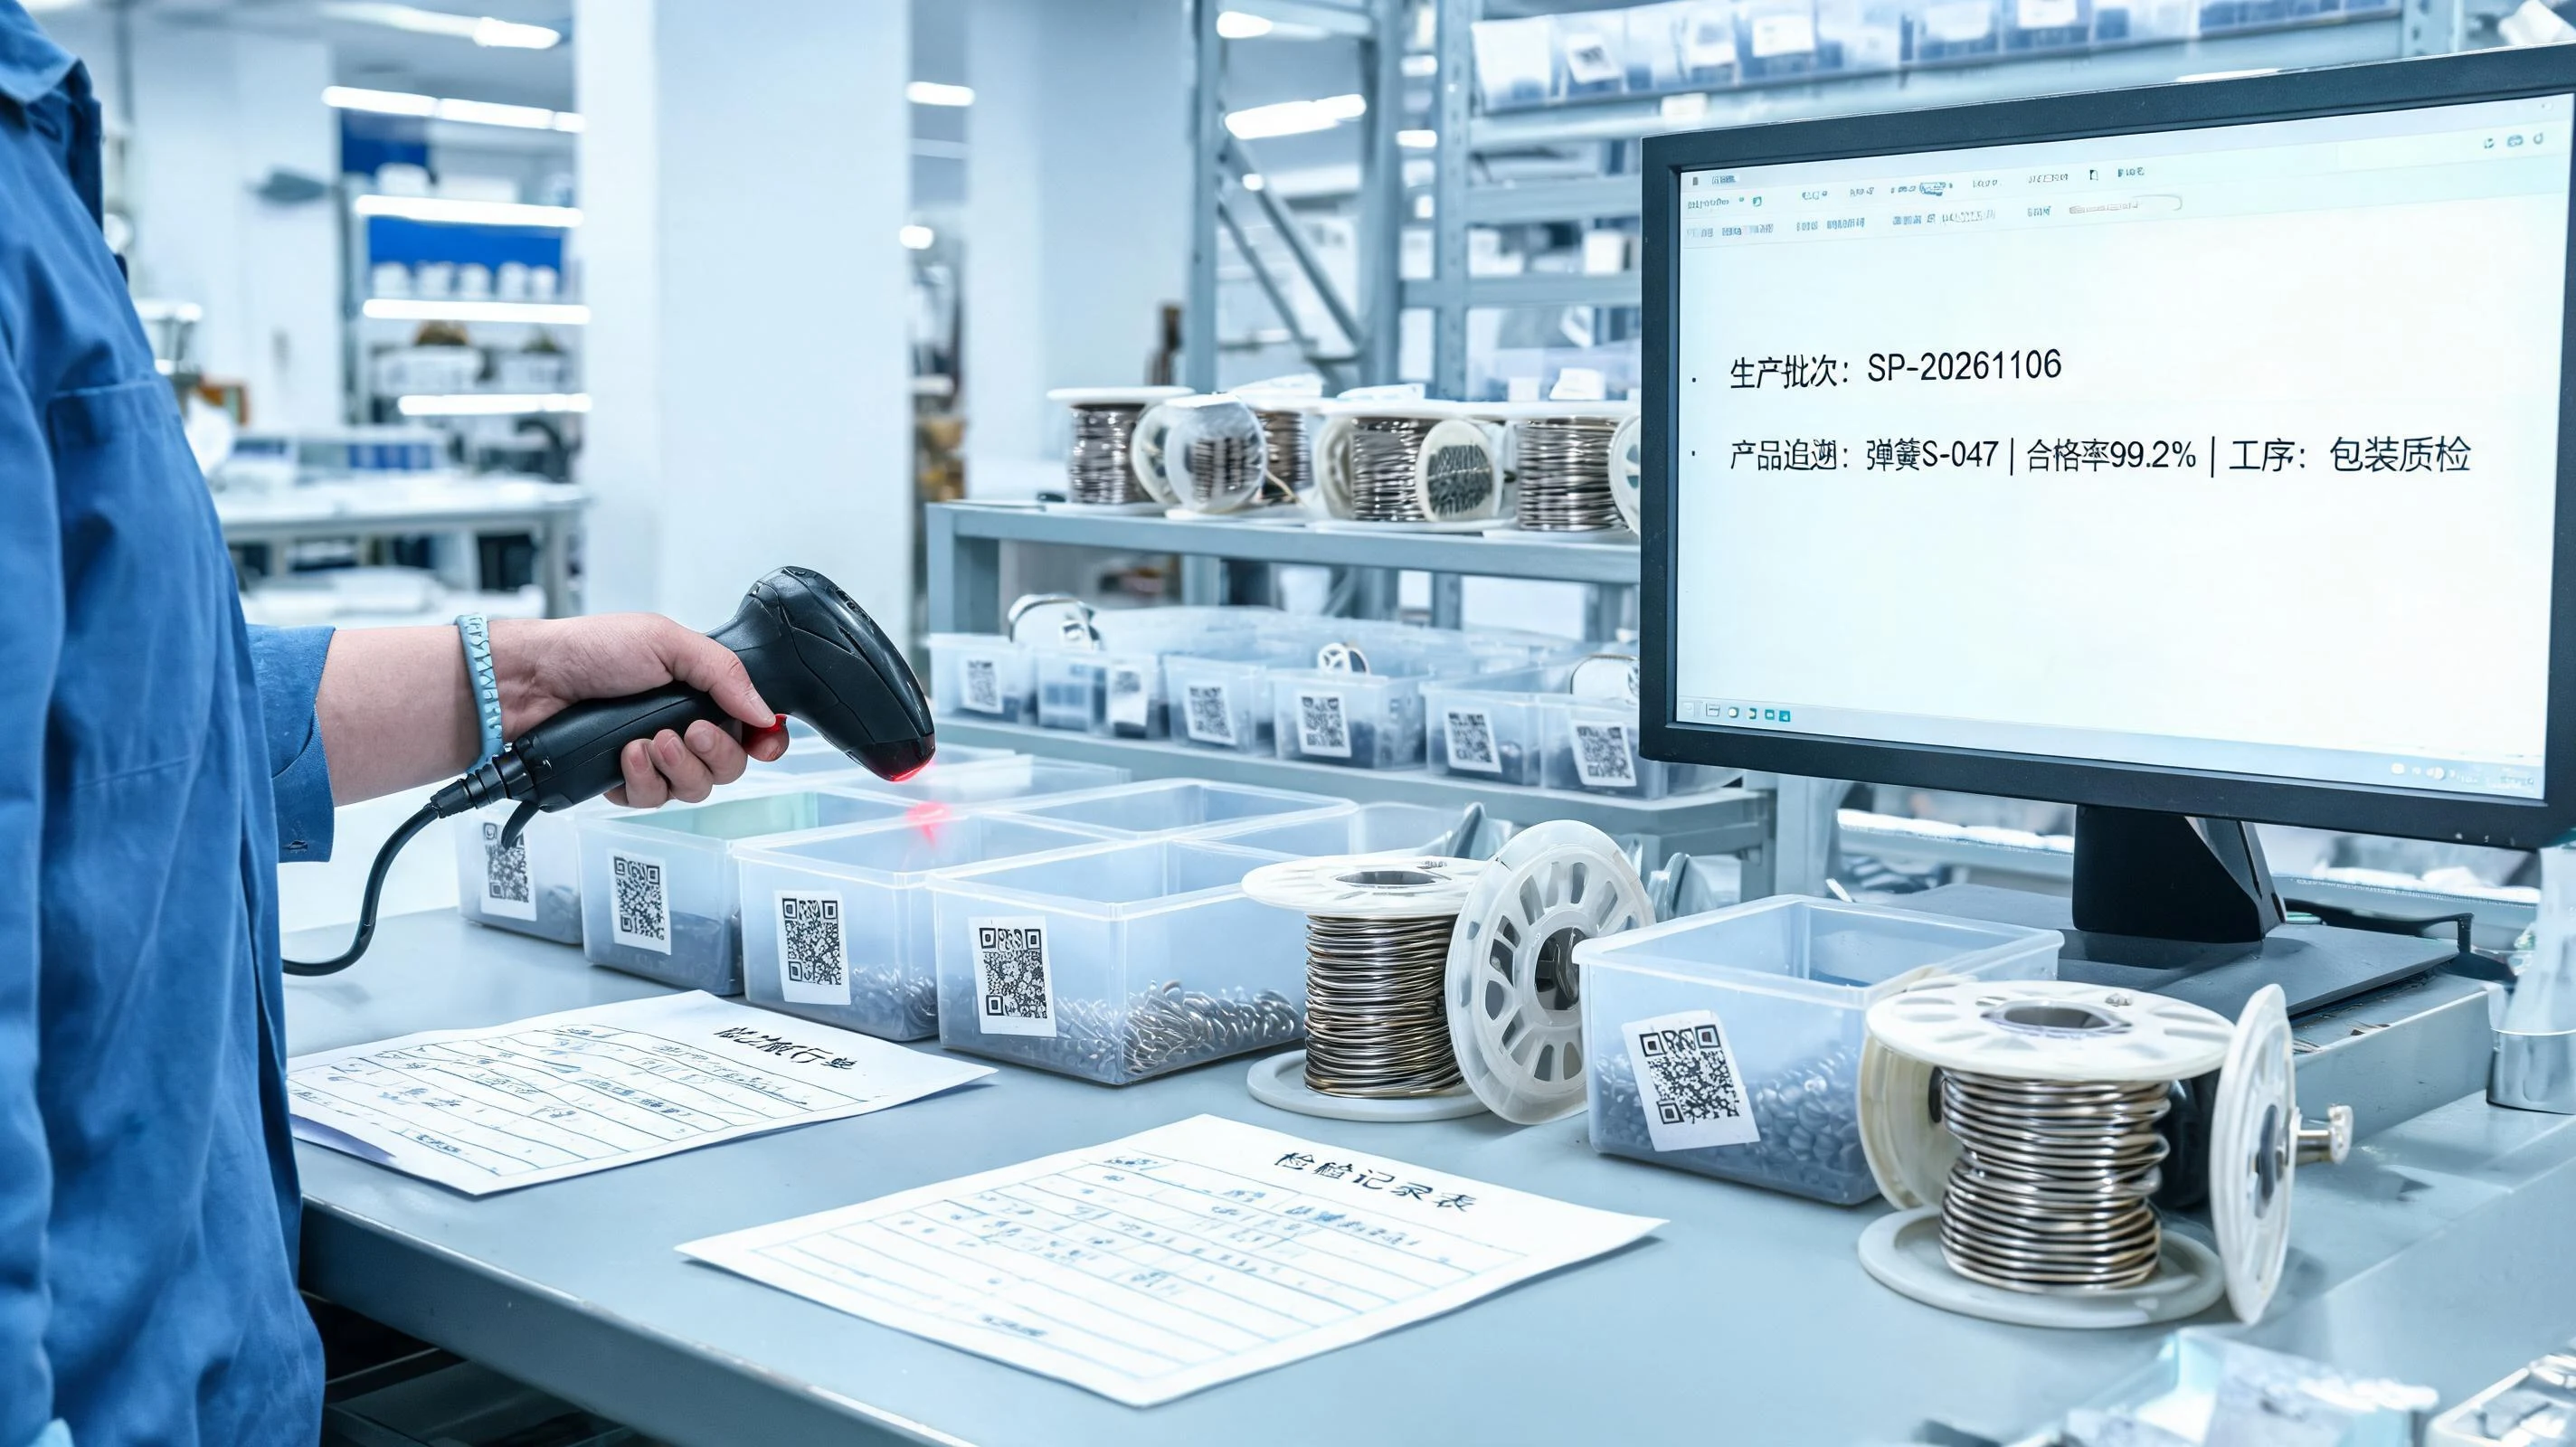
追溯这件事,很多工厂并不缺意识,缺的是把意识变成一线的动作。系统里建了台账,车间里照样换料不记录;标签打得规规矩矩,一卷线材却用到了三个订单上,谁也说不清哪一盘对应哪一段。本文只讲一件事:批次追溯要真正落到产线上,需要先定清楚哪几件事。
一、追溯要求为什么变严了
推动力主要来自下游。汽车与新能源汽车的零部件普遍要求批次级可追溯,一次质量问题的处置报告里,必须写明受影响范围与围堵措施;医疗器械与家用健康设备对关键弹性件的记录保存年限有明确要求;储能、光伏与工业控制这类设备,一旦现场失效,拆机成本远高于零件本身,客户更希望先通过批次缩小怀疑范围。
这些要求落到供方身上,通常表现为三张表格:追溯范围声明、追溯演练记录、变更报备清单。前两张考的是能力,第三张考的是纪律——同一张图纸换了线材供应商、换了热处理委外厂、换了镀层体系,只要没有提前报备,追溯体系在客户眼里就等于不存在。
二、先定追溯单元:追到哪一级才算数
追溯不是越细越好,而是要和风险匹配。常见三个层级:
- 材料批次级:能追到线材的炉批号与入库日期,适合通用件与结构简单、失效后果可控的产品。
- 生产批次级:在材料批次之上,再绑定成型、热处理、表面处理与检验的具体批次与时间窗,是多数汽车与工业客户的要求。
- 包装单元级:每一盘、每一盒、每一个载带卷盘都有独立标识,适合自动装配线供料、单机关键件与需要精确围堵的场合。
定级时要问三个问题:失效后果有多重、客户能不能接受整批更换、围堵时愿不愿意连带合格品一起报废。答案越偏向"不能接受",追溯单元就该越细。反过来,若产品是标准件、出货以万计,把单元切到单件只会让一线不愿执行,最终连批次记录也保不住。
三、标识:标签、打标与它们的边界
标识方式要跟零件尺寸与后续工序一起考虑。线径 0.03mm 级的微型弹簧,零件本体上几乎没有可打标的位置,标识只能落在包装单位上;线径较大的压缩弹簧、拉伸弹簧,可以在端圈或大径端做激光打标,但要注意打标位置不能成为应力集中点,也不能破坏镀层与表面的完整性。
标签本身的耐用性常被低估。常见失效有三种:油污与防锈油让标签起翘脱落;清洗、烘干或镀后处理的高温让热敏纸变黑;小包装反复取用把标签磨掉。可行的做法是改用耐油耐温的合成纸或 PET 材质,标签位置固定在包装同一面,并把关键信息同时以批次号的形式随行——标签丢了,随行单还能对上。
二维码不是终点。若扫码要走出货、入库、上线三道,编码规则必须先统一:批次号里包含哪些字段、日期用哪种格式、供应商代码怎么嵌,最好在协议里写清楚,避免客户系统对接时才发现字段对不上。
四、数据链:从炉批号到发货单
一条完整的链大致是:线材炉批号与入库检验记录 → 领料单与投料批次 → 成型与去应力工序记录 → 热处理炉次与随炉试件 → 表面处理批次 → 尺寸与力值检验记录 → 包装单位与出货单。链上每一环都要有一个能和上下环对上的键,通常就是批次号。
现实里断链多发生在两个地方。一是领料:一卷线材分几次领用,投到不同订单上,领料单上只写"线材若干",事后无法回溯;二是工序间流转:成型与热处理之间往往有在制品堆放,若筐卡不跟着走,同一筐里混了两批也没人发现。解决办法不复杂——领料按卷登记、在制品筐卡随手走、每道工序交接签字,成本主要是习惯。
五、分批、混批与返工:最容易断的三处
订单量小、批次多的时候,分批几乎不可避免。关键不是禁止分批,而是让分批后的每一小批都带着原来的材料信息与工序信息,并明确标注它是哪一批的延续。混批则要更谨慎:不同炉批号的线材混用同一批生产,追溯时就只能给出一个更大的范围,围堵成本随之上升。
返工是追溯体系里最容易被绕过的环节。镀层不良返镀、尺寸超差返修、筛选后的合格品回流入库,如果没有重新赋批次或做返工标记,这批货在系统里就会显示为"一次合格",既误导客户,也误导自己的质量分析。可行的做法是给返工品单独的批次后缀,并在出货记录里注明返工内容。
六、追溯演练:客户要看的是能不能跑通
审厂时最常见的要求是现场做一次追溯演练,通常两个方向:正向是从某个批次号查到材料、工序、检验与出货对象;反向是从一个成品包装单位查到它属于哪一批、用的是哪卷料、哪天完成热处理。演练有时间要求,半天内跑通是可以接受的常态。
演练能否跑通,取决于记录是否真实、是否当场可查。建议平时每季度自己抽一次,选一个三个月前的批次,按客户的方式走一遍,把卡住的地方记下来。演练中如果发现只能"回忆"而不能"查证",说明链上某一环还停留在纸质口头层面。
七、变更报备:追溯的一半是纪律
追溯解决的是"出了事能查清",变更报备解决的是"别让它出事"。与弹簧相关的变更通常包括:线材供应商或牌号变更、热处理委外厂变更、镀层体系与膜厚变更、关键工序设备更换、包装方式与供料形式变更。这些变更会改变失效模式或性能边界,即使尺寸与力值检测全部合格,也需要通知客户并按其要求重新验证。
报备流程本身要简单,才可能被一线执行。可行的做法是在技术协议里列一张变更清单,明确哪几类必须事前报备、哪几类可以事后知会,并指定一个固定的对接人。清单越长越细,越容易被忽略。
八、采购方可以先自查的几点
若您正在评估供方的追溯能力,不妨先问这几句:给我一个两年前的批次号,能不能查到材料和热处理记录;包装标签在涂油与清洗后还能不能读;返工品在系统里怎么标记;换线材供应商时按什么流程报备;上一次追溯演练是什么时候、结论是什么。
反过来,整机侧的记录也要跟上。同一款弹簧在装配线上可能来自多个到货批次,如果装配记录只写料号不写批次,供方的追溯再完整也只能停在自己的出货单上。把到货批次纳入装配记录,是投入很小、效果明显的一步。
华尔赛弹簧在线径 0.03mm–25mm 范围内提供打样与批量生产,可按客户要求的层级建立批次追溯,配合提供材料证明、工序记录与追溯演练,并在材料、热处理与表面处理变更前按协议报备。如果贵司正在梳理关键弹性件的追溯要求,把追溯单元与需要覆盖的字段发过来,我们据此给出可执行的记录方案。
关键弹性件要做批次追溯?把追溯层级与需要覆盖的字段发来,我们先出一份记录方案。
联系我们