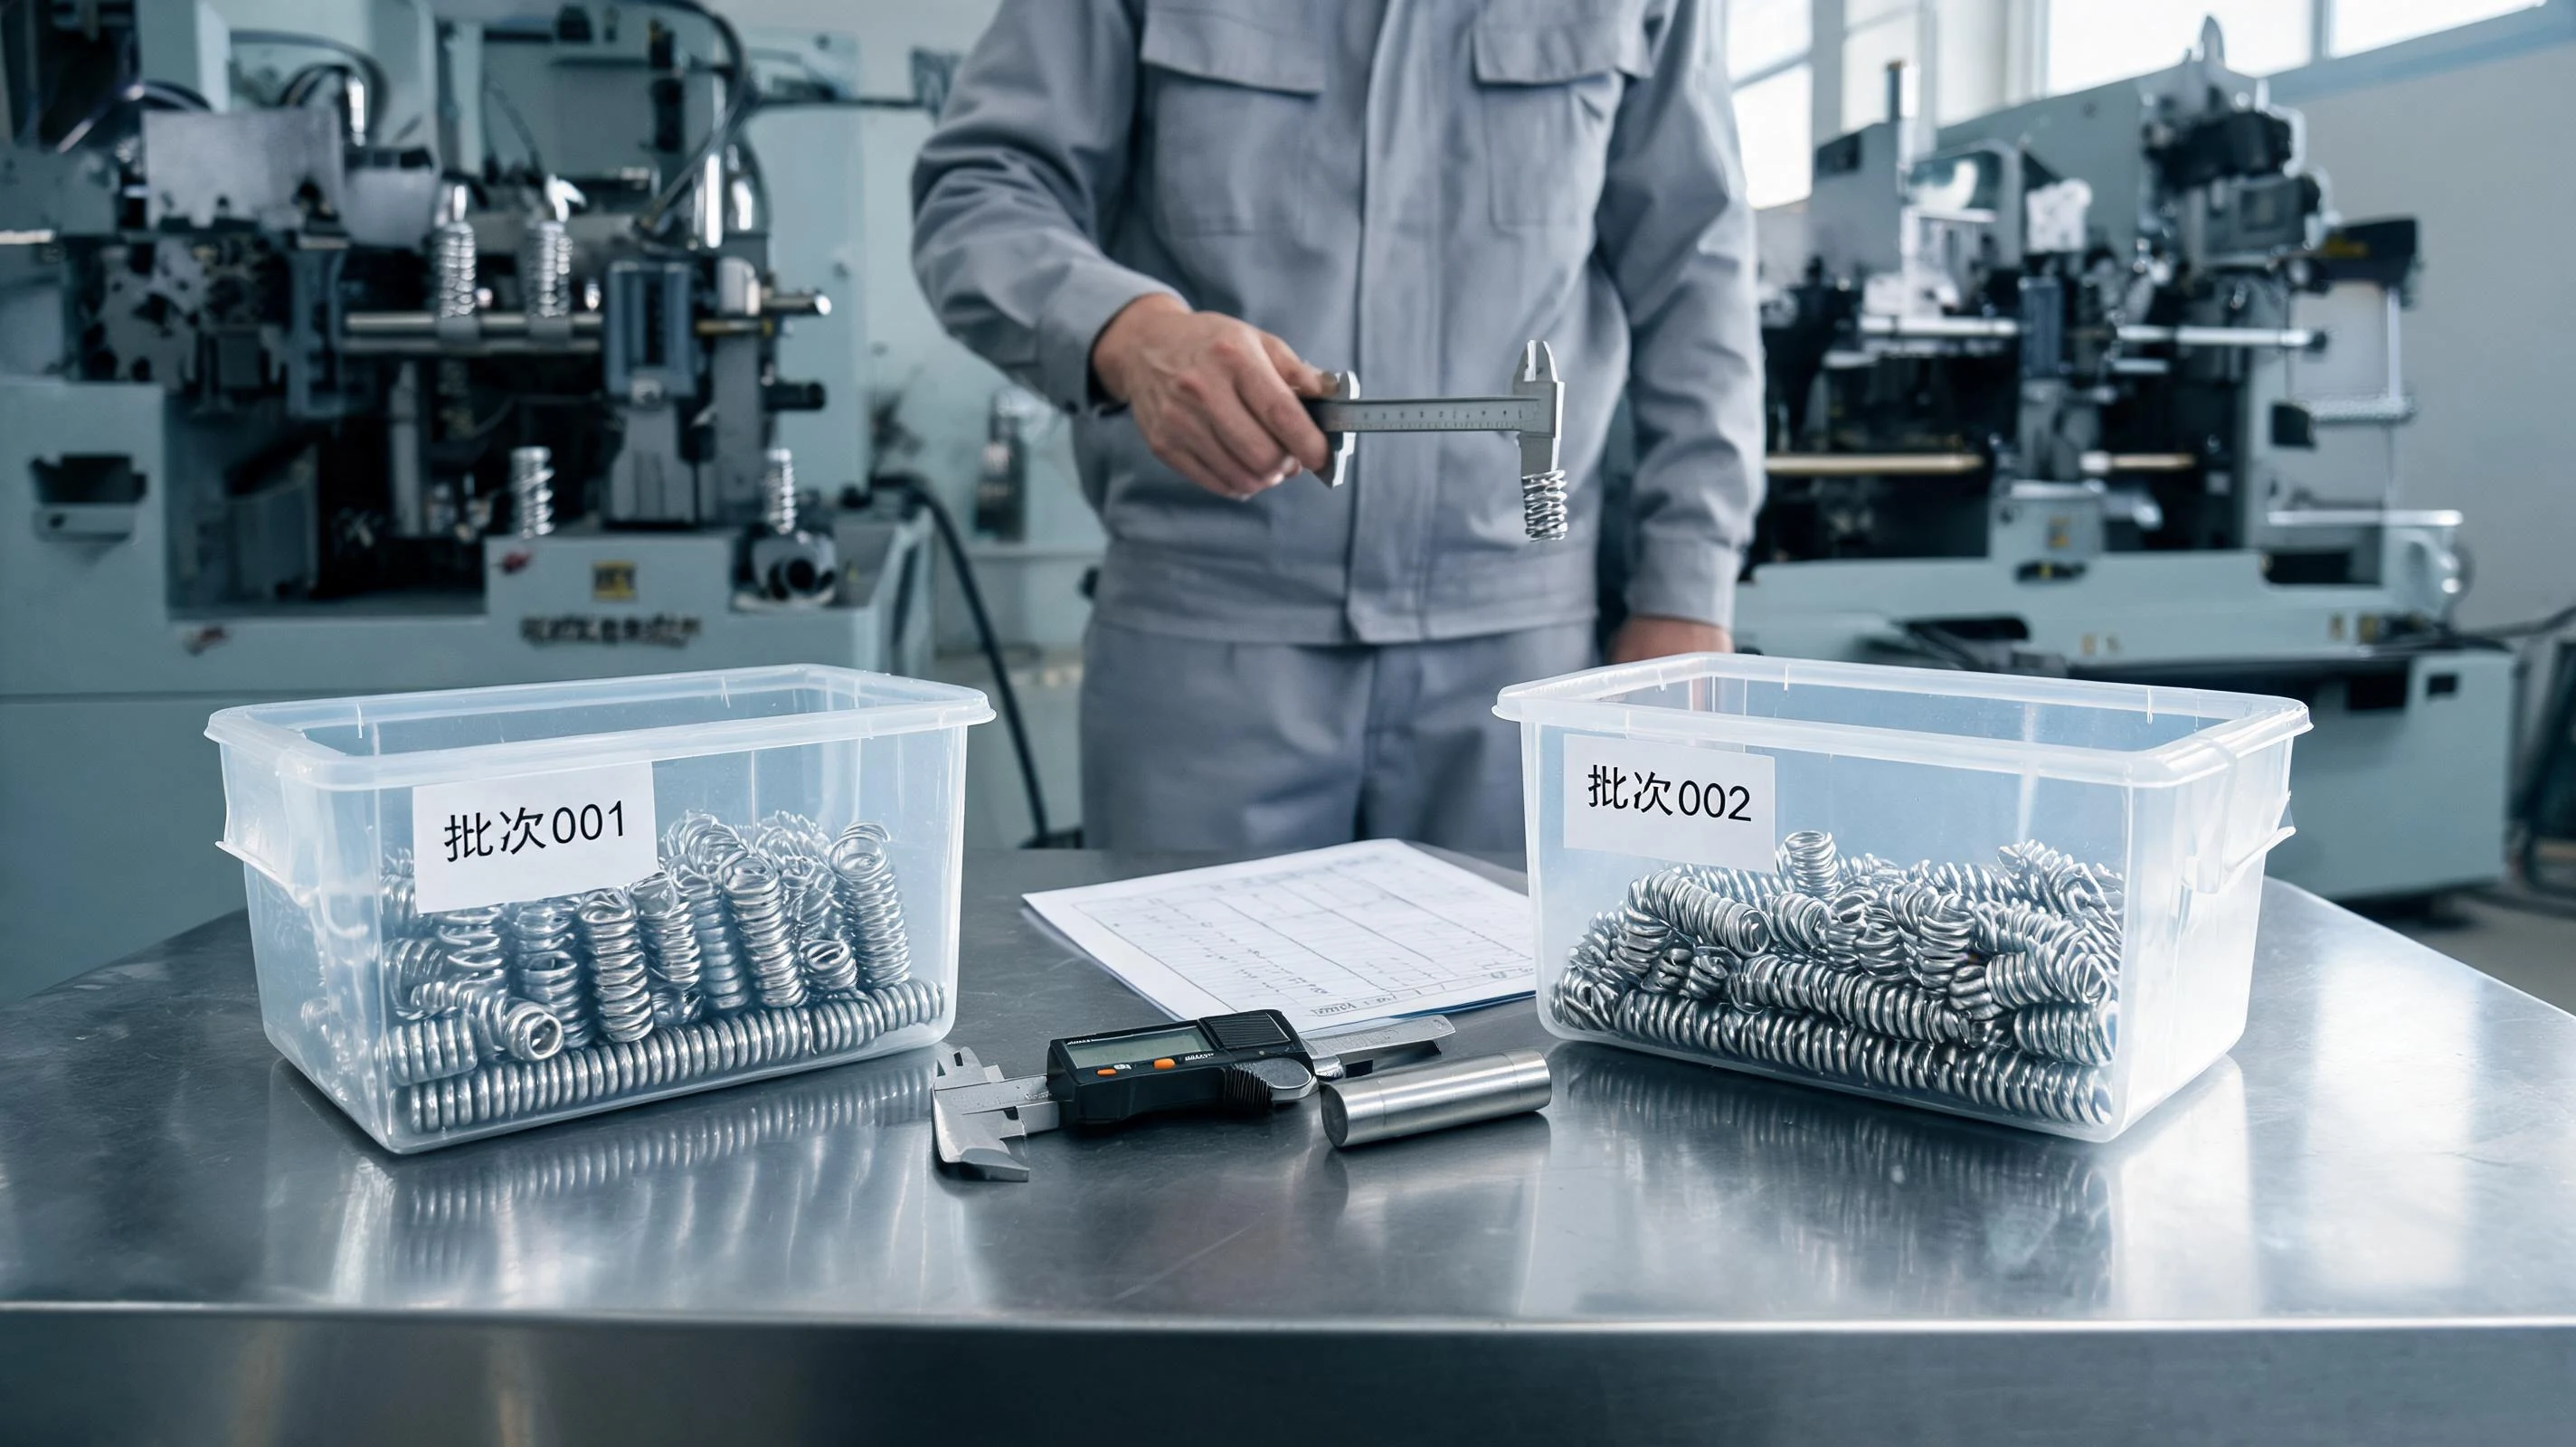
双供在采购侧通常有两个来源:一是客户或体系审核要求「关键件不得单一来源」,二是过去几年里遇到过交期中断、材料涨价或因单一供应商停线,于是把备份当成必选项。两种动机都合理,但落到弹簧这类定制件上,做法与标准件很不一样。
本文只讲一件事:把一个弹簧件的第二供应源真正做起来,中间有哪些必须安排的节点。
一、先分清要的是「双供」还是「备份」
这两种目标对应的做法完全不同,混淆了就会白花钱:
- 持续性双供:两家长期各供一部分配额,日常就在跑,随时可以调整比例。要求两家产品在装配线上不分彼此,一致性的门槛最高;
- 备份产能:平时只由一家供货,第二家保持「已批准、可启动」的状态,必要时在约定周期内接上。省了日常成本,但要接受切换时需要爬坡时间。
不少项目的争议就出在这里:需求写的是「要有备份」,验证却按「两家随时可以互换」来做,第二家自然达不到,最后变成一笔悬而未决的投入。
二、不是整件都能拆,拆的是工序与风险点
弹簧看起来是一个零件,实际由材料、成型、热处理、表面处理、检验几段构成。断供风险往往不在成型这一段,而在前后两端:
- 材料:特定牌号、特定线径的弹簧钢丝,交期与最小订货量都可能成为瓶颈,第二家若用不同钢厂的同牌号材料,性能不必相同;
- 热处理:去应力回火是决定疲劳与尺寸稳定的关键工序,外协热处理厂的排产与炉况是常见断点;
- 表面处理:电镀、涂层与钝化多为外协,环保限产与产线检修时,交付会先在这一环卡住;
- 成型与检验:机台与检具相对可控,反倒不常是瓶颈。
因此更务实的做法是:先给这个件画出工序链,标出哪一环是单点,再决定是「整件找第二家」还是「关键工序留第二家」。对多数项目来说,后者花的时间与钱都更少,效果更直接。
三、第二家的进入路径:样件、小批、量产
直接把订单切给第二家,是最容易出事的方式。稳妥的路径通常分四步:
- 资料移交:图纸版本、材料牌号与状态、热处理与表面处理要求、包装方式、验收口径一并给全。图纸与检验方法若只有口头补充,两家一定会做出差别;
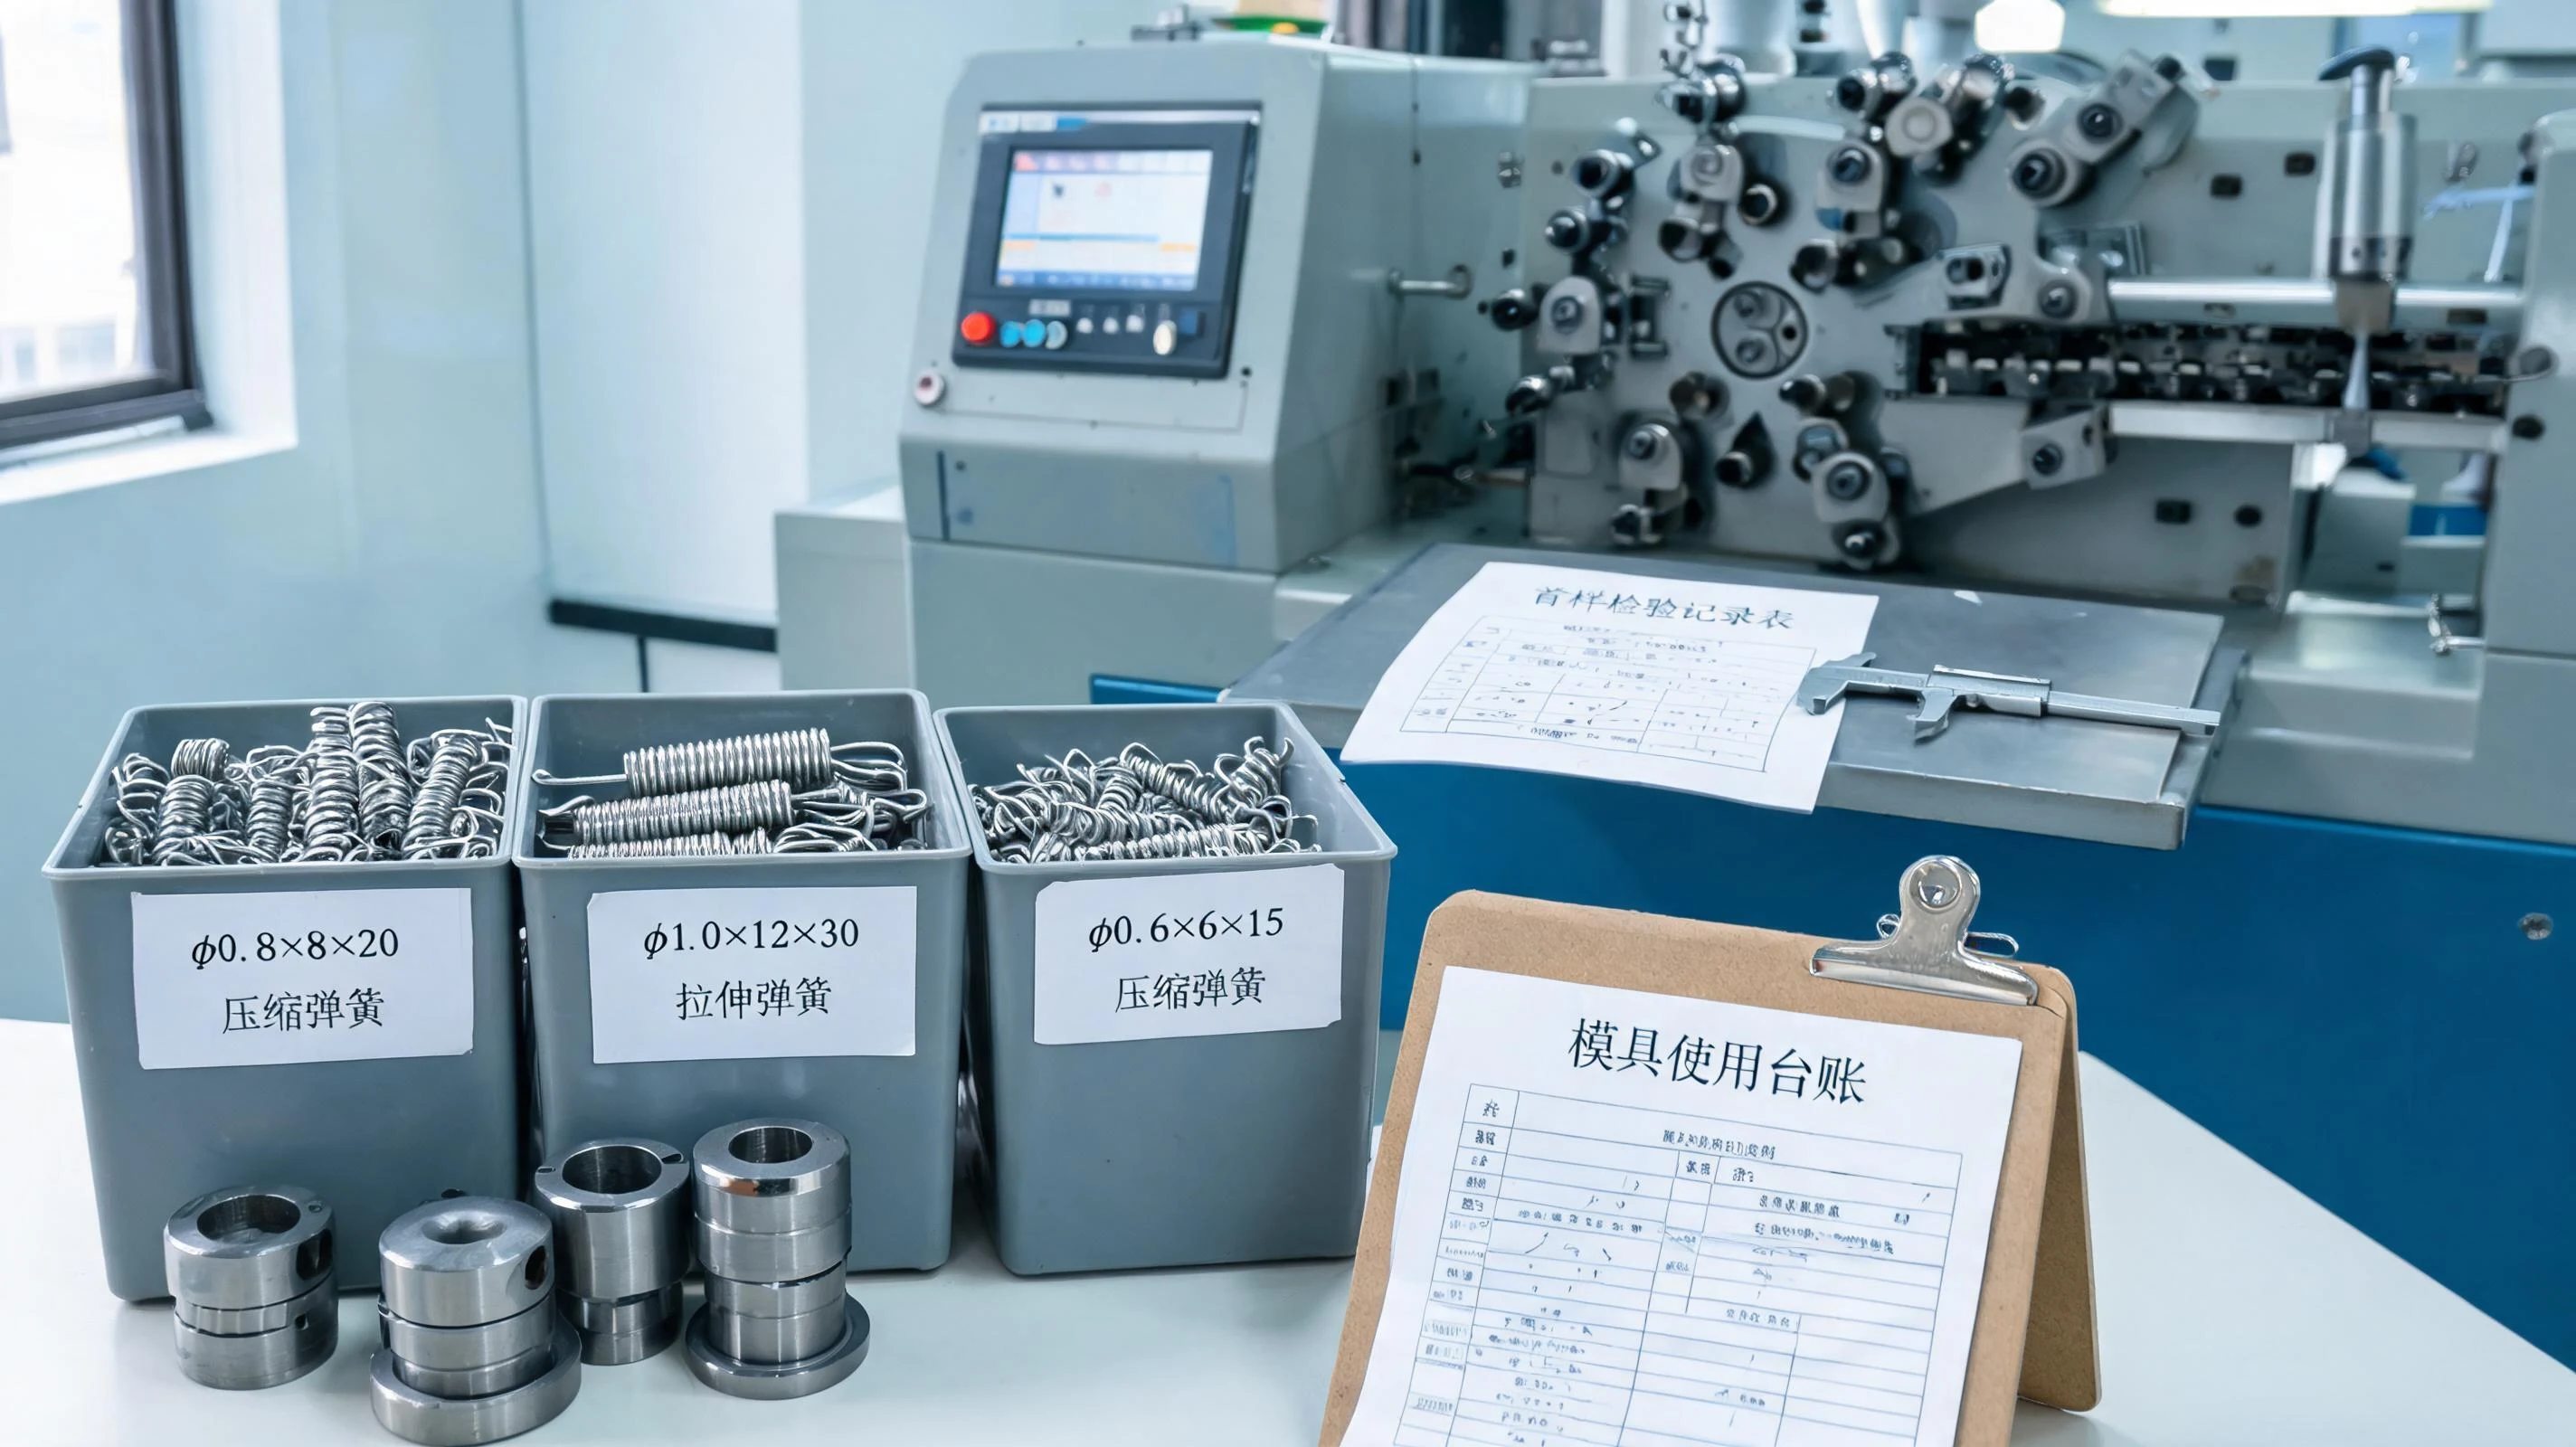
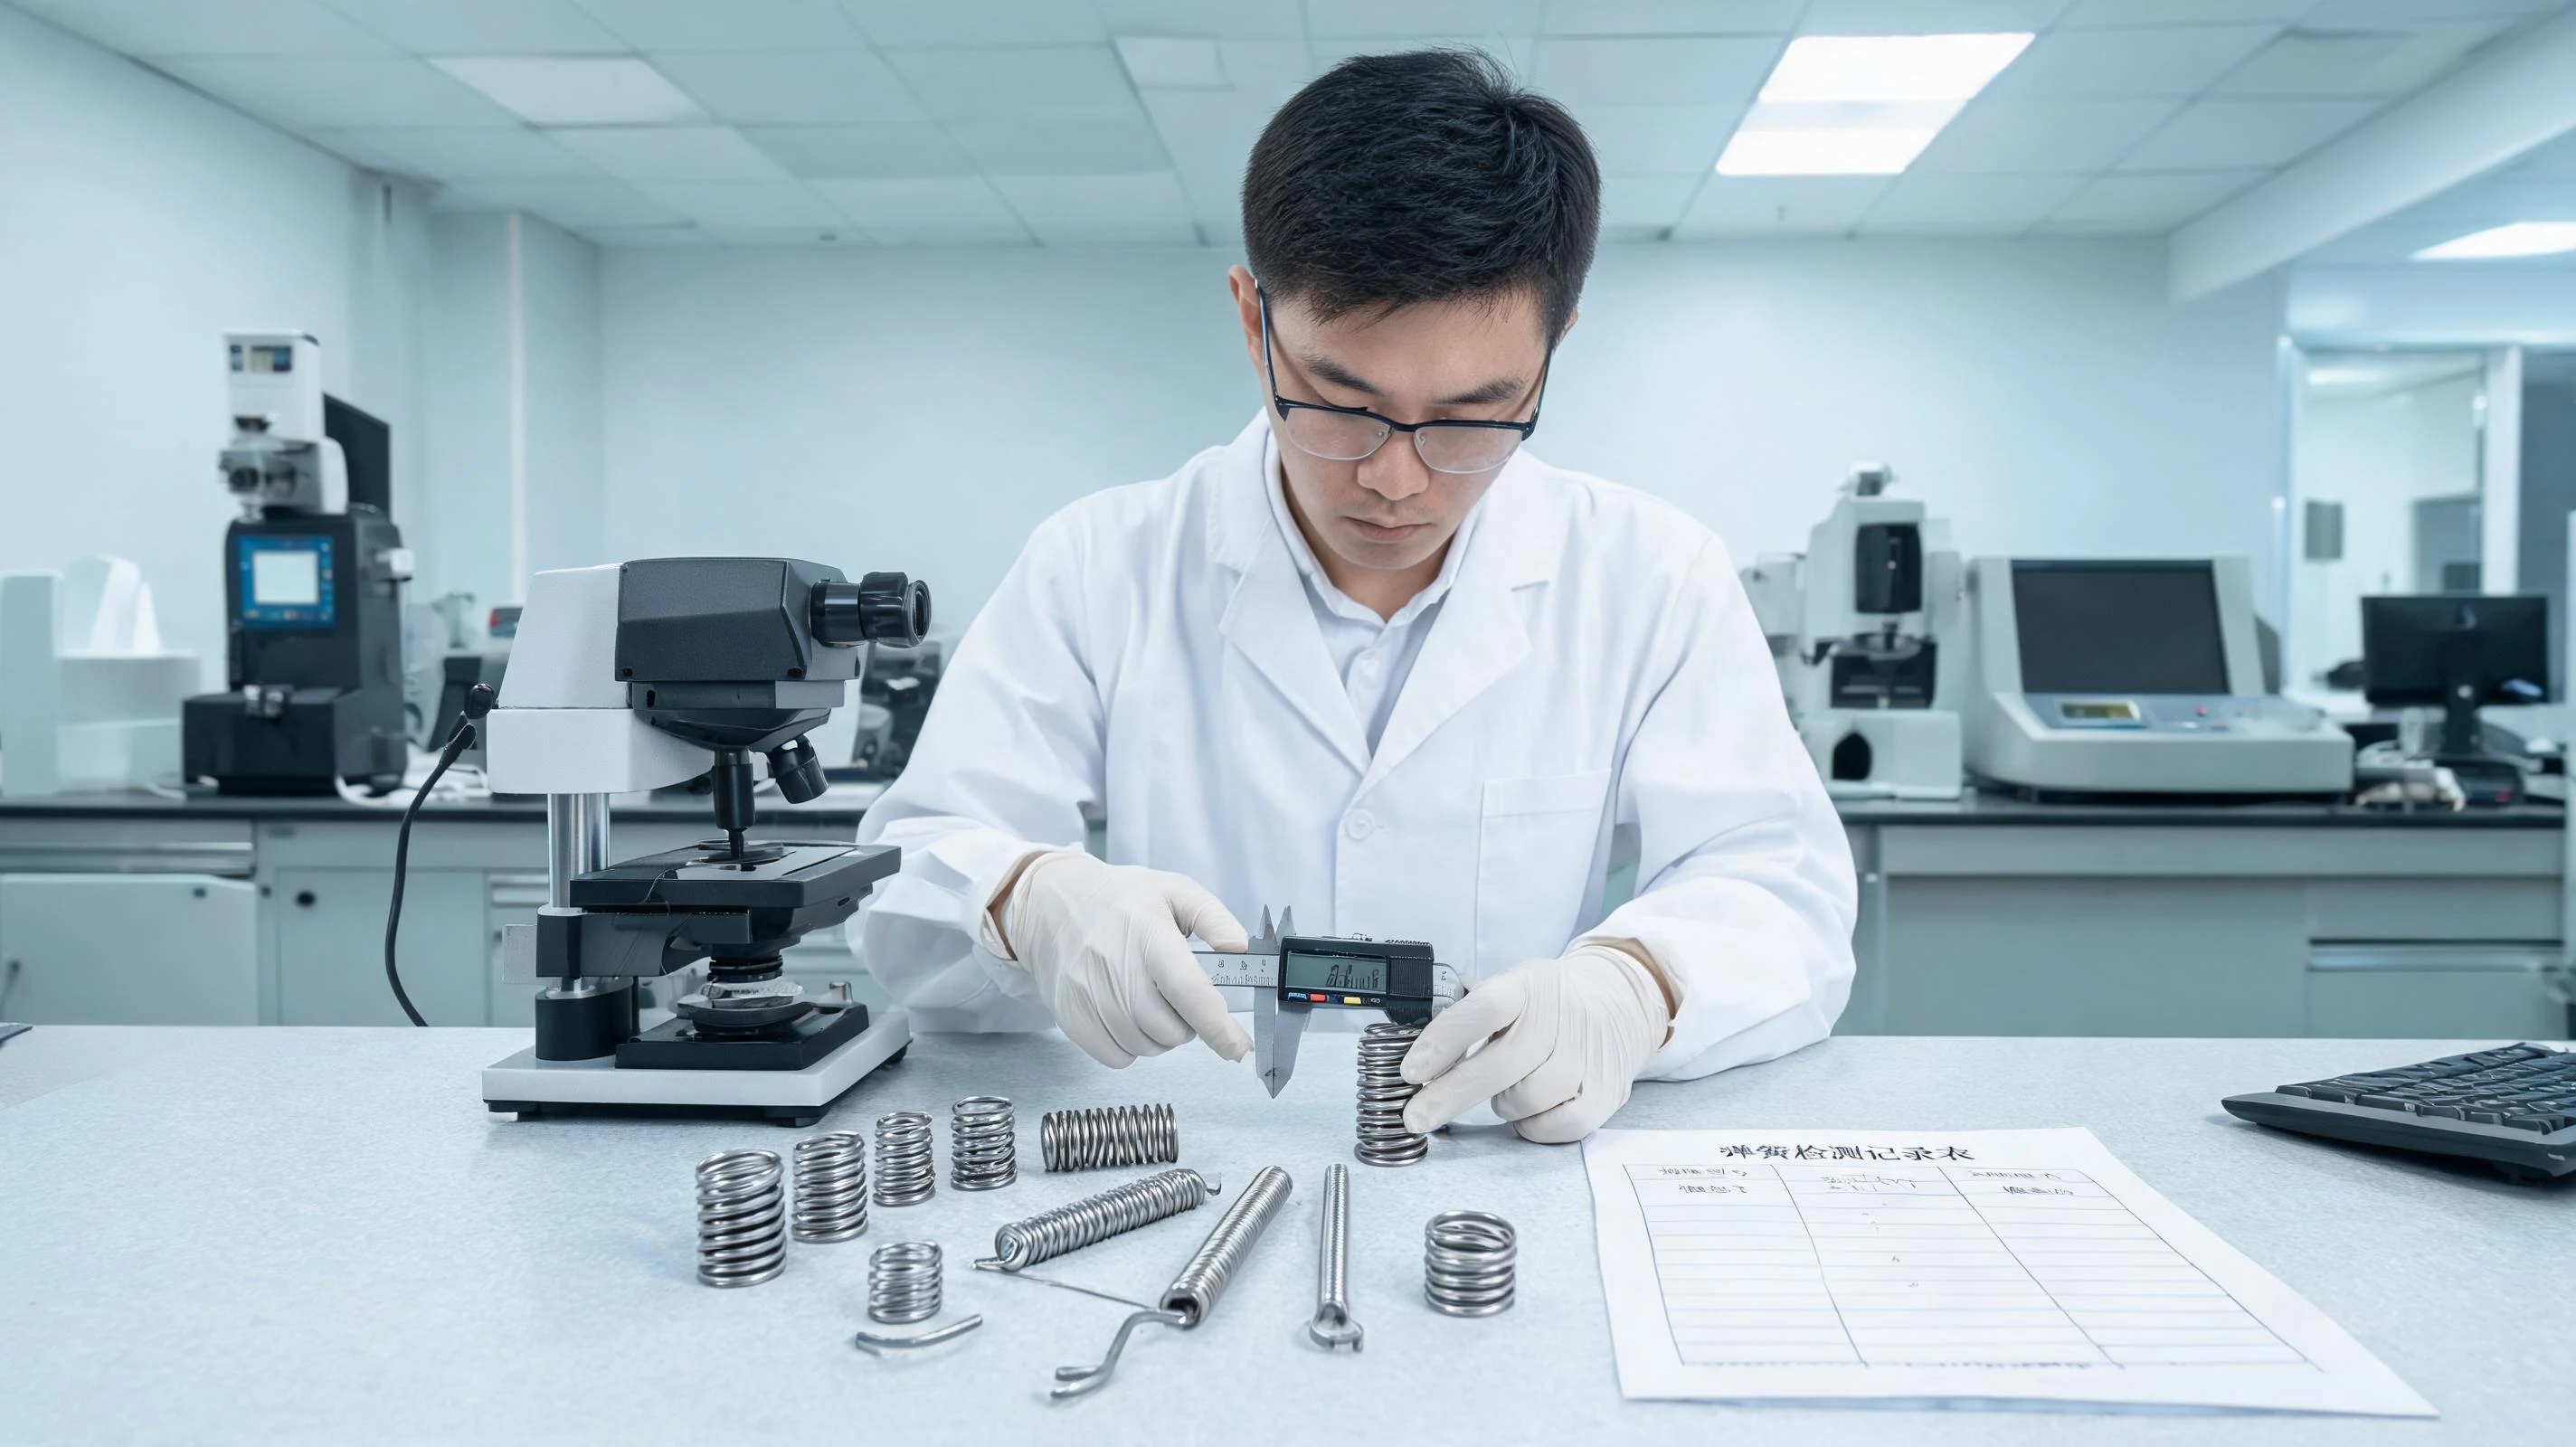
- 样件与首件批准:按约定数量打样,出具尺寸、力度与外观的实测数据,双方确认后封样。这一步的目的是把「理解一致」变成「数据一致」;
- 小批试装:小批量上装配线,观察自动送料、压装、行程与噪音是否正常。弹簧在单件检验上合格,批量装配时仍可能因端部毛刺、垂直度或力度分布而卡料;
- 爬坡与常态配额:从试装批逐步提高比例,同时记录直通率与不良模式,确认稳定后再落到日常配额。
这四步走完,通常需要一个完整的打样加试产周期。把这段时间提前算进项目计划,比临到切换时压缩验证更划算。
四、两家要一致,靠的是同一套口径
双供最常见的隐性成本,是两家交来的东西「都合格,但不一样」:力度分布偏上偏下、自由长度差一小截、端部处理方式不同。装配线体感得到,图纸上却挑不出毛病。可以把一致性的保障放在这几件事上:
- 图纸与版本统一:两家拿同一版本图纸,变更时同步下发,不接受口头变更;
- 验收口径统一:量具类型、测点位置、测量状态、抽检方案完全一致,避免一家按卡尺判、一家按影像仪判;
- 过程能力目标对齐:关键尺寸的分布中心与离散度都设目标,而不是只卡上下限;
- 定期比对:每批或每季度抽取同批样品交叉测量,或由第三方复测,看数据是否稳定在同一条线上;
- 批次标识与追溯:包装标识能区分来源与批次,出问题时能快速定位是哪一家的哪一批。
这几条写进协议,比在质量协议里加一句「须保持一致」有用得多。
五、配额与切换:比例、条件、窗口
双供跑起来之后,还需要一套切换规则,否则真到出事时反而不敢动:
- 常态比例:常见的做法是七三或八二,主供保持多数,第二家维持一定量以保持产线与工艺的「热」状态——长期零订单的备份,等于没有备份;
- 切换触发条件:明确写出什么情况下启动切换,例如连续交期延误超过约定天数、来料批合格率低于阈值、材料断供;
- 切换窗口与爬坡时间:第二家从接到通知到稳定交货需要多久,事先确认并写下来,这个数字决定了安全库存要备多少天;
- 库存缓冲:按切换窗口与用量推算缓冲量,而非凭经验放一个固定天数。
六、成本账要算全
双供不是免费的。除了看得见的样件费与模具费,还有几项容易被漏掉:
- 两家分别的模具与工装投入,以及模具归属与产权约定;
- 小批量阶段的单价高于量产后,这部分差价由谁承担;
- 两套检验报告、两次体系审核、两轮变更确认带来的管理工时;
- 切换期间为确保不停线而多备的库存占用。
把这些加起来,再与「断供一次可能造成的损失」比较,双供该做到什么深度就清楚了:多数情况下,把关键工序与材料端做出备份,比强求整件双供更划算。
七、采购方可以先自查的几点
如果项目已经有第二家,但心里没底,可以先看这几处:图纸版本两家是否同一份;检验方法是否写清并一致;第二家最近一次实际交货是什么时候;两家的数据有没有比对过;切换触发条件与爬坡时间有没有写下来;安全库存的天数是按切换周期算的,还是按习惯定的。
这几项里只要有一项是空的,备份的可信度就要打折。
华尔赛弹簧在线径 0.03mm–25mm 范围内提供打样与批量生产,材料、成型、热处理与表面处理各环节均有稳定的供应与协作渠道,可按项目需要配合完成样件、首件报告与批次记录,也支持与其他供方做同批样品的测量比对。如果贵司正在为某个关键件建立第二供应源,把图纸、用量与验收口径发过来,我们先按同一套方法出一批样件数据。
要为关键件建立第二供应源?把图纸与验收口径发来,我们先出样件数据。
联系我们