弹簧是柔性零件,它的尺寸不是刻在钢上的固定值:受一点力就会变,放一段时间会变,温度不同也会变。这意味着「多少毫米」这句话,必须附带「用什么量、怎么量、什么时候量」才成立。
本文只讲一件事:供需双方读数不一致时,差异通常出在哪几处,以及怎么把测量口径统一起来。
一、分歧常出在四个地方
把验收争议拆开看,绝大多数落在这四处:
- 量具不同:一边用卡尺,一边用投影仪或影像测量仪,读数基准本身就不一样;
- 测量力不同:卡尺夹得紧一点,弹簧就被压短一点,柔性的自由长度对测量力最敏感;
- 取数位置不同:自由长度量端面还是量端部最外点、外径量哪一圈、圈数怎么数,理解不同结果就不同;
- 状态与时机不同:刚下线的、放置过夜的、经过运输颠簸的,同一批弹簧的自由长度会有差别。
值得注意的是,这四项都不属于「做得好不好」,而属于「约定得清不清」。
二、量具与测量力带来的天然差值
不同量具的分辨力、接触方式与读数习惯不同,本就会带来差异。落到弹簧上:
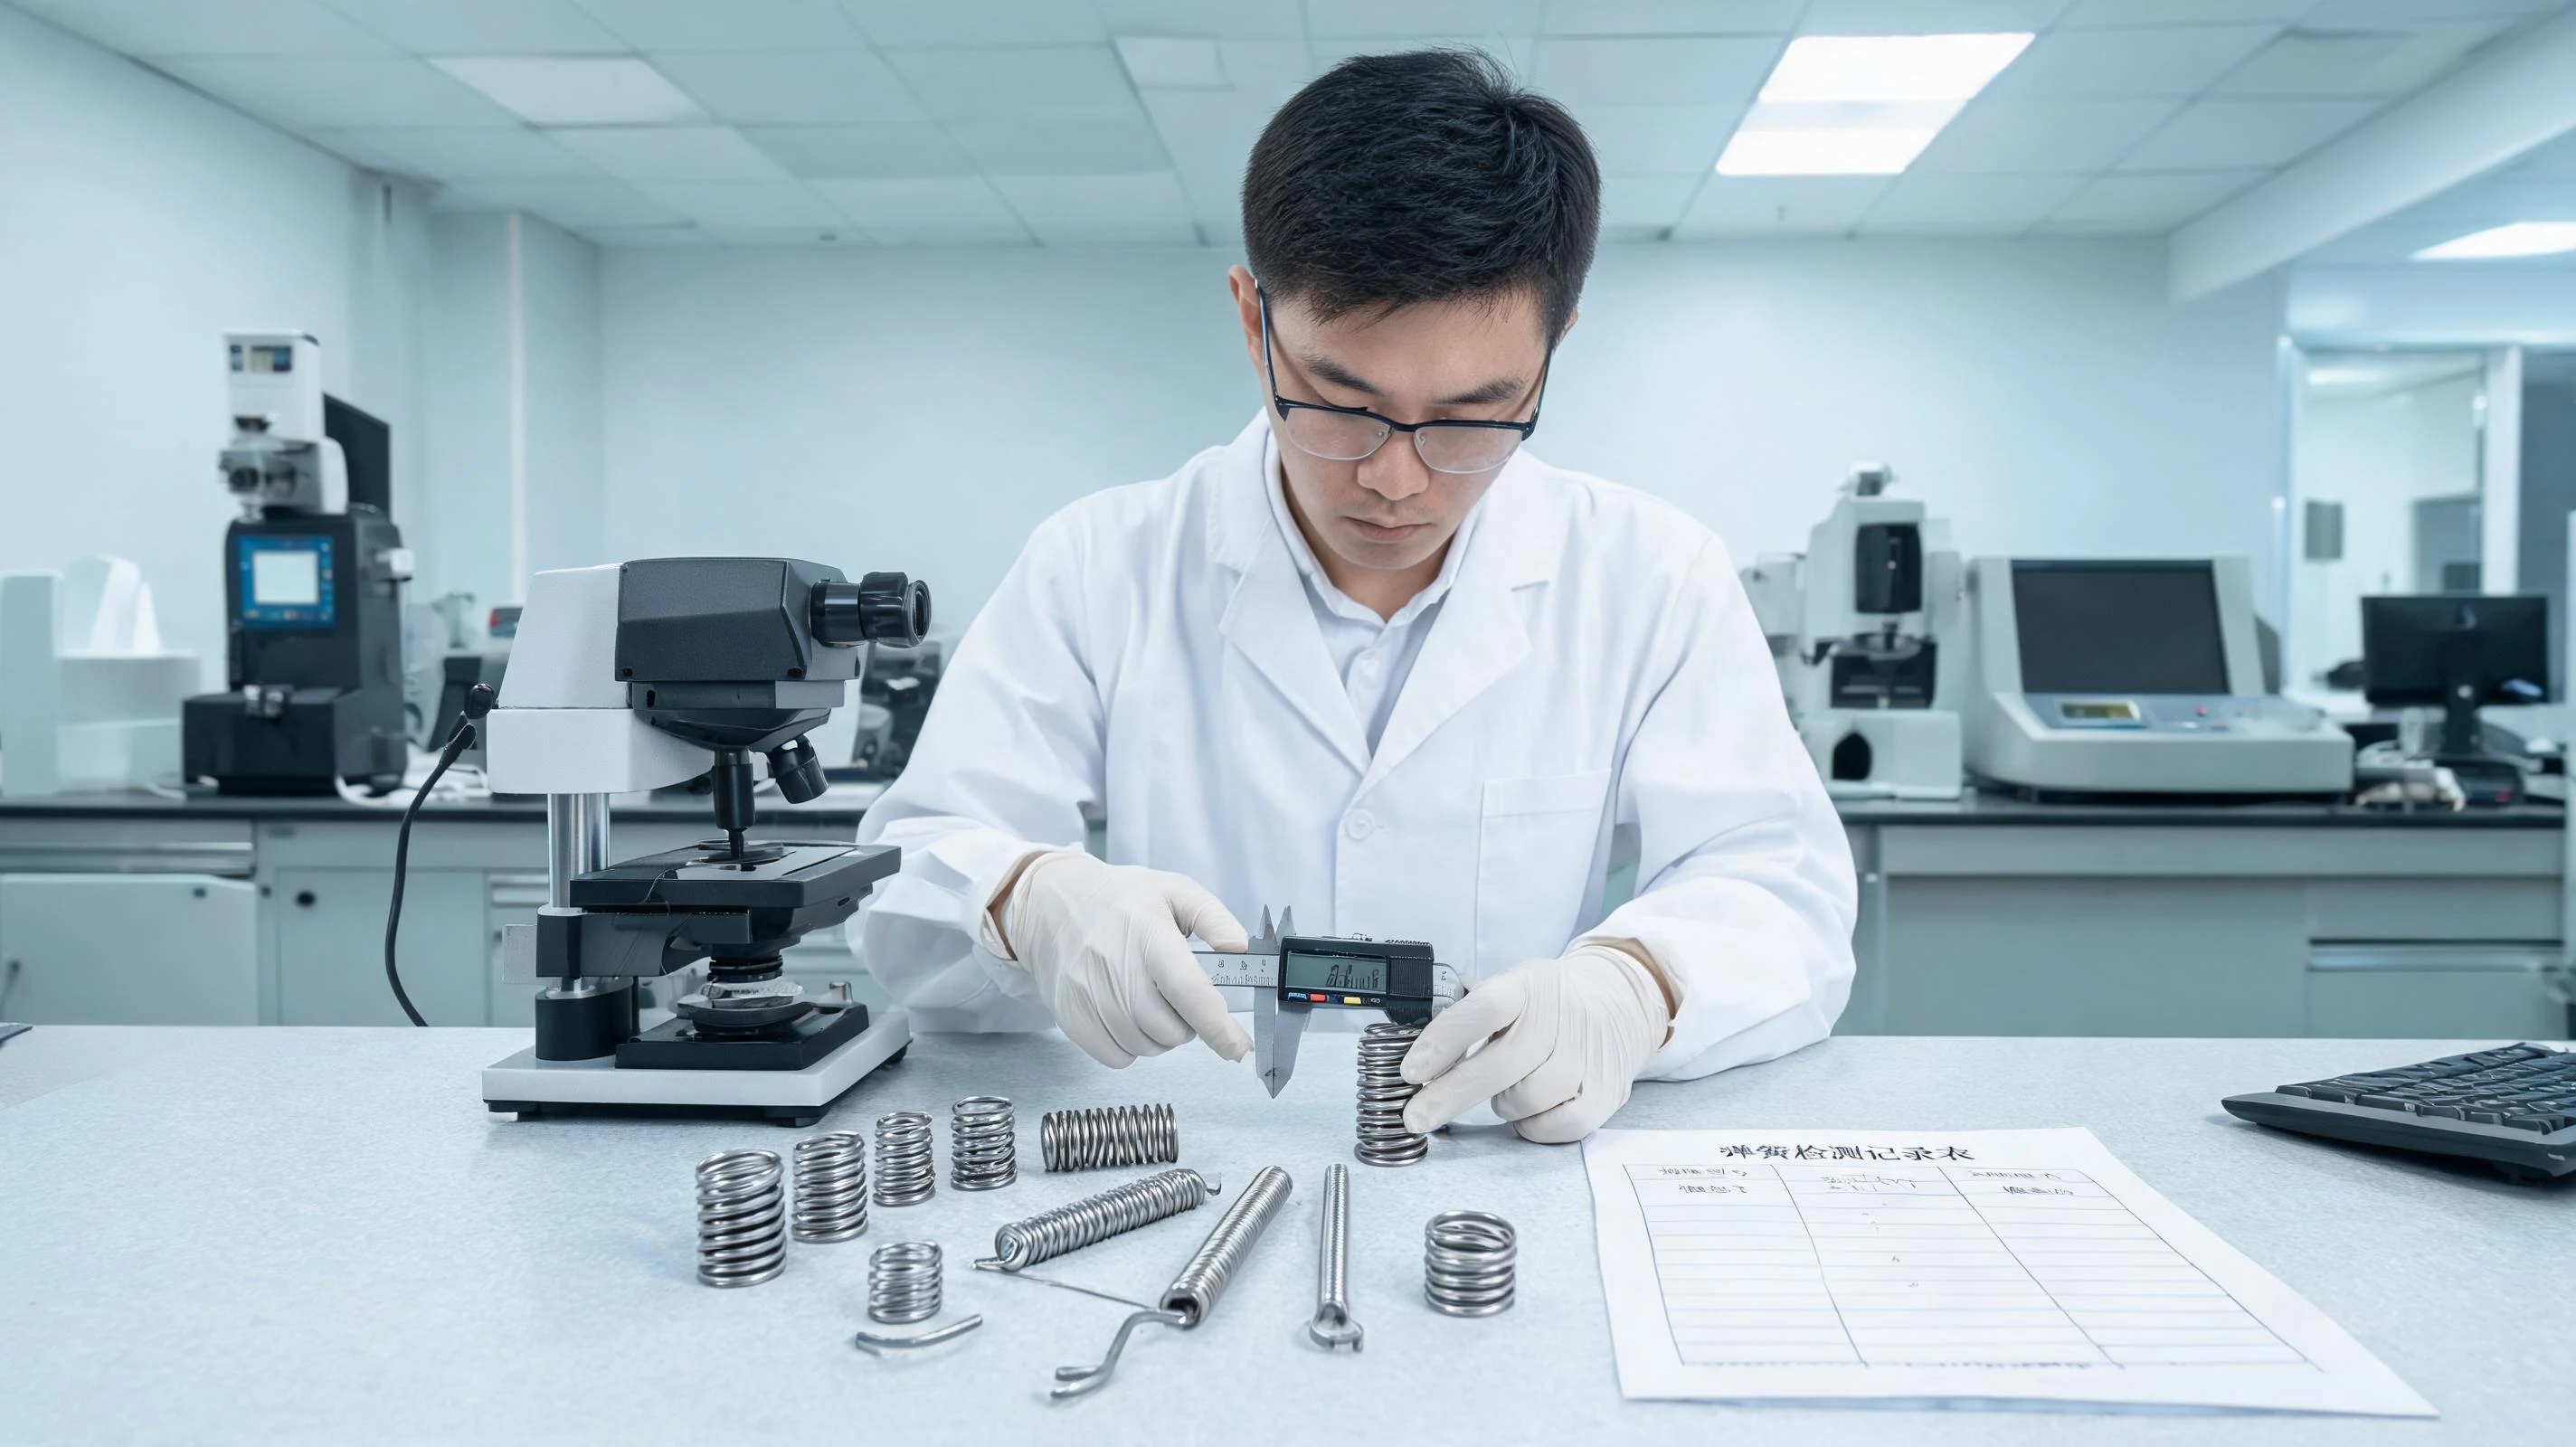
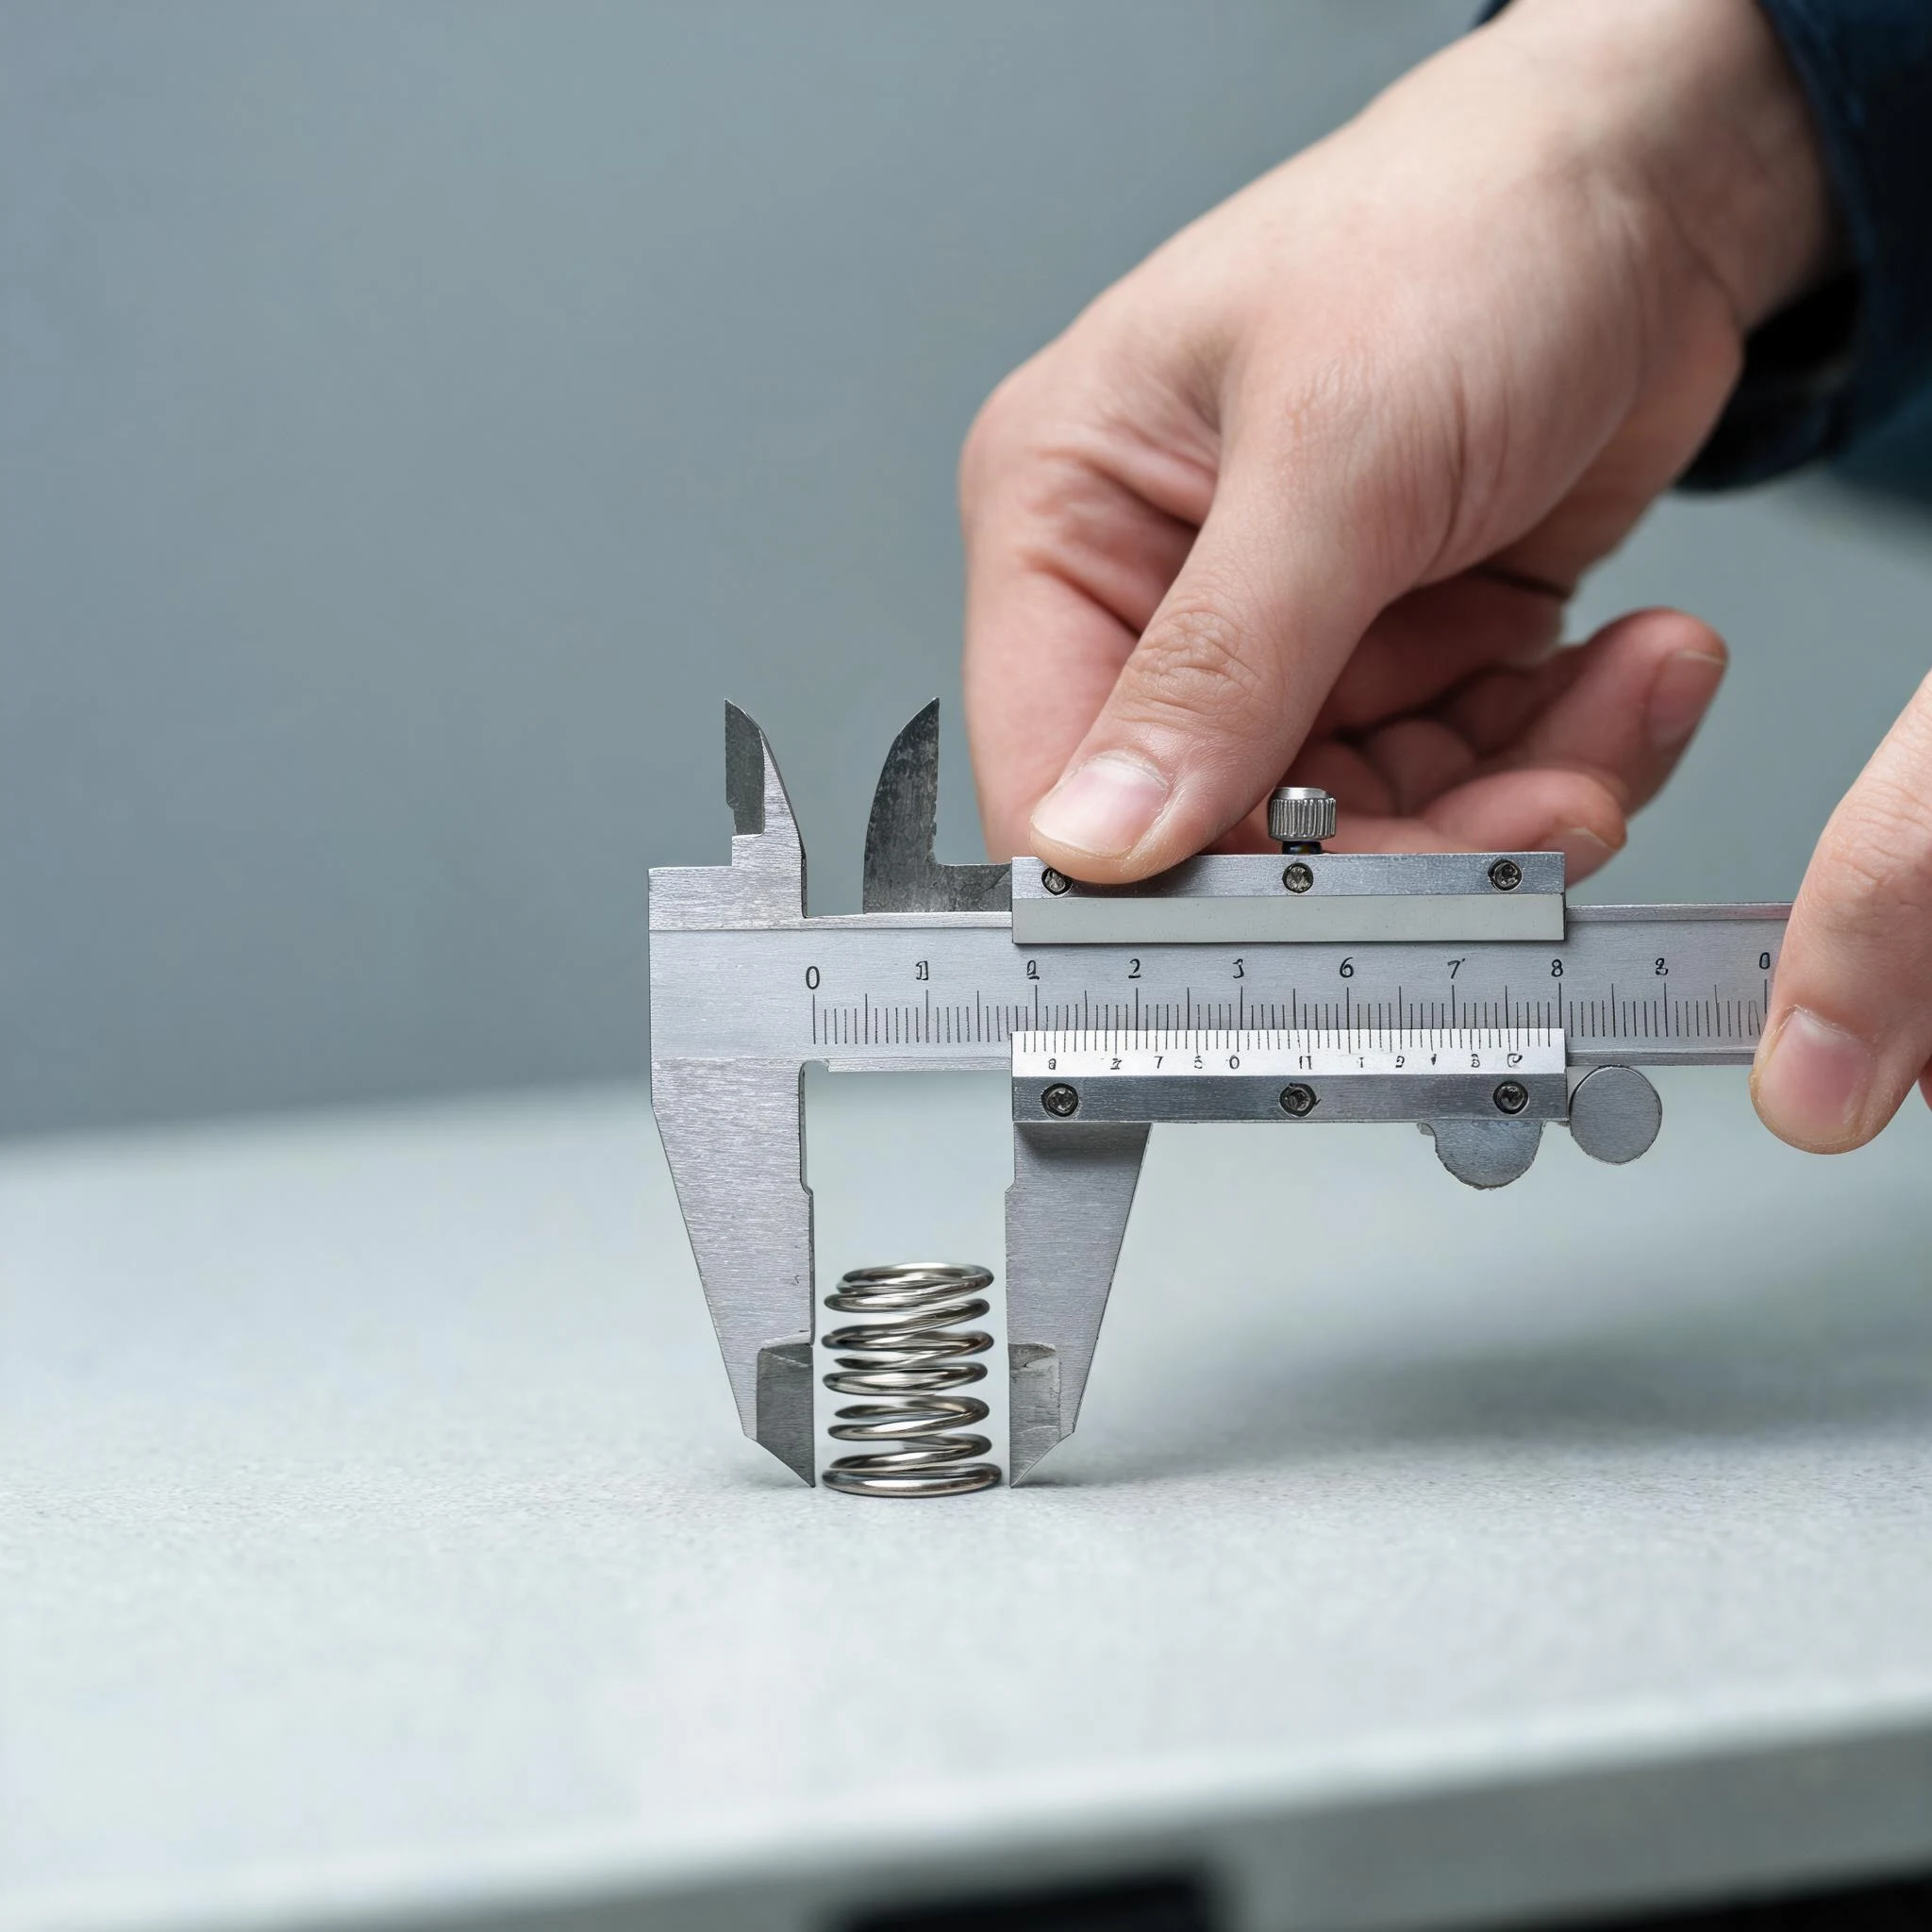
- 游标或数显卡尺:便携、通用,但两爪有测量力,量柔性件时读数偏小;量线径时也不适合,容易把圆截面压出平面;
- 千分尺:量线径的常用工具,测力相对可控,但同样会压到被测部位,使用时要点到为止、不要拧紧;
- 投影仪与影像测量仪:非接触,适合小线径、轮廓与角度类尺寸,读数不受测力影响;代价是对摆放姿态与对焦敏感,端部毛刺、反光都会影响判定;
- 专用检具与塞规:适合批量快速判定「过/不过」,但不给具体数值,无法用于过程分析。
所以谈一致性时,先谈「哪一类尺寸用哪类量具」,比笼统要求「按图纸公差」有用得多。
三、几个关键尺寸的取数口径
下面这几项最容易各说各话,建议在技术要求里逐项写明:
- 自由长度:是否在无载荷、自然直立状态下测量;端面是否需要先校平;磨平端与并紧圈的处理方式;
- 外径/内径:量哪一位置的圈;有锥度或节距变化的产品,测点位置必须固定;
- 线径:用千分尺还是影像测量;同一圈取几个点、是否取平均;
- 圈数:总圈数与有效圈数分开定义,端部并紧圈算不算、怎么数;
- 力度与变形量:在什么压缩高度测力、加载速度与保持时间多少,这一项的差异最容易被忽略,却直接影响判定。
四、状态与时间:柔性件的特殊性
金属弹簧在受力后会有缓慢的尺寸变化,行业内称为应力松弛。批量包装、长途运输、仓储堆压都会让自由长度产生偏移,放置一段时间后趋于稳定。
这带来两个实务上的提醒:一是抽检最好约定「在什么状态下测」,例如到货后放置若干小时再测,或统一在无载荷自然状态下测;二是当客户与供应商的读数只差很小一截时,先排除测量时机与夹持方式,再讨论工艺,否则很容易把正常的松弛误差当成生产问题。
五、把口径写成文件,比争论数值有效
统一口径不是靠一次沟通,而是靠留痕。可落地的做法有这么几条:
- 测量方法说明:一页纸写清每个关键尺寸用什么量具、测几个点、在什么状态下测、判定基准是什么;
- 封样:首批确认后双方各留样品,标注日期与状态,有争议时以封样为参照;
- 测量比对:定期让双方各测若干件同批样品、交换数据,差值稳定在可接受范围内即可放心;差值偏大时先查量具校准与测力;
- 量具校准记录:量具在有效校准期内,是讨论数据的前提,缺这一条其余都无从谈起;
- 判定规则的书面化:超出多少即判不合格、边缘值如何处理、复检怎么抽样,提前定好。
这套做法不复杂,但能省掉大量来回寄样与解释的时间,尤其适合多批次、长期供货的项目。
六、下单前建议写清的四条
- 关键尺寸的测量方法与量具类型,不只写公差数值;
- 测量状态:无载荷自然状态、到货后放置时间、测力要求;
- 抽检方案与判定基准,边缘值的复检规则;
- 争议处理路径:以封样为准还是以第三方检测为准,费用如何承担。
七、采购方可以先自查的几点
如果经常出现「供应商说合格、进厂判不合格」,可以先看:来料检验用的量具是否适合这类尺寸;检验员是否知道该产品的测点位置;图纸上的公差是否缺少测量方法说明;封样是否还在有效状态;两家数据最近一次比对是什么时候。
很多所谓的质量分歧,本质是描述不清。把口径写下来,是成本最低的一次改善。
华尔赛弹簧在线径 0.03mm–25mm 范围内提供打样与批量生产,检验按客户约定的方法与判定基准执行,可随批提供检验记录与测量比对数据。如果贵司正在为某个项目的验收口径与我们对齐,把图纸与抽检方案发过来,我们按同一套方法复测并给出对照结果。
验收数值总对不上?把图纸与抽检方案发来,按同一套方法复测。
联系我们