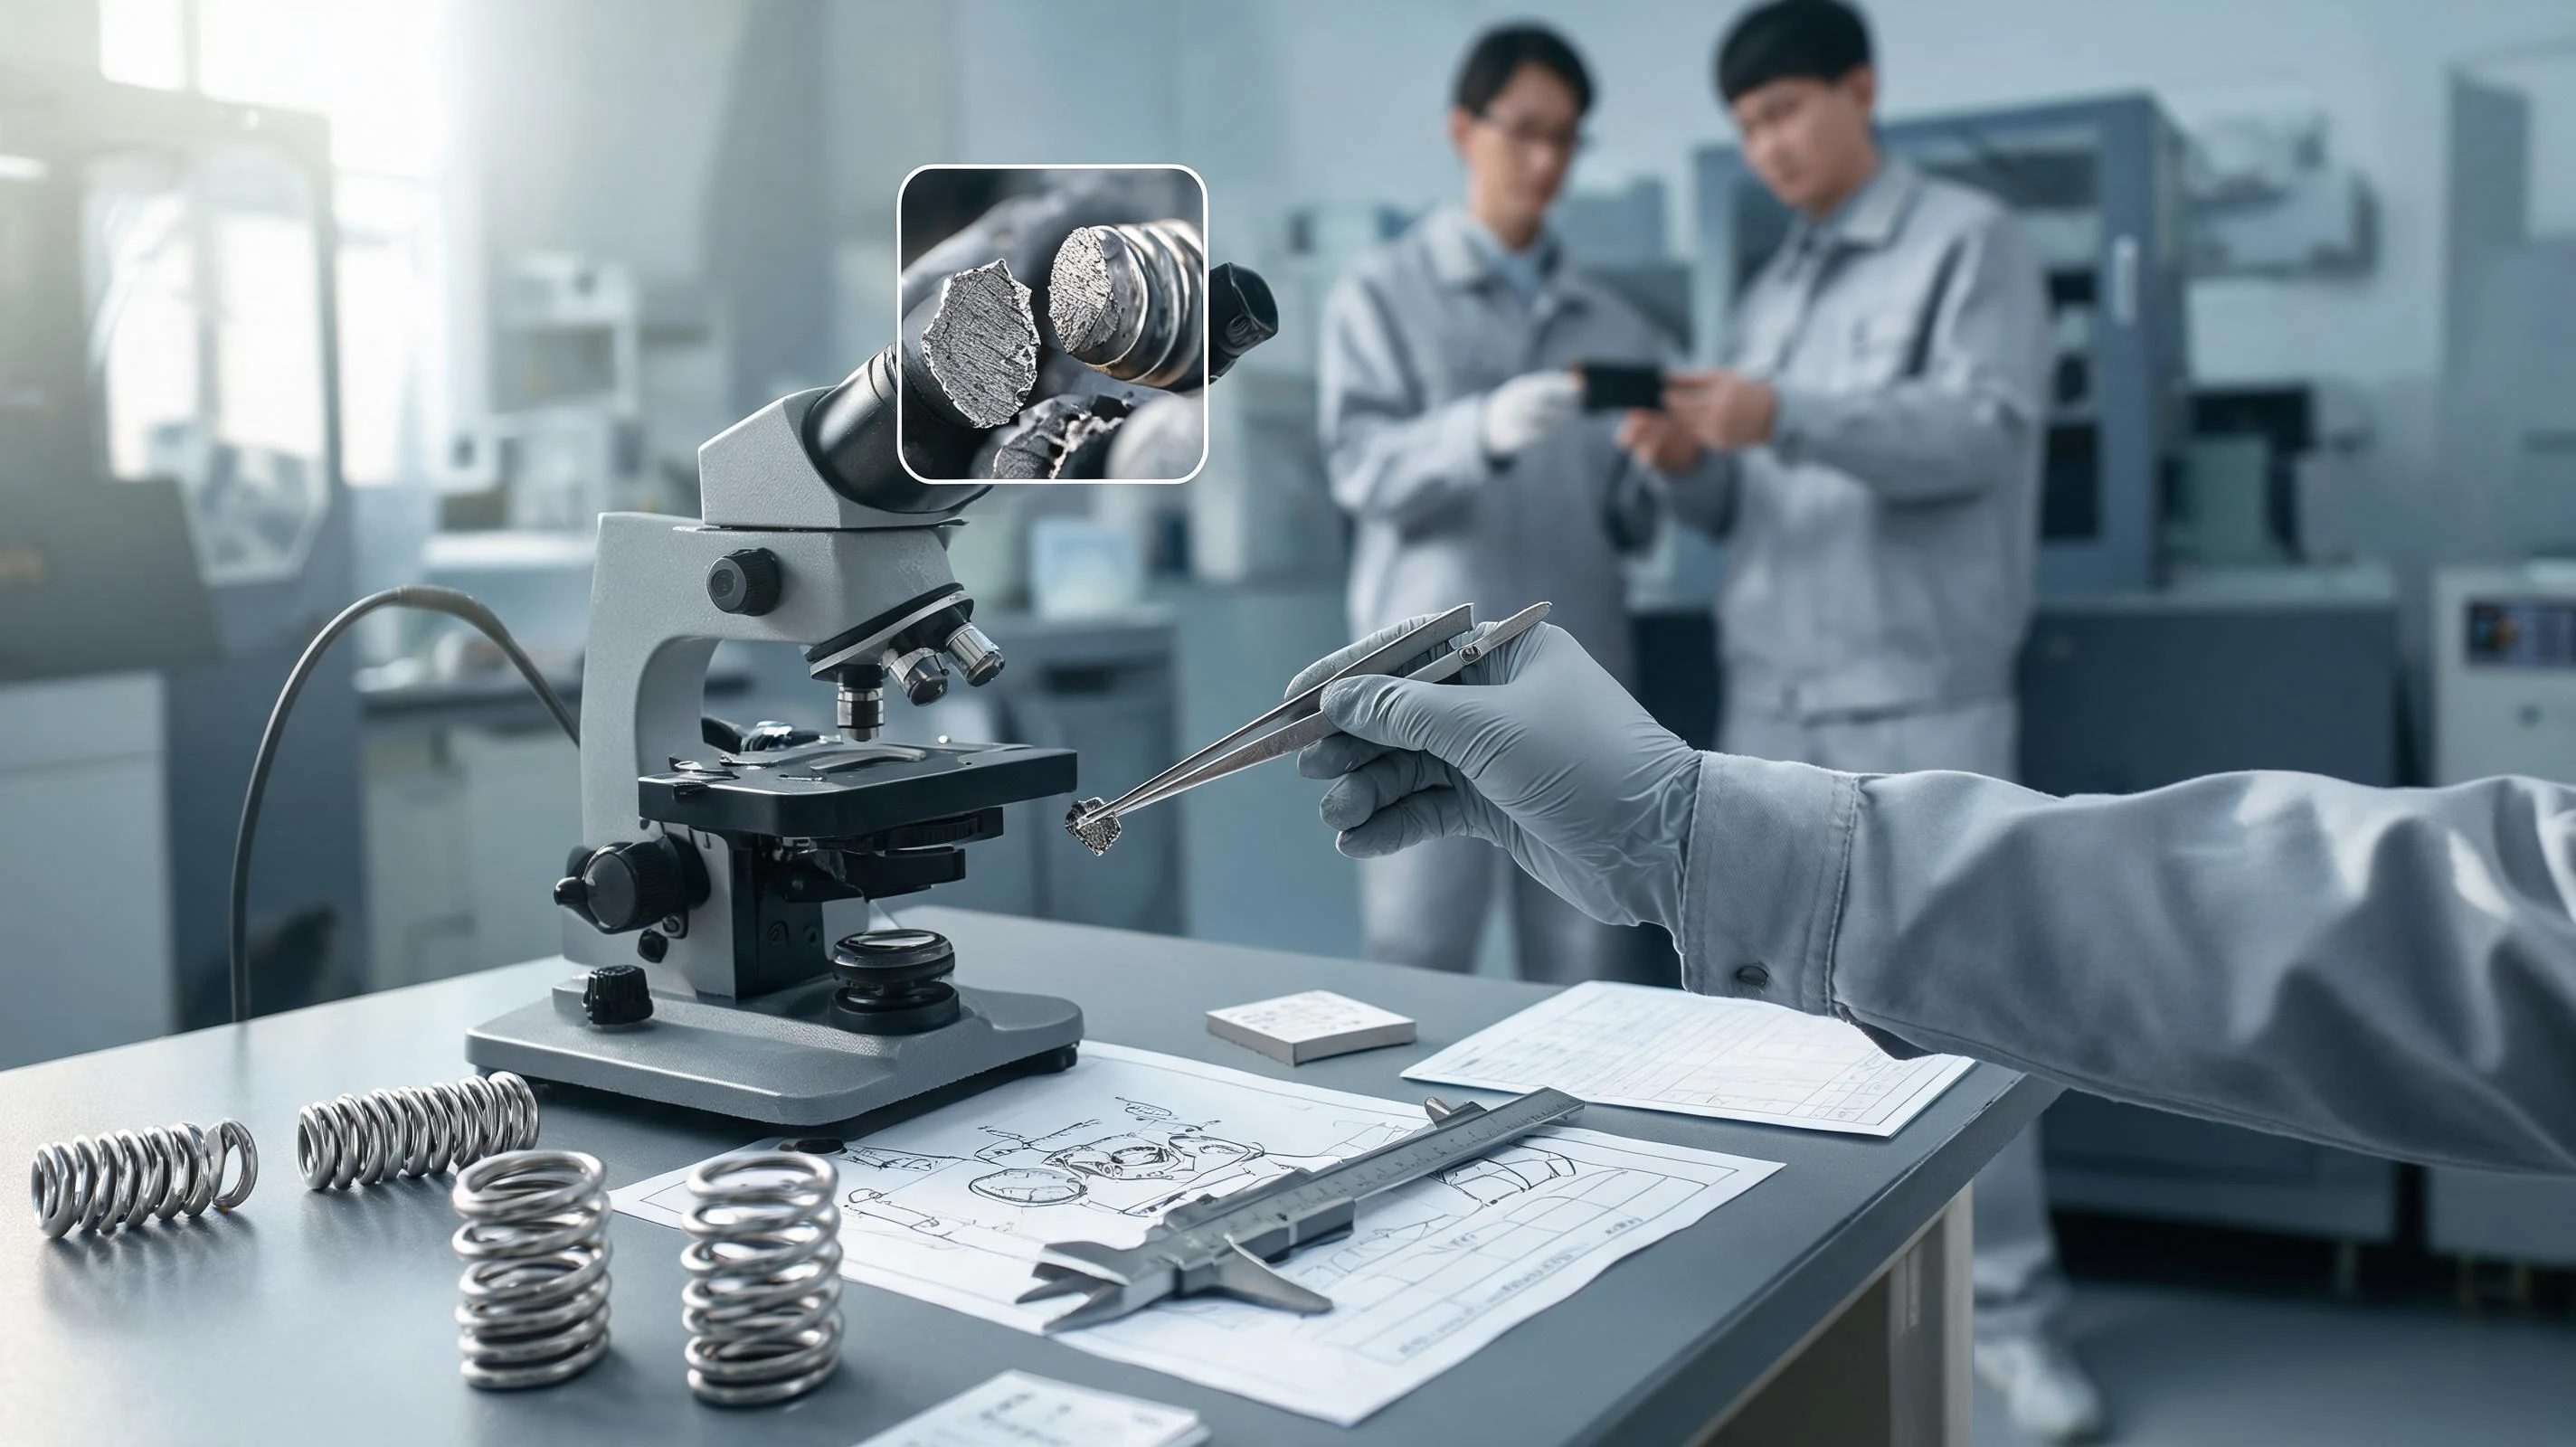
失效分析正在从「出了事才做」变成流程里的固定环节:越来越多的项目要求供应商在异常反馈后提交分析报告,并说明批次与过程记录。但不少报告写成了结论汇编,缺的恰恰是排查顺序。本文只讲一件事:拿到一个坏件,按什么顺序查,才能查到可以改的地方。
一、先分清是哪一种「失效」
弹簧的「坏」有好几种,处理路径完全不同,混在一起谈就会失焦:
- 断裂:还要再分成一次过载断裂与疲劳断裂,前者指向某次异常载荷,后者是循环累积的结果;
- 永久变形:自由长度变短、力度衰减、压下去回不来,常见于超应力使用或工作温度偏高;
- 表面失效:镀层起皮、锈蚀、点蚀,截面一天天变细,疲劳寿命跟着下降;
- 装配失效:卡料、异响、行程不到位,弹簧本身合格,但与其他零件不匹配;
- 验收偏差:来料检验判不合格,尚未进入使用,属于口径与判定问题。
先把模式定下来,后面的证据才有归属。把「装配卡料」当成「弹簧太软」去查,方向一开始就偏了。
二、断口能告诉你什么,不能告诉你什么
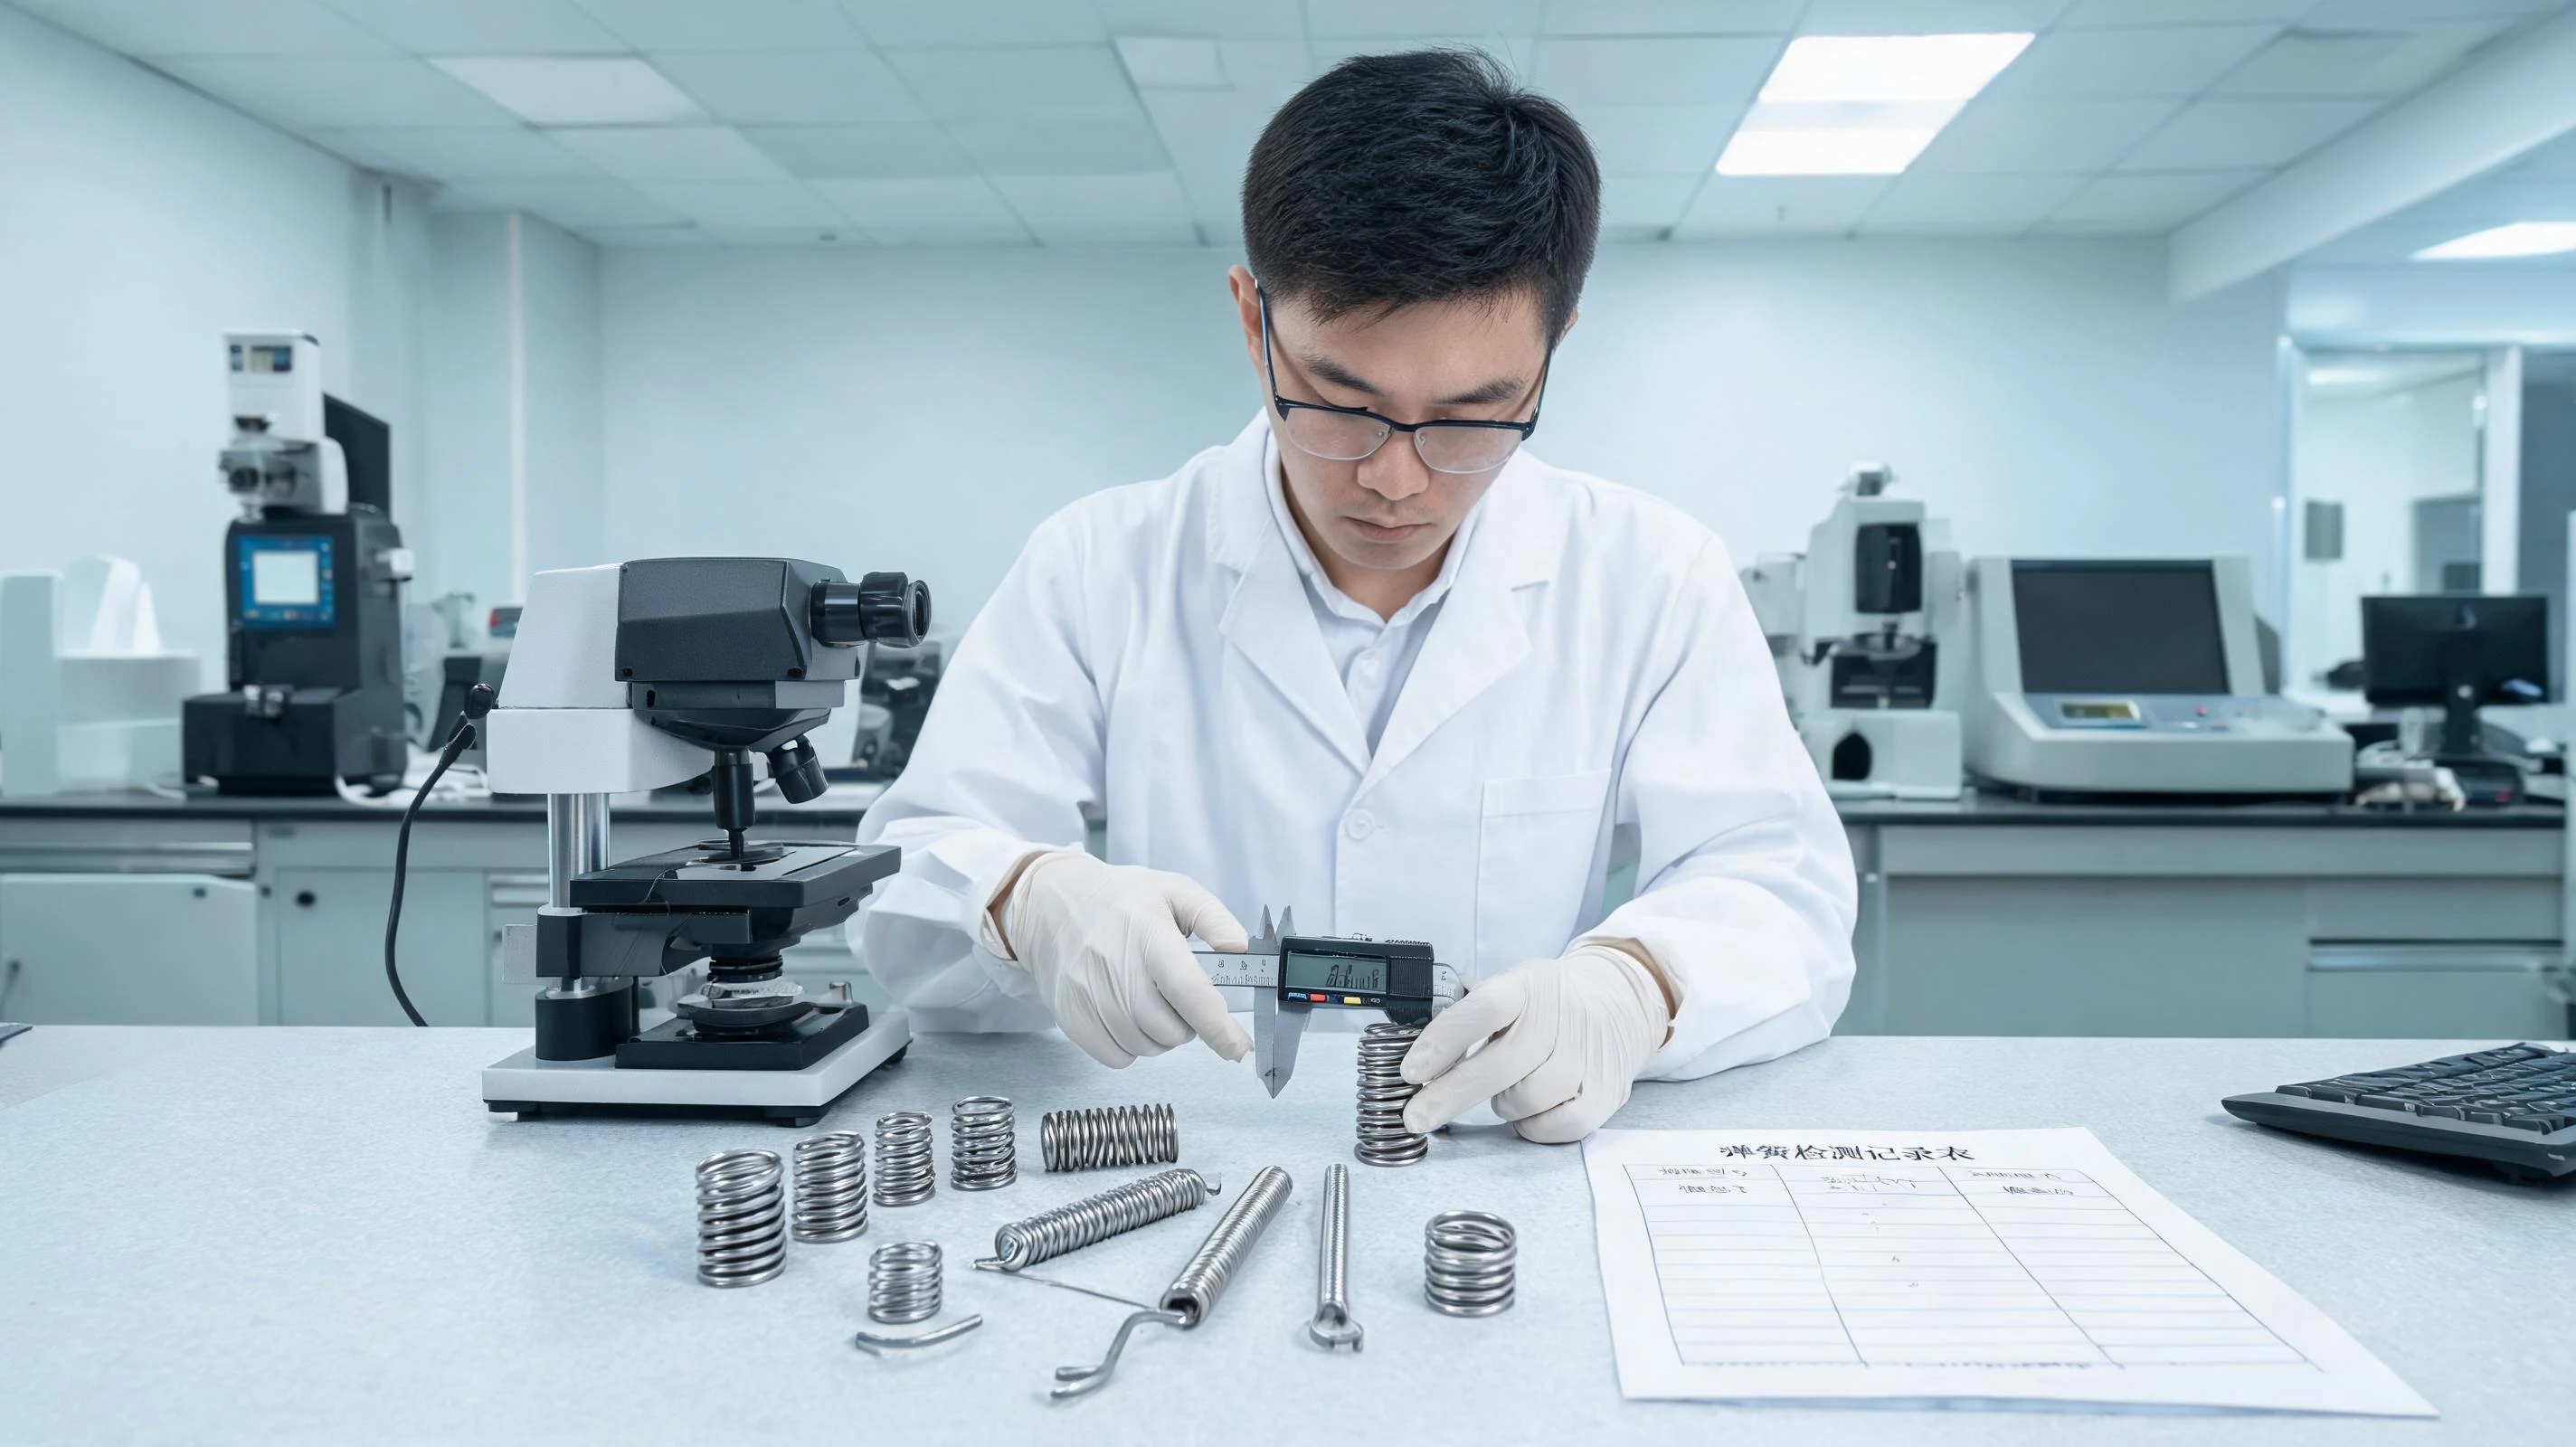
断口是失效分析里信息最密的一处,用体视显微镜看通常已能区分机理:
- 疲劳断口:往往能看出起源区、裂纹缓慢扩展留下的较平滑区,以及最后瞬断的粗糙区;
- 过载断裂:断口整体较粗糙,可能伴随明显的塑性变形或截面收缩;
- 氢脆:多见于高强度件电镀之后,与沿晶特征相关,判断通常需要专业检测支持;
- 应力腐蚀:断口有腐蚀产物,裂纹走向与介质和拉应力方向有关。
需要说清的是边界:断口只能指向机理,不能直接指到责任。看到疲劳断口,说明的是「裂纹在循环载荷下长起来了」,接下来还要查是载荷超了设计、表面有缺陷,还是材料与热处理不到位。拿一张断口照片就下结论,是这类分析里最常见的偏差。
三、断在哪个位置,指向不同原因
位置常常比形貌更快缩小范围:
- 圈中(有效圈中部):多见于应力偏高、表面划伤或镀层缺陷、材料内部夹杂;
- 端部并圈处:端部间隙、毛刺、过渡不圆滑造成的应力集中;
- 拉伸弹簧的挂钩根部:弯折半径过小或成型时受过伤,这里本身就是全簧应力最高的位置之一;
- 扭转弹簧的臂部过渡处:臂长、弯角与安装偏载往往会叠加在这里;
- 多点同时出现:更像系统性原因,例如某个材料炉次或某个热处理炉次,而不是个别磕碰。
四、回到批次与过程记录
定位到机理之后,关键动作是把「这一批」与「其他批」分开看:
- 材料:牌号、炉批号、线径实测、抗拉强度与断面收缩率;
- 成型:模具编号、调机首件记录、设备参数是否发生过变更;
- 热处理:炉次、温度与时间曲线、装炉方式、有没有异常停机;
- 表面处理:镀层体系与膜厚,氢脆敏感件还要看去氢处理的时间与间隔;
- 检验:当时的实测数据、抽检方案、量具校准状态;
- 变更:图纸、材料或工艺最近是否改过,改前有没有通知客户。
这一步的价值是判断「偶发」还是「趋势」。若同批其他件也出现同类问题,或同一炉次在别的项目上同样异常,重心就该往供应商侧移;若只有零星几件、且都集中在某个工位,使用侧的可能性更大。
五、使用侧的条件也要一起查
断件送回供应商时常常只是一个零件,使用侧的信息反而缺得最多,而这部分恰恰决定了载荷是否超出设计:
- 装配状态:同轴度与垂直度、端部是否落在平整面上,偏载会让弹簧额外承受弯矩;
- 行程与预压:实际压缩量是否超过设计值,有没有瞬间冲击或压并;
- 环境:温度、湿度、盐雾与化学介质,是否超出所选材料与镀层的适用范围;
- 振动:设备频率与弹簧固有频率接近时,应力幅会被放大;
- 装配异物:毛刺、锐边、碎屑在弹簧与导杆之间形成局部挤压。
这些信息由客户现场提供最有效。建议在异常反馈单上直接列出这几项,而不是只写「断裂若干」。
六、报告怎么写才有用
客户现在常要求供应商提交失效分析或问题解决报告。一份能用的报告,通常在这几段上不含糊:
- 问题描述:时间、地点、件号、批次、数量、失效比例与使用工况,用事实与数据,不写推断;
- 遏制措施:先保证问题不再流出,例如库存与在途品隔离、加严检验;
- 原因分析:把直接原因(断口指向的机理)与系统性原因(为什么过程没有拦住)分开写;
- 纠正措施与验证:改了什么、怎么验证、验证的数据是什么;
- 横向展开:同工序或同类产品是否存在同样风险,覆盖范围要写出来;
- 结论与边界:在使用条件超出设计范围的情况下,这一点也应如实写明。
只写「已加强管理」的报告,对下一次没有帮助,也很难通过客户的供应商评审。
七、把结果写回设计与条款
一次分析真正的产出,是留在下一版里的东西:
- 设计侧:过渡圆角、端部处理、许用应力与工作行程的余量;
- 工艺侧:去氢处理、端部倒角、镀前表面状态的控制点;
- 验收侧:关键尺寸的测量方法、封样、批次标识写进图纸与检验规范;
- 商务侧:异常反馈的响应时限、报告内容与样品保存期限写进质量协议。
如果一份报告写完之后,图纸、工艺卡与检验规范一处都没改,那它多半只解决了一次事件,没有解决一类问题。
八、采购方可以先自查的几点
假设明天这个件又断一件,能不能立刻回答三件事:它是哪一批、哪一炉材料做的;图纸与工艺上一次变更是什么时候;使用侧的行程与受力有没有实测数据。三件事里只要有一件答不上来,说明追溯链本身要先补,而不是先去谈责任。
华尔赛弹簧在线径 0.03mm–25mm 范围内提供打样与批量生产,可按件号调出材料炉批、热处理炉次、表面处理批次与检验记录,配合客户做断件复核与批次追溯,也能按项目需要提供异常反馈所需的记录清单。如果贵司手上有正在排查的断件,把件号、使用工况与失效情况发过来,我们先按批次把记录对一遍。
有需要排查的断件?把件号与使用工况发来,我们先调批次记录。
联系我们