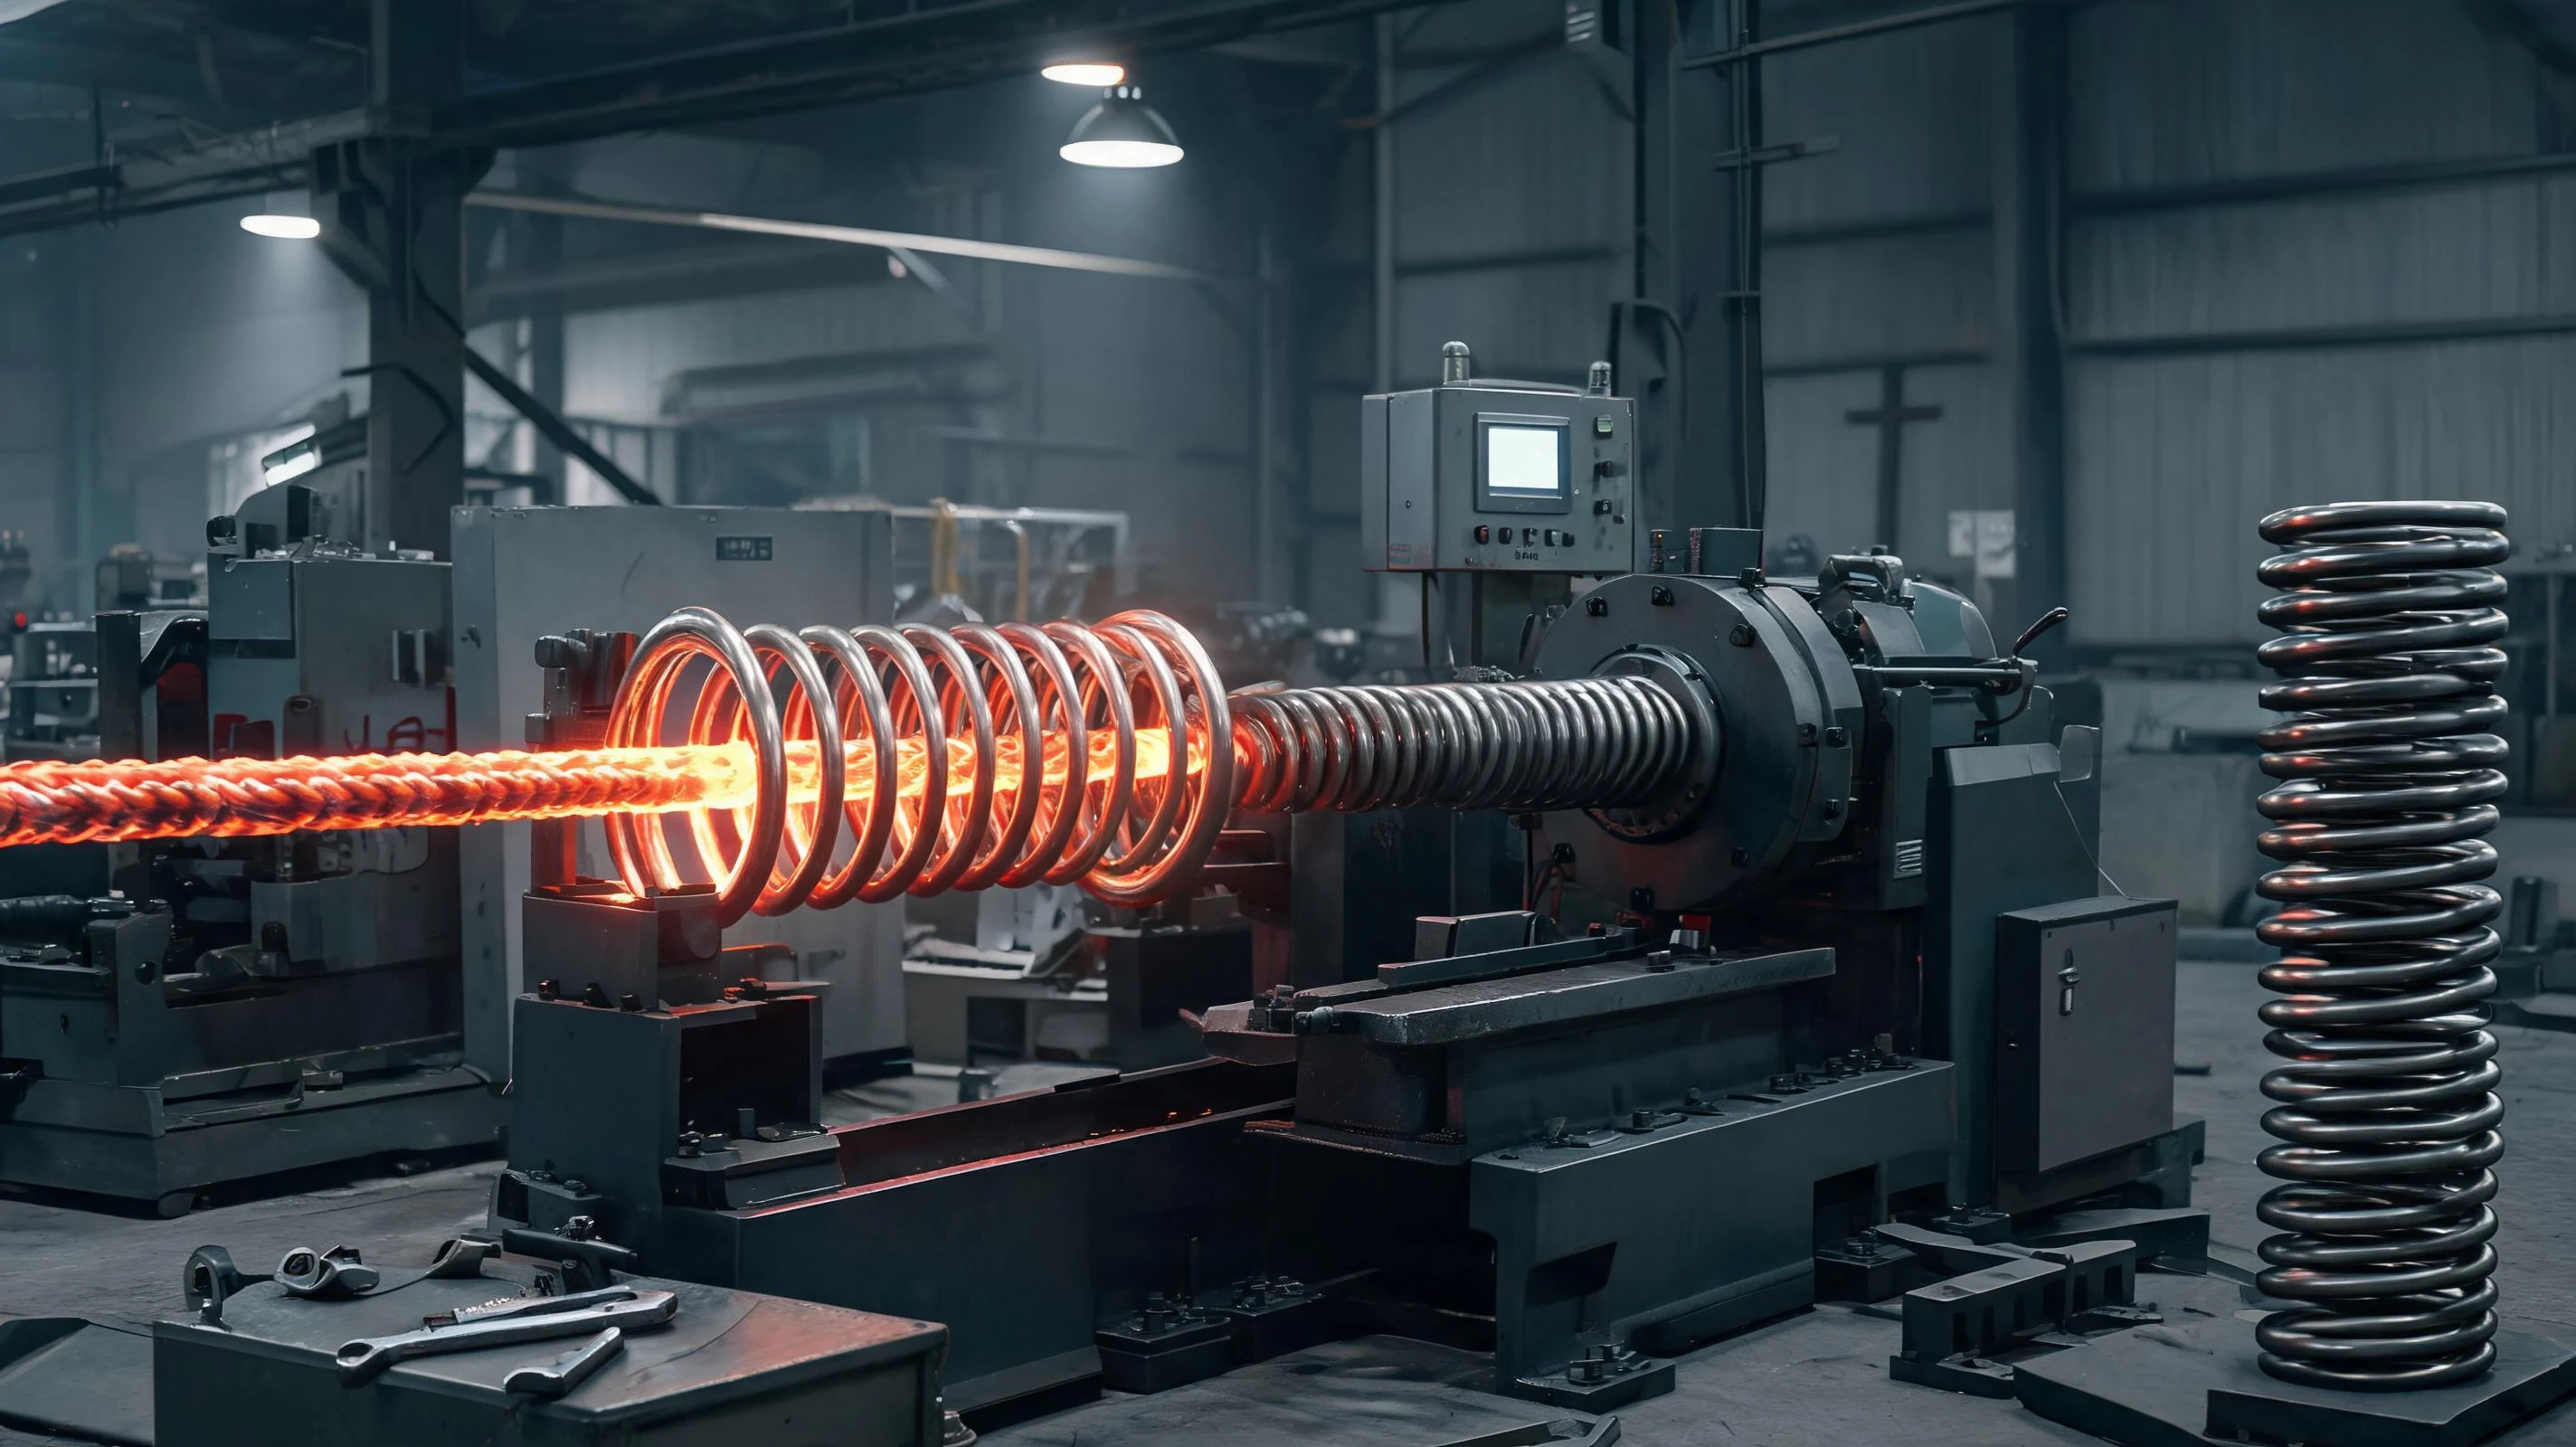
本站产品线覆盖 0.03mm 到 25mm 线径,两端几乎是两种行业。这一篇只谈大线径这一端:加热成形的路子、卷制时该盯住什么、热处理怎么排、检验该查哪里。文中不给具体温度与时间数值——它们随钢种、设备与产品结构而变,写进工艺文件的数值必须以试制与小批验证为准。
一、大线径为什么不能照冷卷的思路做
冷卷靠的是室温下超过材料屈服极限的弯曲变形。线径变大以后,需要施加的弯矩按截面惯性矩增长,而材料本身的强度、硬度也在这一档里通常更高,两道因素叠在一起,变形抗力上升得非常快:设备打不动、模具磨损快、芯轴容易断,工件表面则先出现横向拉痕,再往后就是起皮与纵向开裂。
是否需要热卷,不该只看线径一个数。实际判断要综合四项:材料牌号与供货状态(退火软态与冷拉硬态差别很大)、线径与外径之比(旋绕比越小越难卷)、总圈数与并紧要求、批量与设备能力。小批量、低碳、旋绕比宽松的场合,大线径也能冷卷;反过来,高强度的合金弹簧钢即便线径不算特别粗,也可能必须加热成形。图纸上注明"热卷"之前,最好先确认这三四项的实际条件。
二、加热:温度是一个区间,而不是一个点
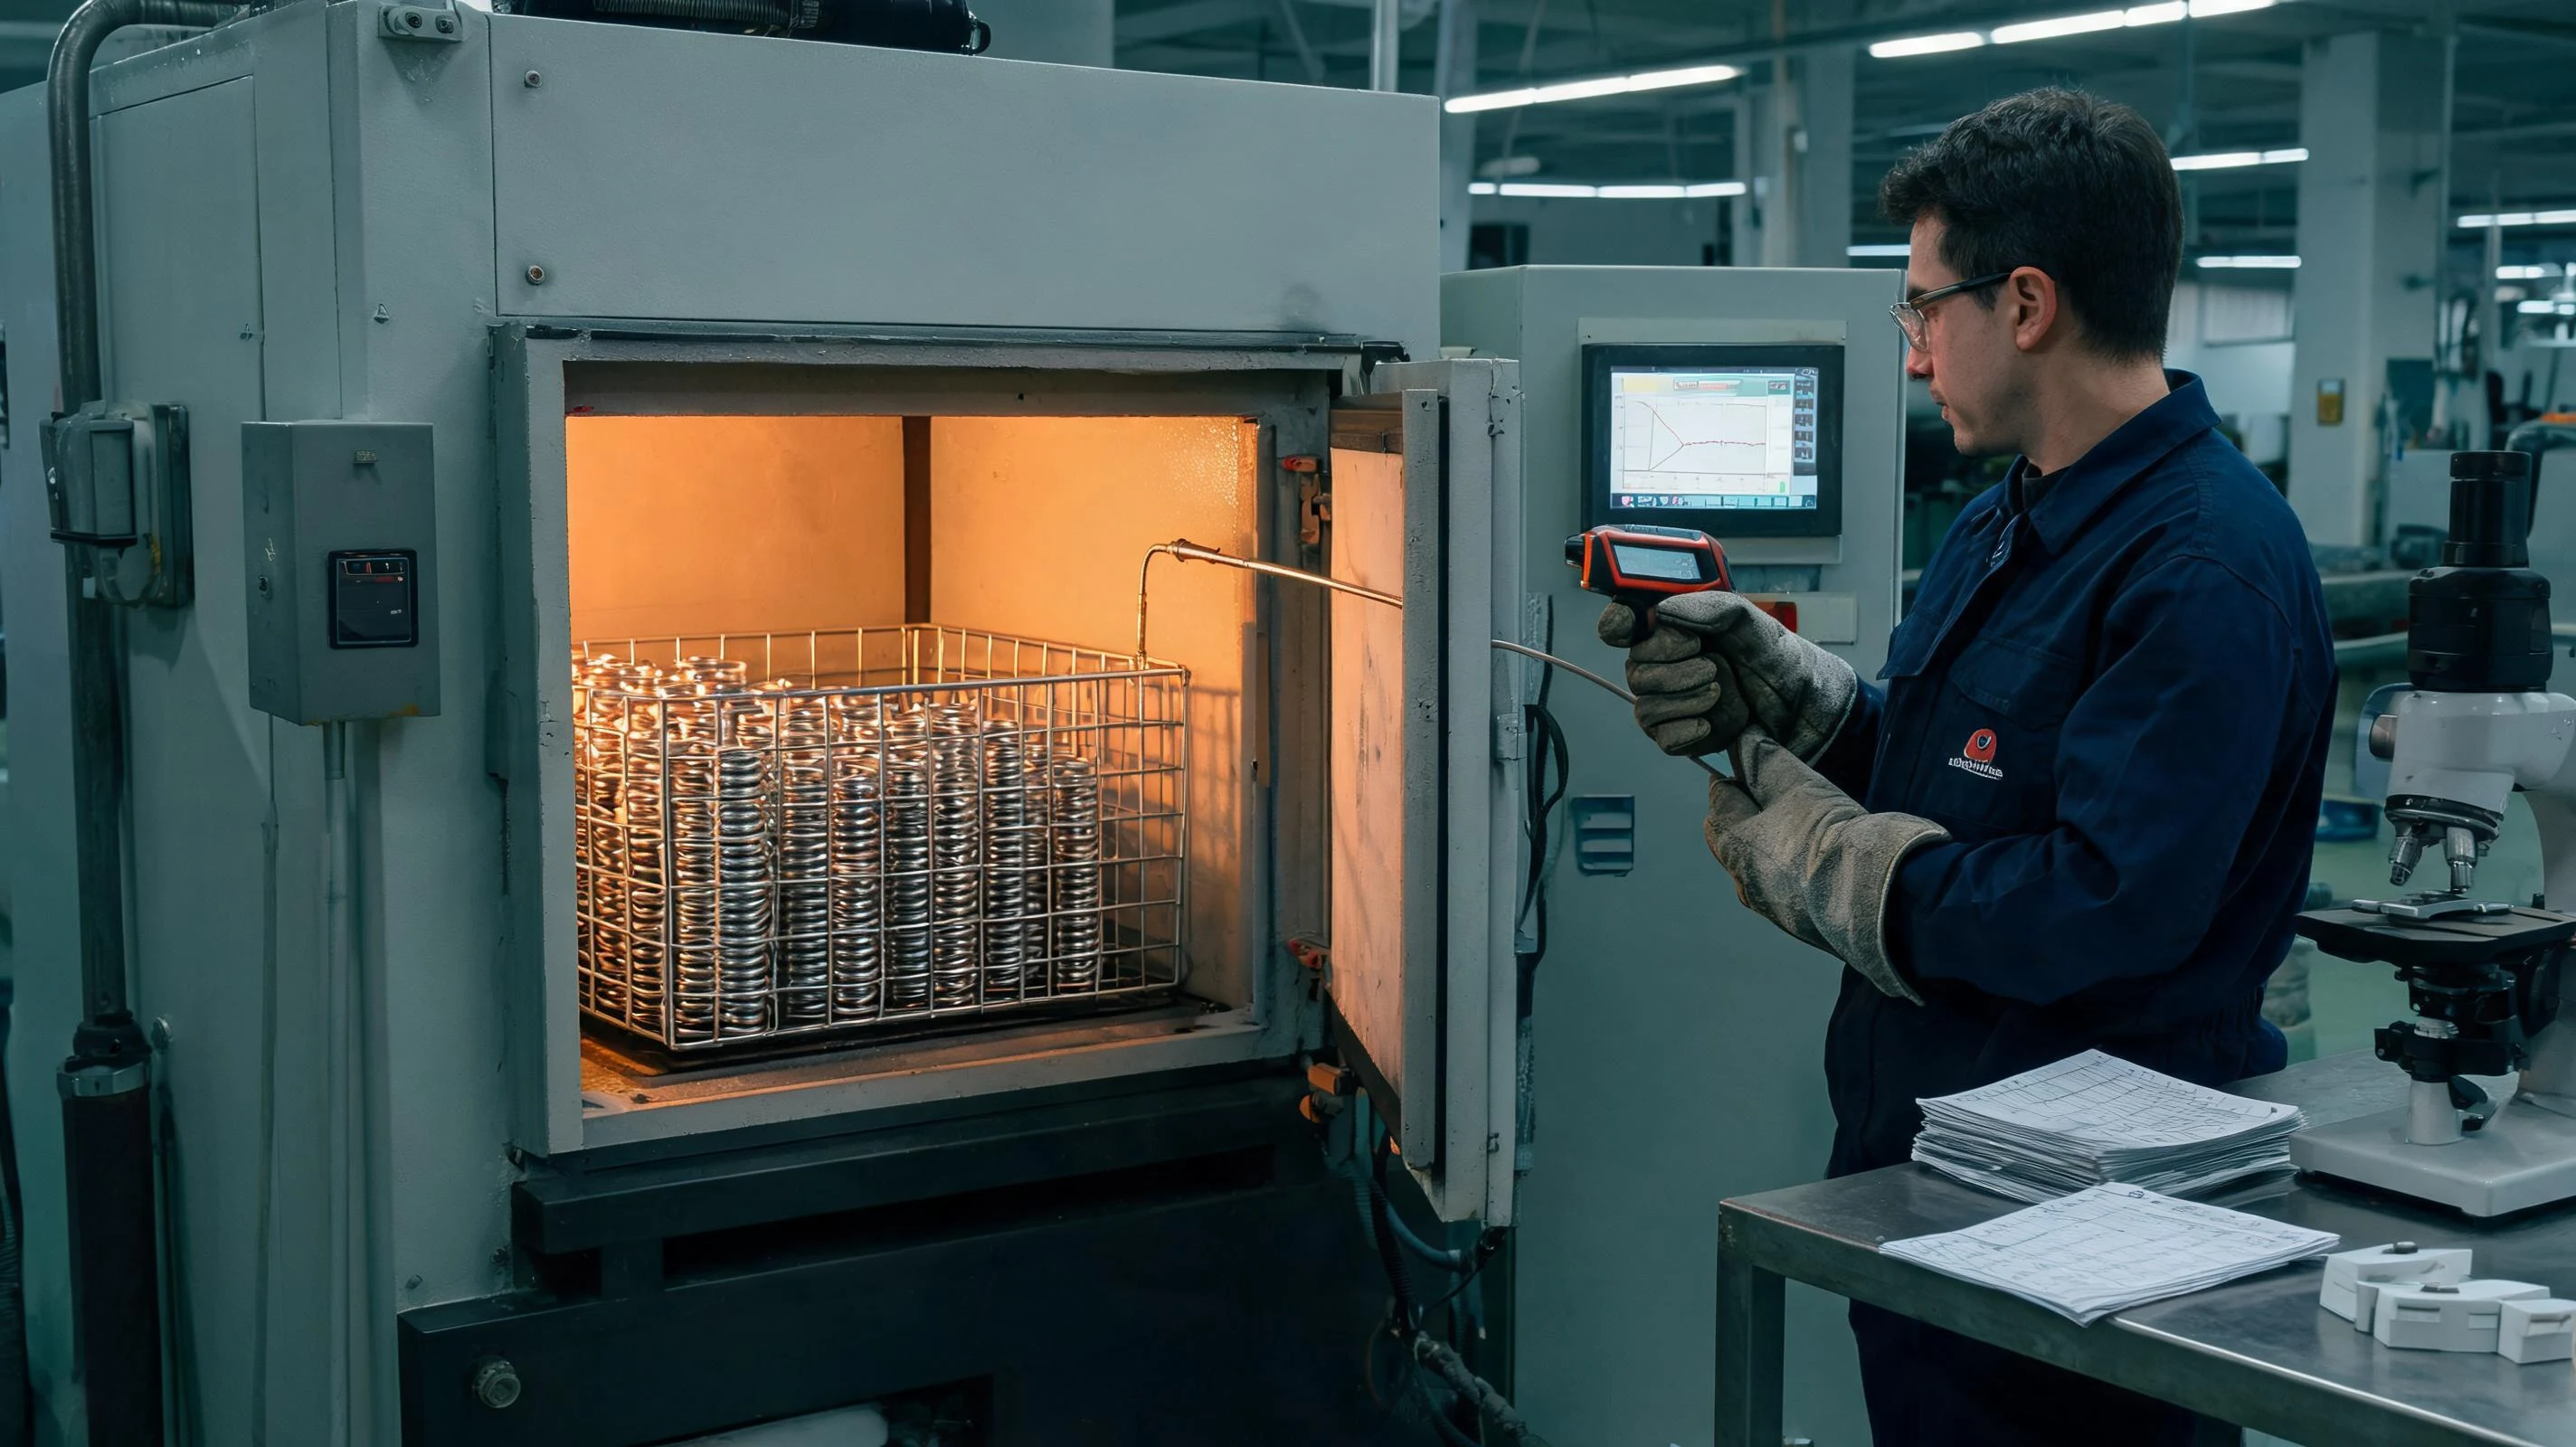
加热的目的是把材料降到能塑性成形的温度,同时不破坏它后面的热处理基础。这件事有两个边界:温度不够,变形抗力仍然高,卷出来回弹大、表面容易起裂;温度过高,晶粒粗化、表面脱碳甚至过热过烧,后续淬火拿不到细晶组织,疲劳性能直接打折。
温度区间按钢种的相变点与材料供货状态确定,写进工艺文件时应写成区间加允许偏差,并注明判定方式(测温方式、测点位置)。加热方式上,中频或高频感应加热升温快、氧化皮少、可以只加热成形长度一段,适合连续生产;箱式炉或连续炉加热均匀、适合异形与长料,但升温时间长,脱碳风险相应升高。两种方式的工艺卡不能互相照抄。
脱碳是这一档最容易被忽略的一项。加热时间长、炉内气氛控制不好,表面会掉一层碳,淬火后表层硬度达不到,磨掉一点就露出软层。控制手段无非三条:缩短高温停留时间、控制炉内气氛或使用保护涂层、预留足够的加工余量把脱碳层磨掉——但余量不是无限的,脱碳层深度必须实测,不能凭经验估。
三、卷制:时间窗口很窄,回弹要按冷态补
热卷的难点不在"卷得动",而在"每一件都在同一个温度下卷出来"。工件出加热工位后温度持续下降,卷制窗口通常只有很窄的一段:温度掉下来,变形抗力回升,节距与圈数开始飘;温度还太高,材料过软,端圈并紧不实、线圈出现塌陷。所以节拍、送料速度、夹持动作要固定,换规格时先试卷确认,不能边干边调。
尺寸补偿是另一处。热态卷出来的尺寸与冷态并不相同:冷却过程既有热膨胀的回缩,也有成形应力释放带来的回弹,方向还随材料与旋绕比变化。正确的做法是试卷定补偿量:按冷态检测结果反推芯轴直径与送料长度,把补偿量写进工装记录,而不是让操作者按手感调。所有验收尺寸一律以冷却到室温、按规定放置后的冷态检测为准——热态量出来的数只能用于过程参考。
四、端部:热卷之后不能直接上磨床
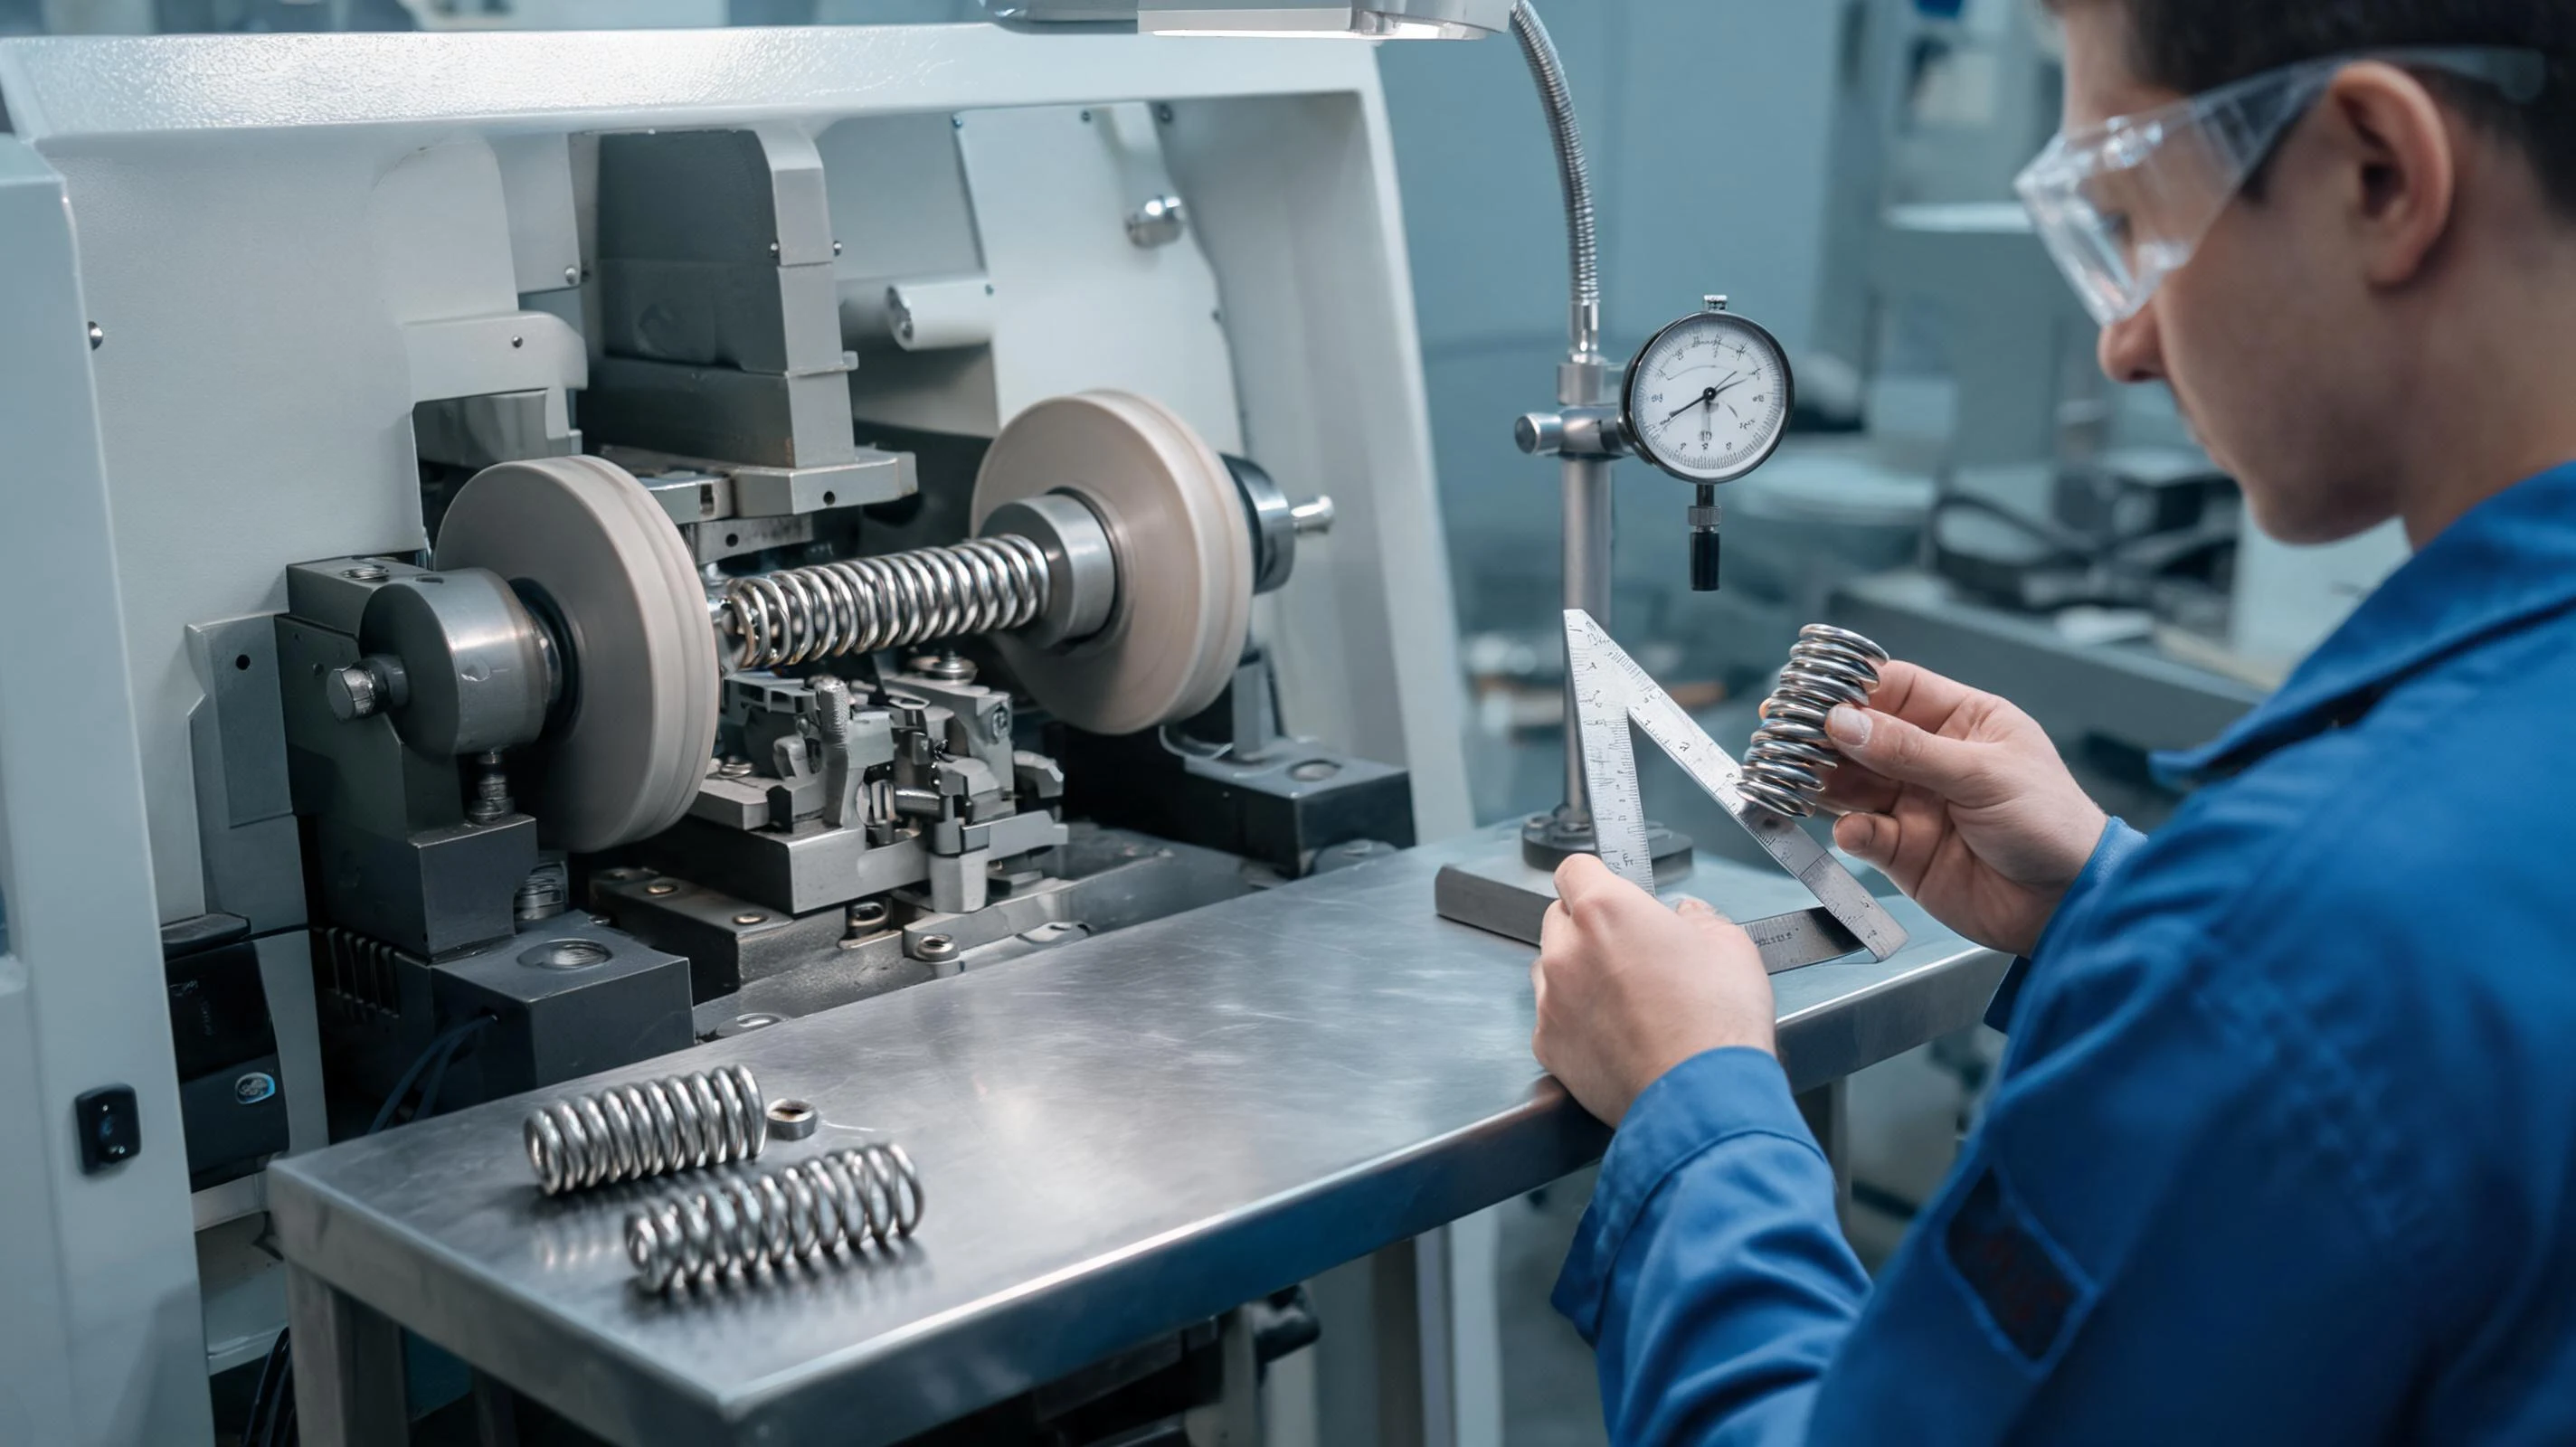
大线径弹簧的端圈并紧,通常在加热状态下借工装与夹持完成,而不是靠磨削修出来。这一步做不到位,后面磨端面就会出问题:并紧不实、端圈有间隙,磨削时端面受力不均,轻则磨出斜面和台阶,重则把端圈磨薄、磨裂。
端部还要留意两件事:一是端圈过渡处的折叠与起皱,热态夹持过猛会在内侧挤出折痕,成为应力集中点;二是端头切口与倒角,切口毛刺不清掉,喷丸与镀覆时都会变成缺陷源。端面磨削的余量、砂轮与进给怎么定、垂直度怎么测,见端面磨不好装上去就歪:弹簧端部磨削与垂直度控制;那一篇的判据同样适用于大线径,只是余量与夹持方式要按工件重量重新确认。
五、淬火:余热淬火还是重新加热,各有利弊
大线径弹簧的淬火有两条路:
- 余热淬火——卷制完成后利用工件自身温度直接入介质。省一次重新加热,晶粒细、表面氧化少、能耗低;代价是入介质温度完全依赖卷制节拍,节拍一乱,入介质温度就散,硬度与组织的一致性随之变差,而且对工件表面温度的判断只能靠测温与经验配合。
- 重新加热淬火——卷制、冷却后进行奥氏体化加热再淬火。工艺窗口宽、加热均匀、便于按炉次控制,适合对组织与性能要求严格的产品;代价是多一次高温停留,脱碳与变形风险上升,工序也长。
选哪条路由产品要求与设备条件决定,但无论哪条,都要写清三件事:入介质前的温度范围、从出炉到入介质的转移时间、介质与搅拌方式。装挂方式同样关键:大件堆叠在一起入介质,中心与表面冷却速度差别很大,同批出现软硬不均是常事。介质温度、浓度与搅拌要按批次记录,因为它是解释硬度波动的第一手证据。
六、回火与校直:顺序颠倒会留下裂纹
淬火后必须尽快回火,这一点没有讨论空间——淬火态的马氏体又硬又脆,放置与搬运都可能开裂。回火温度决定最终的硬度与弹性,具体温度按材料与目标硬度定,炉温均匀性、装炉方式与保温时间的计时起点(到温起算)都要写进工序卡,工件不要堆压成垛,否则受热不均,同炉也会出现硬度散差。回火与力值、硬度的关系,见回火这一炉怎么装:弹簧去应力回火的温度与时间。
校直是随后的动作,顺序上要守两条:一是先回火再校直,淬火态直接校直极易在校直点开裂;二是校直之后再做一次去应力回火,把校直引入的残余应力释放掉,否则这批件在客户端长期受力后会出现自由长度变化,甚至从校直点起裂。二次去应力的温度应低于前一次回火温度,避免把已经得到的硬度与弹性再降下去。
大线径件的校直还牵涉设备与工装:不能用小件的手动压校方式硬来,压校力过大会在表面留下压痕与微裂纹,后续喷丸也盖不住。校直后的垂直度、端面平行度要复测,检查点与冷态尺寸检查点保持一致。
七、立定与喷丸在大件上的差别
两道后续工序在小件上是常规动作,到大件上要重新想一遍。立定处理的目的是稳定自由长度、降低使用中的松弛,大线径件的压并载荷高,工装与设备吨位要匹配,压并高度从并紧高度出发而不是按比例折算,且压盘平行度、放置姿态对结果影响更明显——具体写法见压并一次不算立定:弹簧立定处理怎么做才稳。
喷丸强化在大件上的主要问题不是强度,而是可达性:线圈之间的间隙窄、内表面被遮挡,喷枪角度与工件旋转方式决定了哪些面真正被打到。设备上多用转台式或机械臂配合多枪,工艺上要按位置取弧高试片,覆盖率用放大观察或多倍率比对判定,不能只按"打了一遍"交货。喷丸的强度与覆盖率怎么约定,见丸粒打不到位等于没打:弹簧喷丸强化的强度与覆盖率。
八、检验:量什么、在哪一步量
大线径件的检验重点与细线径并不相同,尺寸之外要多看组织与表面:
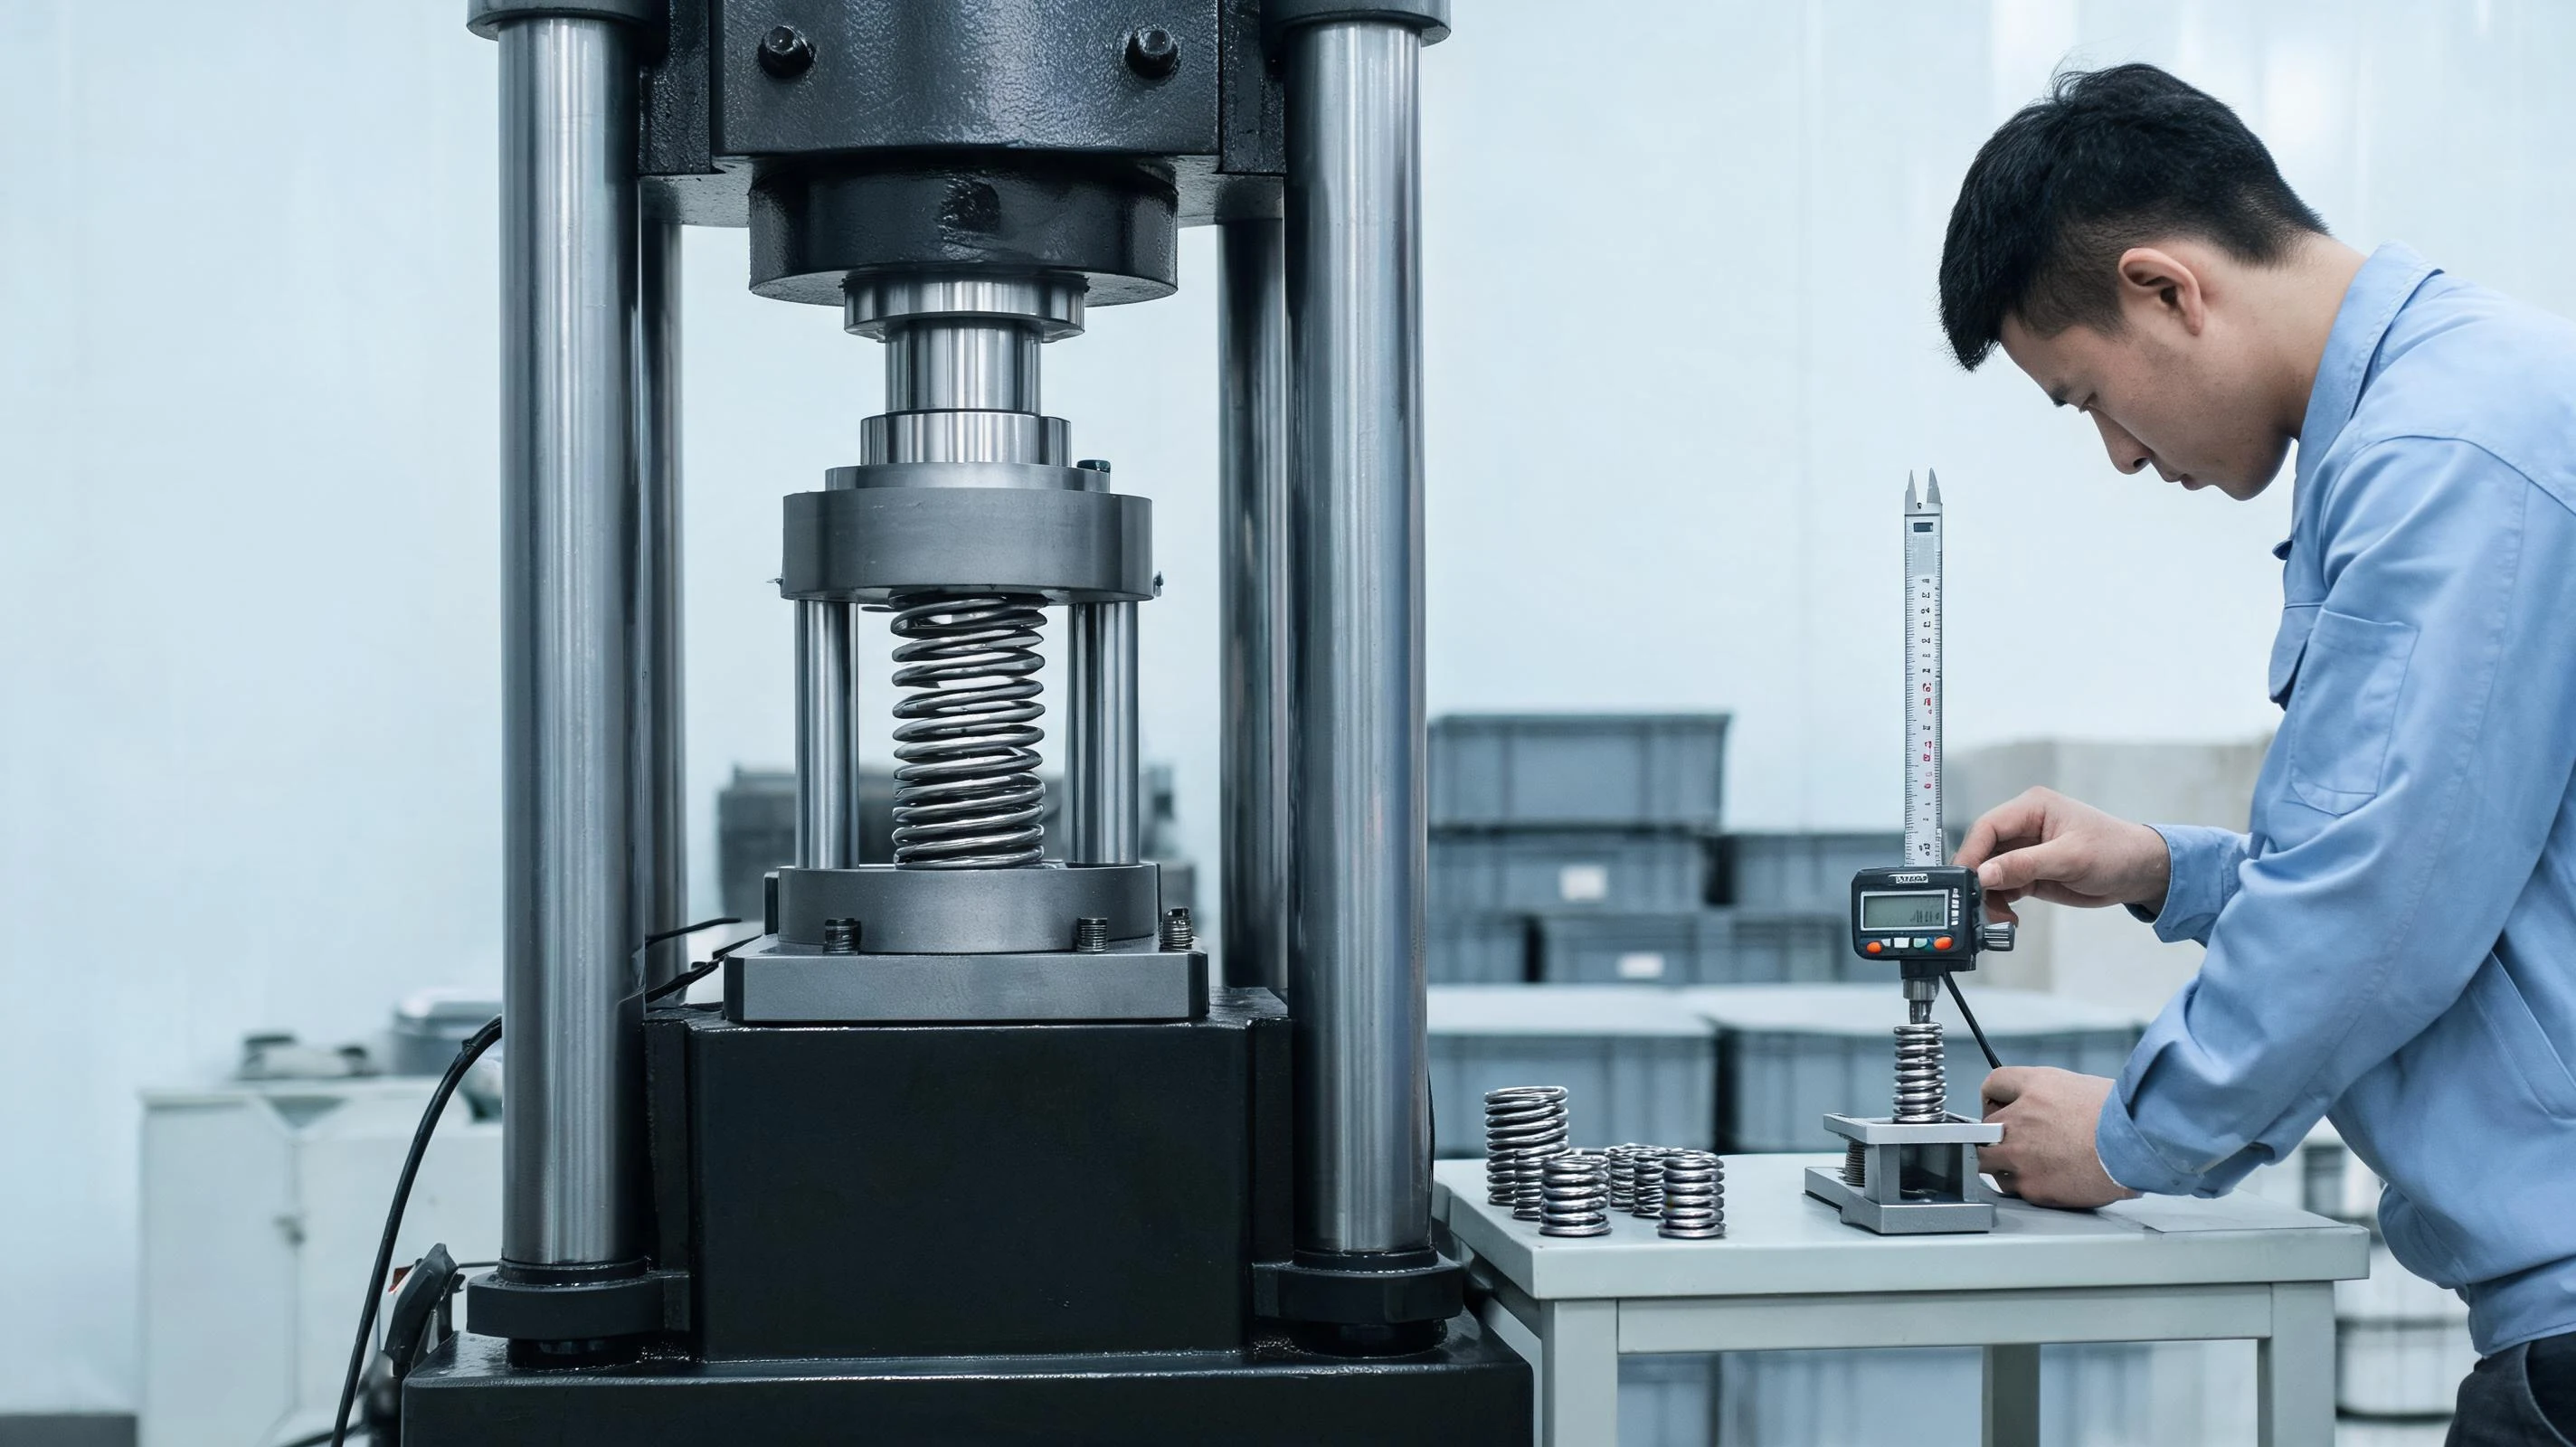
- 尺寸类——自由长度、外径、总圈数与并紧圈数、节距均匀性、垂直度与端面平行度,全部按冷态、按规定放置时间后测;
- 力学类——按图纸指定高度的负荷(力值)、硬度;有要求时做截面硬度分布,确认没有软点与脱碳引起的表层软化;
- 组织类——脱碳层深度、晶粒度、淬火回火组织,通常按炉次或按批取样;
- 表面类——磁粉或荧光渗透检查裂纹,磨削后与校直后尤其要做;热卷件的折叠、过热痕迹也要在目检环节列成条目。
还有一条容易被忽略:复测条件要统一。刚下线的件与放置一段时间后的件,自由长度会差一点;同一件在不同温度、不同夹持方式下量,读数也会差。测量口径怎么统一,见同一条弹簧两个读数:测量口径怎么统一。大线径件重量大、夹持变形明显,这一点比小件更突出。
九、写进图纸与协议的四项要求
要把这一档做成可验收的条件,文件上至少写四件事:
一是成形方式与热处理规范。明确冷卷或热卷、材料牌号与供货状态、淬火与回火的温度区间及允许偏差、是否需要二次去应力,以及校直是否允许;二是关键过程记录。加热温度、卷制节拍、入介质温度与转移时间、回火炉温曲线、校直后去应力参数,按批次留存并可随货提供;三是验收判据。尺寸与力值的检测条件(放置时间、温度、夹持方式)、脱碳层与晶粒度的上限、裂纹检查的方法与比例、表面缺陷的可接受界限;四是变更通知。材料炉批、加热方式、热处理设备或外协单位发生变更时,供方应提前通知并重新做首件确认,避免"性能突然变了却查不到原因"。
顺带提一句常被问的问题:大线径不等于可以放松精度。尺寸公差、力值公差该写还是要写,只是检测方法与工装要按工件尺寸重新配;反过来,也不要为了追求"看起来精"而把公差收到工艺能力之外——那只会把成本推到不合格率上。
贵司若正在把某个规格从冷卷改到热卷,或者手上有大线径件反复出现力值不足、校直后开裂的情况,可以把图纸、材料牌号与现有工艺参数发过来,我们按上面这几段逐项对一遍,先找出是哪一段在丢性能。
大线径件的成形方式、热处理与检验口径需要逐项对齐?把图纸与工况发过来,我们给出可执行的工艺建议。
联系我们