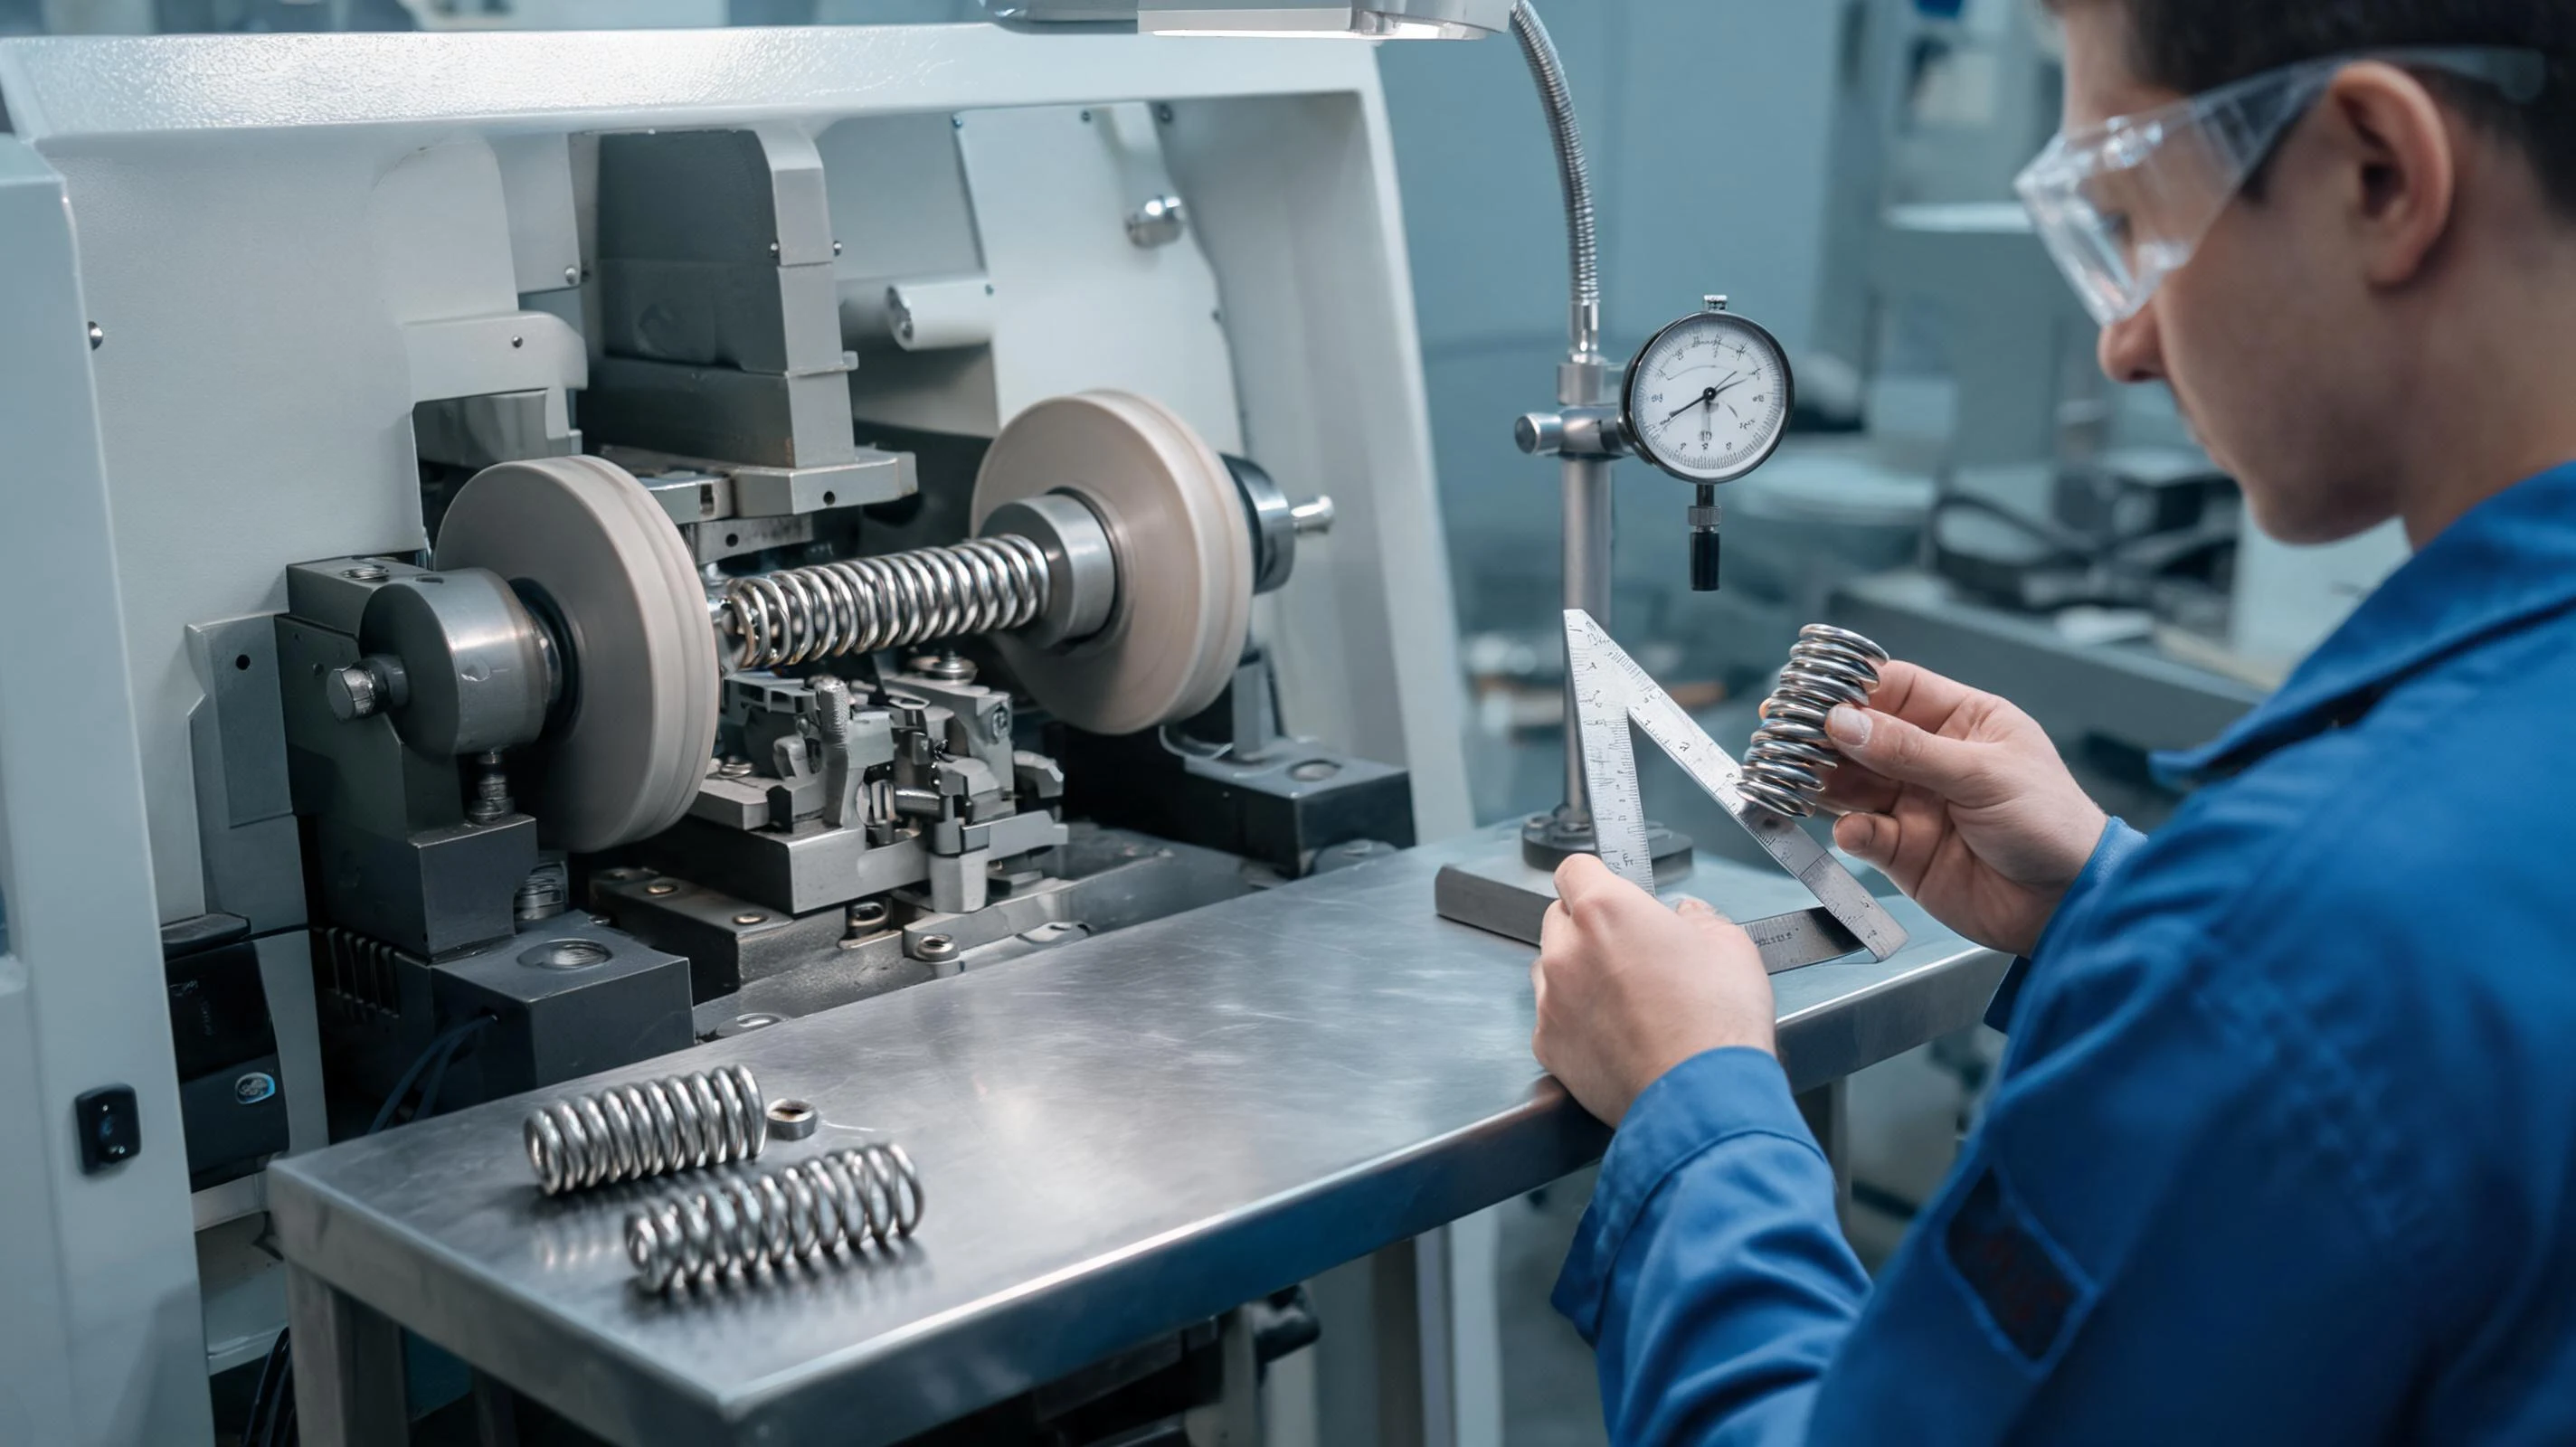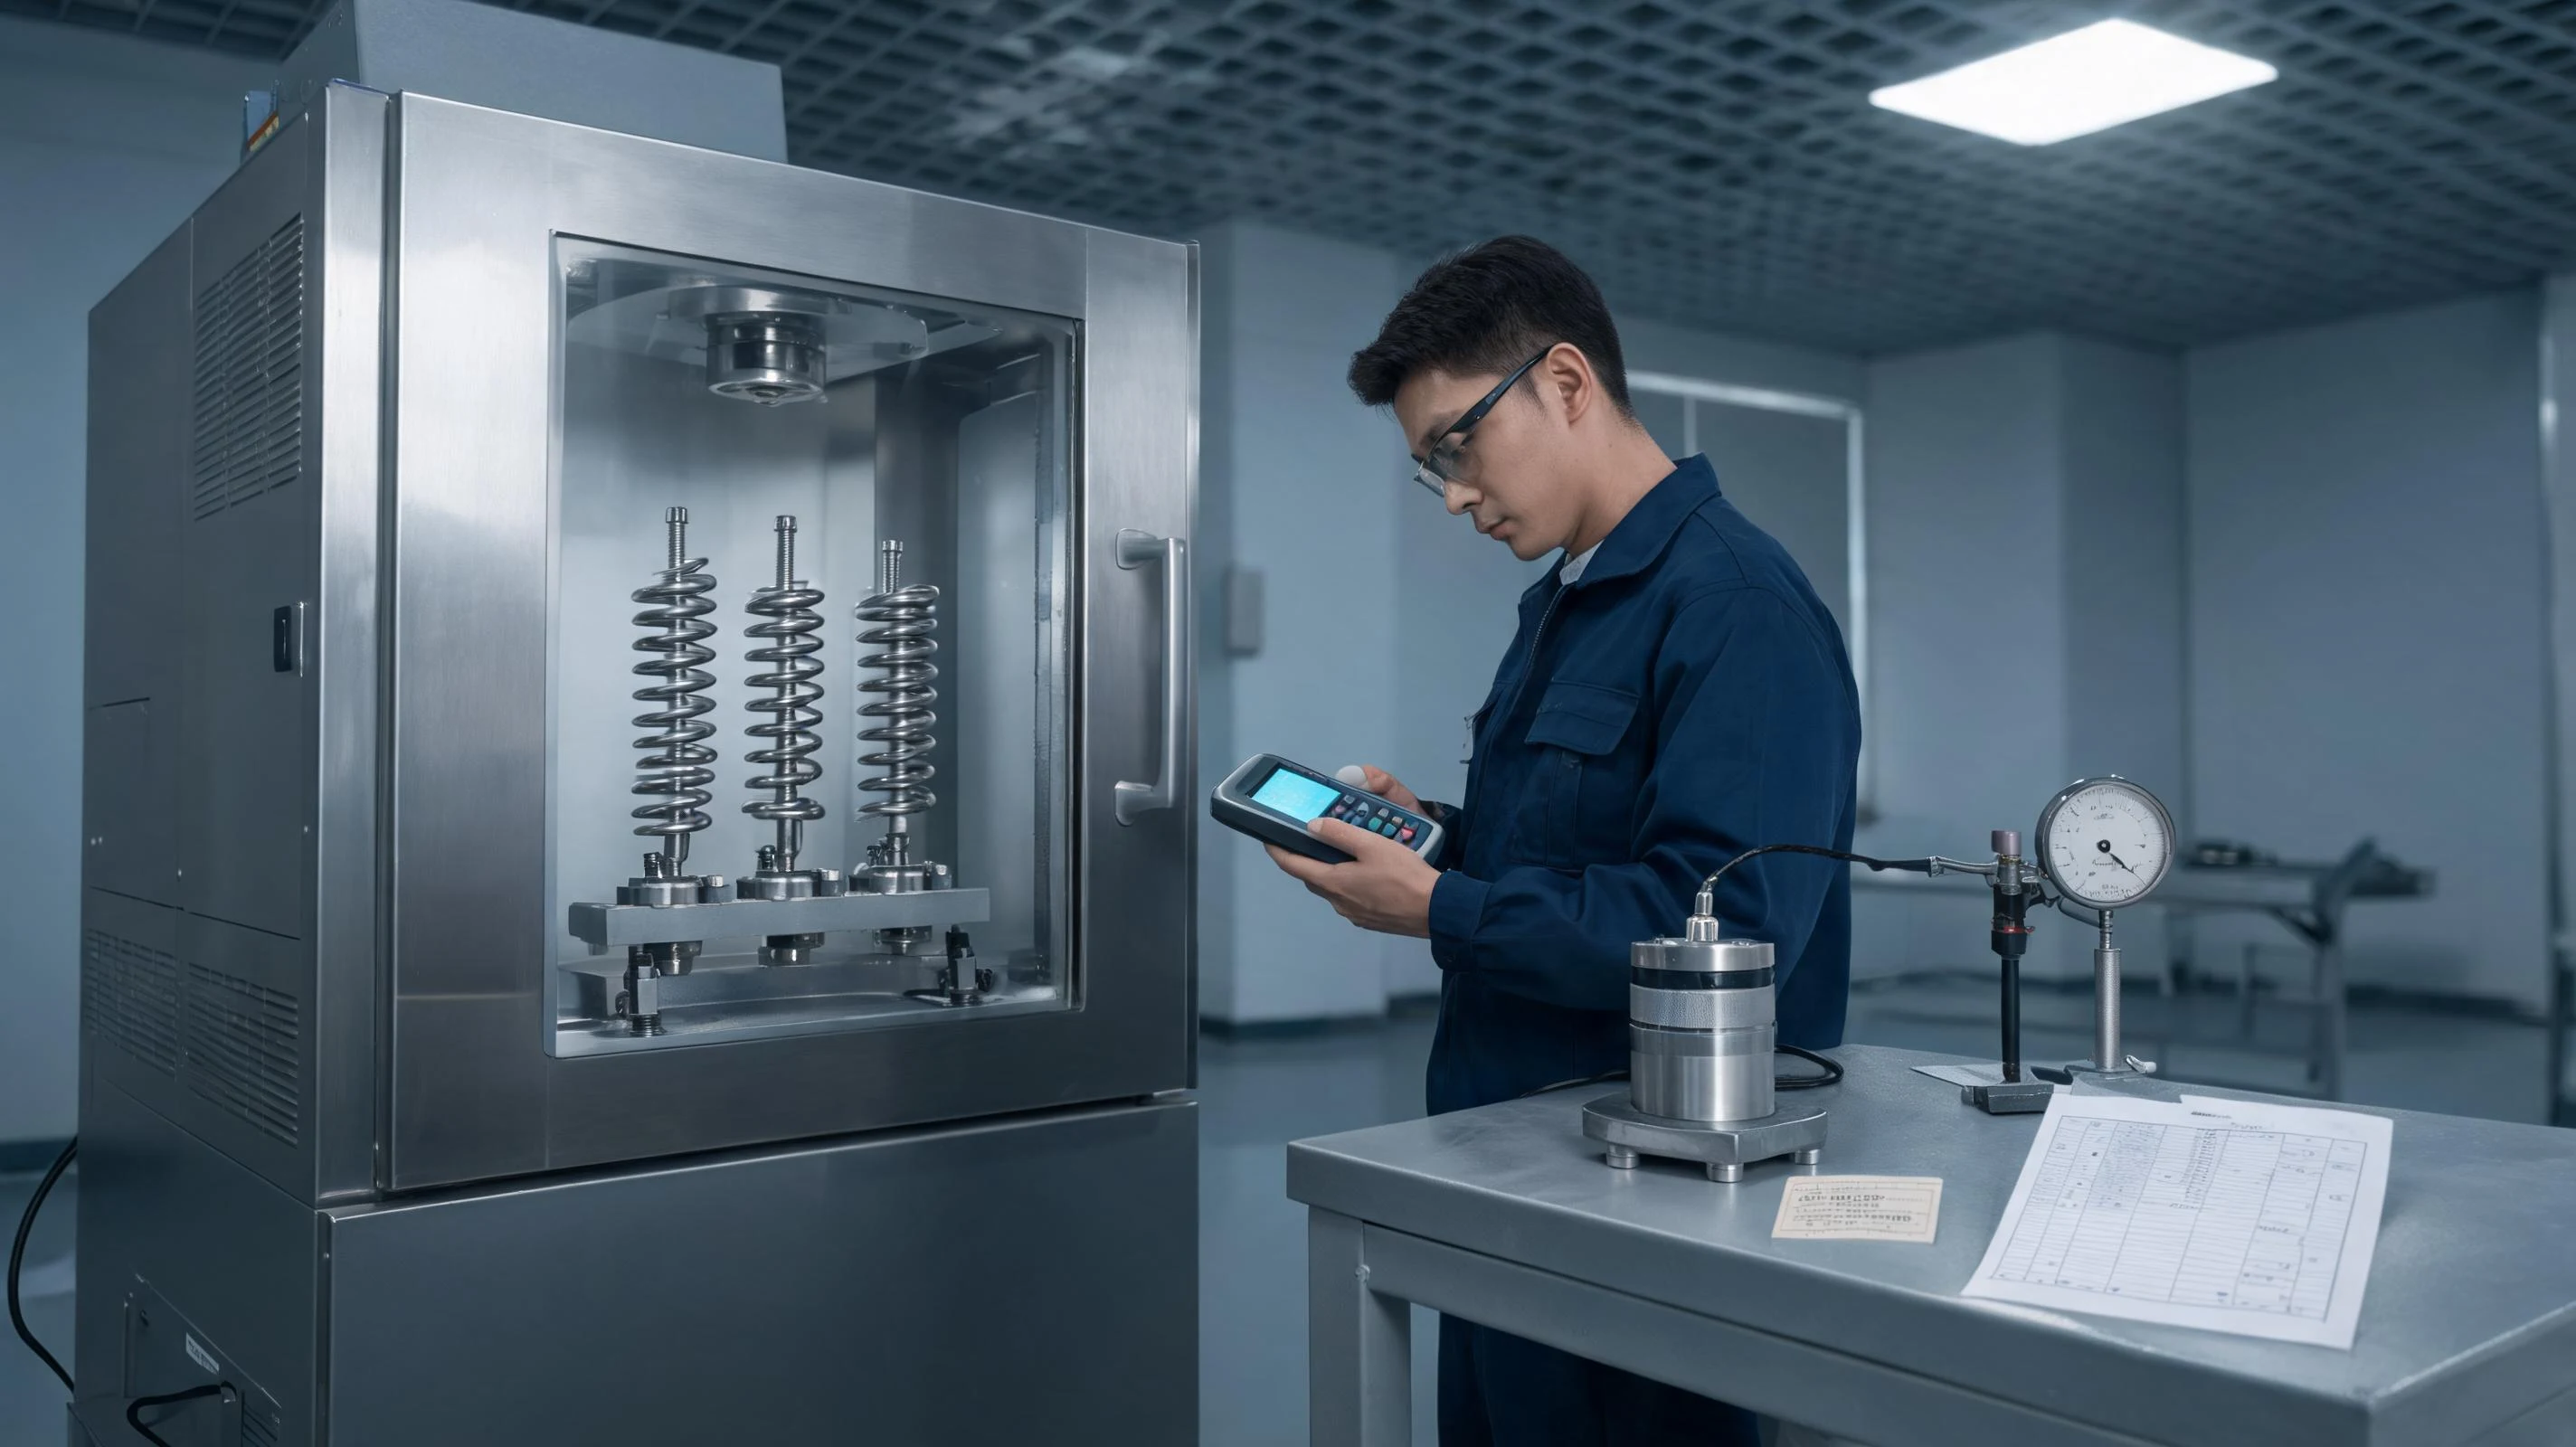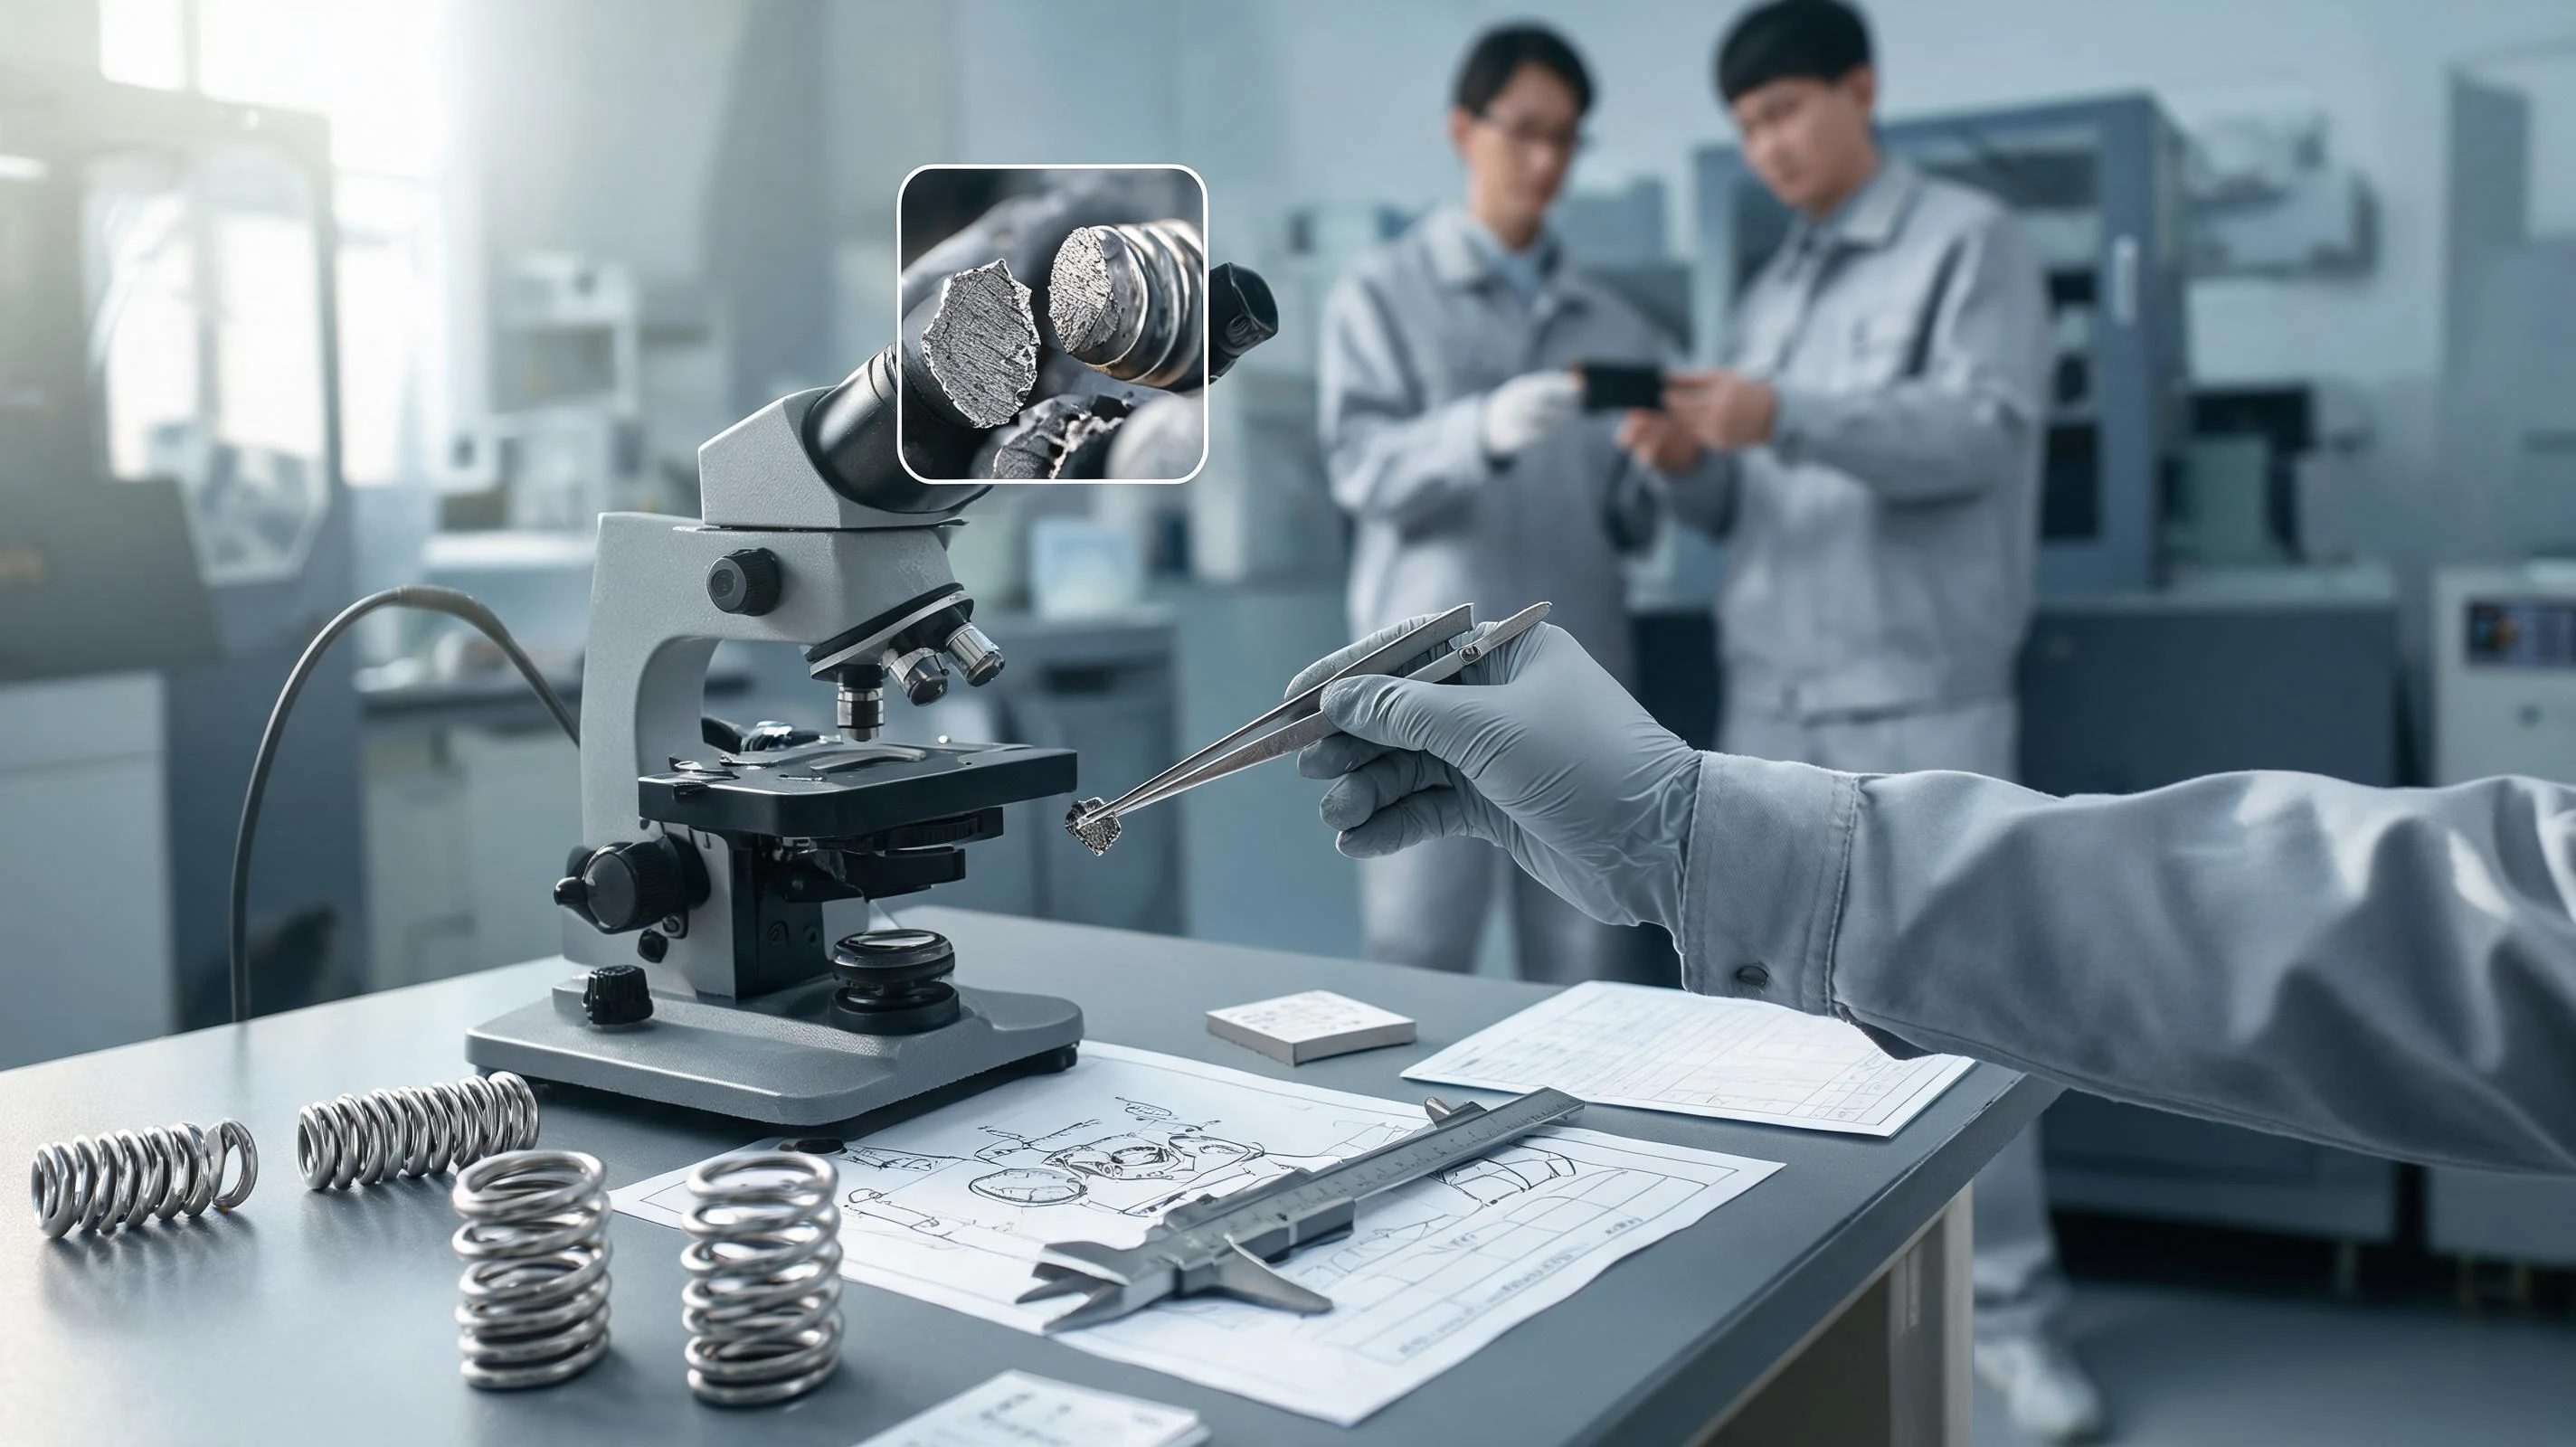
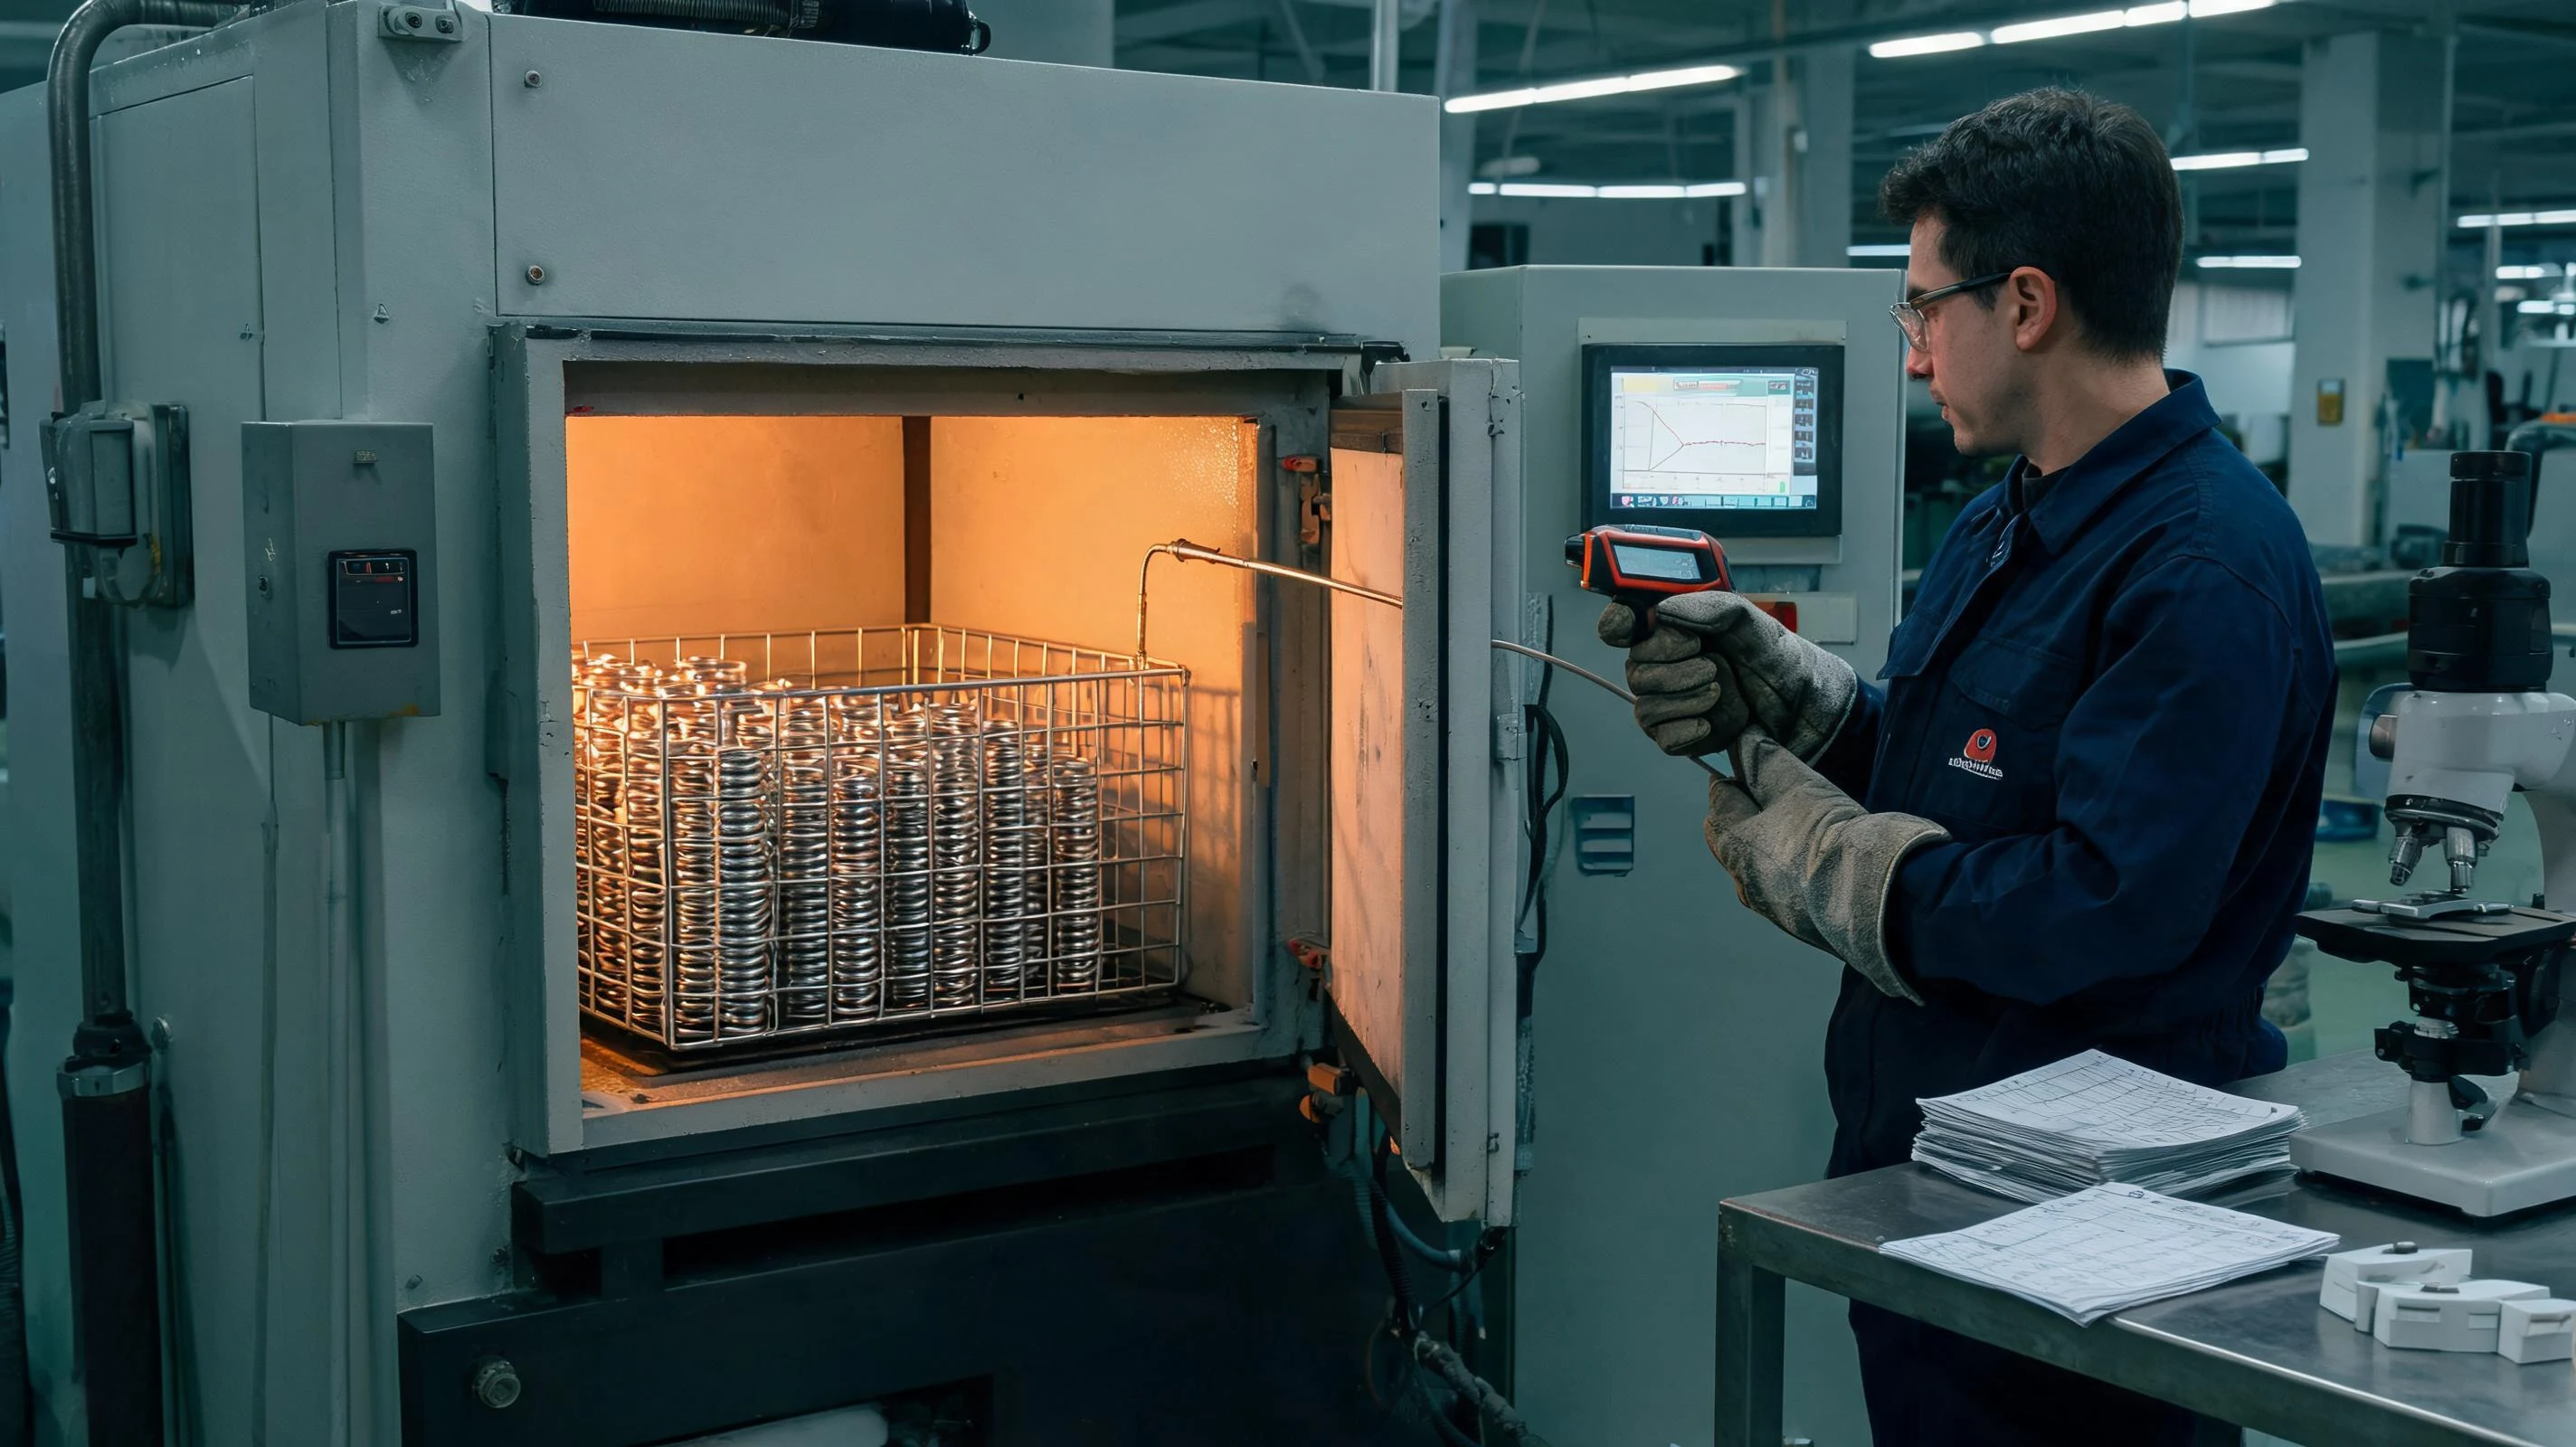
"回火"在不少弹簧厂的工艺卡上只有两行字:温度某个区间,时间若干小时。真正决定结果的另外一半——装炉怎么码、炉子实际温度是多少、料心到温了没有、出炉后怎么冷——往往留在操作者的经验里。经验本身不是问题,问题是它没有写下来,也就没法交接、没法审核、没法在出问题时复现。下面按实际生产顺序,把这一炉拆开讲。
一、为什么这一炉不能省、也不能凑
去应力回火要解决的是三类残留:卷制成型引入的冷作应力、端部磨削与剪切引入的局部应力、校直与去毛刺带来的附加应力。应力不释放,后果通常不是立刻显现的:一是力值漂移,弹簧放几天或运到客户手上再测,自由长度和负荷都变了;二是尺寸回弹不可控,卷出来的圈径在回火前后差别很大,若不回火直接量,等于在量一个还没定型的东西;三是疲劳寿命打折,表层拉应力叠加工作应力,断裂往往从端圈或内侧起。
另一个容易忽略的点是"凑"。同一规格今天装一小筐、明天装满满一炉,炉子升到设定温度的时间不一样,料的实际受热时间就差了。工艺卡上写的是"保温 2 小时",实际从进炉到出炉中间发生的事,可能完全不同。
二、温度:定在一个区间,而不是一个点
去应力回火的温度要根据材料与已完成的强化状态来定:琴钢丝、油淬火回火钢丝这类已经做过强化处理的材料,回火温度要低于材料本身的回火温度,避免把原有的强度回掉;不锈钢弹簧与沉淀硬化材料另有各自的区间。若温度定得偏低,应力释放不彻底;定得偏高,硬度下降、负荷值走低,还可能带来尺寸变化。
务实做法是:在打样阶段用几组温度做小批对照,记录每组的硬度、自由长度与指定压缩高度下的负荷,选一组"应力释放到位、力值仍在公差中段"的参数定下来,写进工艺卡时给出中心值与允许波动带,而不是只写一个数字让操作者自己理解。
三、时间:从"料心到温"开始算
保温时间常被误当成"进炉到出炉"。金属件从室温升到炉温需要时间,整筐料的热量是从外层往里传的,外层到了设定温度、料心可能还差几十度。比较稳妥的写法是分别规定升温段与保温段,并在保温段之前留一段均热时间;有条件的用随炉热电偶或试样件测温,确认料心到温再开始计时。
时间是按"有效厚度"计的,不是按炉子大小。小线径弹簧堆一大筐,外层很薄一层就到位,料心却慢;同样的筐里混装不同线径,细的先到位,粗的还在升温,等粗的到温时细的已经超时。这也是混装最大的风险,见第四节。
四、装炉:码放方式决定均匀性的一半
同样一炉、同样参数,装法不同结果就不同。几条实用的规则:
- 不压堆、不密封。弹簧之间要留出热风通道,用不锈钢网筐或料架分层码放,避免整袋直接堆在炉膛底部;
- 同炉同料。一个批次尽量同材料、同线径、同规格,需要混装时把厚薄分开分层,并在记录上注明分区位置;
- 料筐不过满。装到筐口会让热风只走表面,中心区域实际温度明显偏低,出炉后表现为"同一批里有一部分力值偏高";
- 小件的固定。细线径弹簧容易被气流吹散或互相缠绕,用网袋或隔板分区,缠绕后再强行拆开会造成新的变形。
如果贵司正在查"同一批货里个别支力值偏高"这类问题,先看装炉记录比先查材料更有意义,判断路径与断件之后的排查顺序里的批次比对思路一致。
五、炉温均匀性:设备状态要能被证明
控制柜显示的是一个测点的温度,炉膛里九个位置可能是九个温度。老炉子常见的问题是加热元件老化、风道短路、炉门密封不严,显示值正常但角落偏低。做法上,一是定期做炉温均匀性测试(空炉与满载各一次),把各测点偏差记录下来;二是把记录与产品批次挂钩,客户问起来拿得出;三是超差时先停用评估,不要靠"多保温一会儿"补救。
这一项在客户审厂时几乎是必查项。前文定点之前先来审厂里提到"记录与实际装载是否一致",热处理往往是第一个被抽查的地方——登记表上写了两筐,炉子里塞了三筐,这类不一致一旦被发现,后面的信任成本很高。
六、出炉与冷却:最后十分钟也影响结果
出炉后怎么冷,同样写进工艺:一般空冷即可,避免风吹集中冷却造成局部差异,也避免成堆放在地面上让底部长时间处在高温。需要控制变形的小件可以用托盘摊开自然冷却。冷到室温之后再量尺寸与力值,热态测量没有意义,还会把手感带进判定。
七、怎么验证这一炉做对了
验证手段不必复杂,关键是形成固定动作:
- 硬度——按批抽件测表面硬度,与工艺卡规定的区间比对;同一件在端圈与中部各测一点,看差异;
- 负荷与自由长度——回火前后各测一组,记录变化量,变化量本身是判断回火是否充分的旁证;
- 金相或断面观察——高要求产品在首批或参数变更后做一次,看组织是否正常、有无因温度偏高出现的异常;
- 稳定性抽测——留几支样件放置一段时间后复测力值,放在常温与高温两种条件下各一组,这与长期高温下的力值衰减是同一套观察逻辑。
这里要说明的是,回火不足与材料本身强度偏低在数据上可能很像,判断时要把材料的进厂检验记录一并调出来,来料一侧的做法见弹簧钢丝的入厂检验怎么做。
八、三种常见偏差与处置
- 回火不足。表现为力值偏高、自由长度回弹大、放置后继续变化。整炉返工补回火通常可行,但要按工艺重新计时,不能"再烤一小时"了事;
- 过回火。硬度与负荷同时下降,端圈偏软,压并后塑性变形。属于不可逆,只能报废或降级使用,判定前先确认温度记录与实际装载;
- 同批不一致。一部分合格一部分偏高,多数来自装炉过满、混装或炉温不均。处置不只是挑出不合格件,还要把这一炉的装载方式改正,否则下一炉重复发生。
九、该写进工艺卡与协议的几项
一张能交接的回火工艺卡,至少要有:材料与线径、装炉方式与最大装载量、升温与保温时间(含均热段)、温度中心值与允许波动带、炉温均匀性要求与测试周期、出炉冷却方式、以及本工序的检验项目与抽检频次。采购协议一侧,则可以约定关键产品的热处理记录随货提供,以及参数变更时的通知义务——这与图纸改了之后怎么不失控里的变更管理是同一件事。
把这些写清楚,成本并不高,却能省下大量"同一家供应商、同一张图纸、两批货手感不同"的争论。若贵司现有产品在力值稳定性或端圈早期断裂上反复出问题,可以把材料、线径与现行的回火参数发过来,我们一起看这一炉该怎么定。
力值批次间波动大、端圈偏软或放置后变形?把材料与现行回火参数说明,我们帮您把这一炉定准。
联系我们