入厂检验最容易走成两个极端:一种是"有证明书就放行",盘卷直接上架,直到成型时才发现线径不稳、圈形打结;另一种是把所有项目全测一遍,结果是检验员忙、仓库堵、成本也上去了。本文只讲一件事:弹簧钢丝进厂这一关,按什么项目、按什么频次、测到什么程度算够。
一、为什么这件事被重新提起
三个直接原因。第一,材料在弹簧成本里占的比重大,线材批次之间的强度与直径波动,会直接体现在力值、圈径与成型稳定性上,事后追到材料时,没有入厂数据就只能凭证明书推断。第二,供应链追溯要求往下延伸到二级供应商时,客户往往会要一份「材料进厂—投产—成品批次」的对应关系,缺了入厂这一环,链条就是断的。第三,多规格小批量的订单结构下,同一规格的线材可能来自不同炉批、不同拉丝厂,换批就用、不作确认,等于把风险留在产线上。
所以入厂检验的定位,不是"替钢厂复检",而是用最少的项目确认三件事:这一批能不能用、和上一批是否一致、出了偏差能不能追回来。
二、先把检验单元划清楚
检验单元决定了后面所有数字的意义。常见的三级单位是:供应商来料批(送货单一行)、材料炉批号、单盘(线轴)。入厂时至少要能把"这一盘属于哪一炉"对上,否则同一批里有个别盘异常,你只能整批让步或者整批退货。
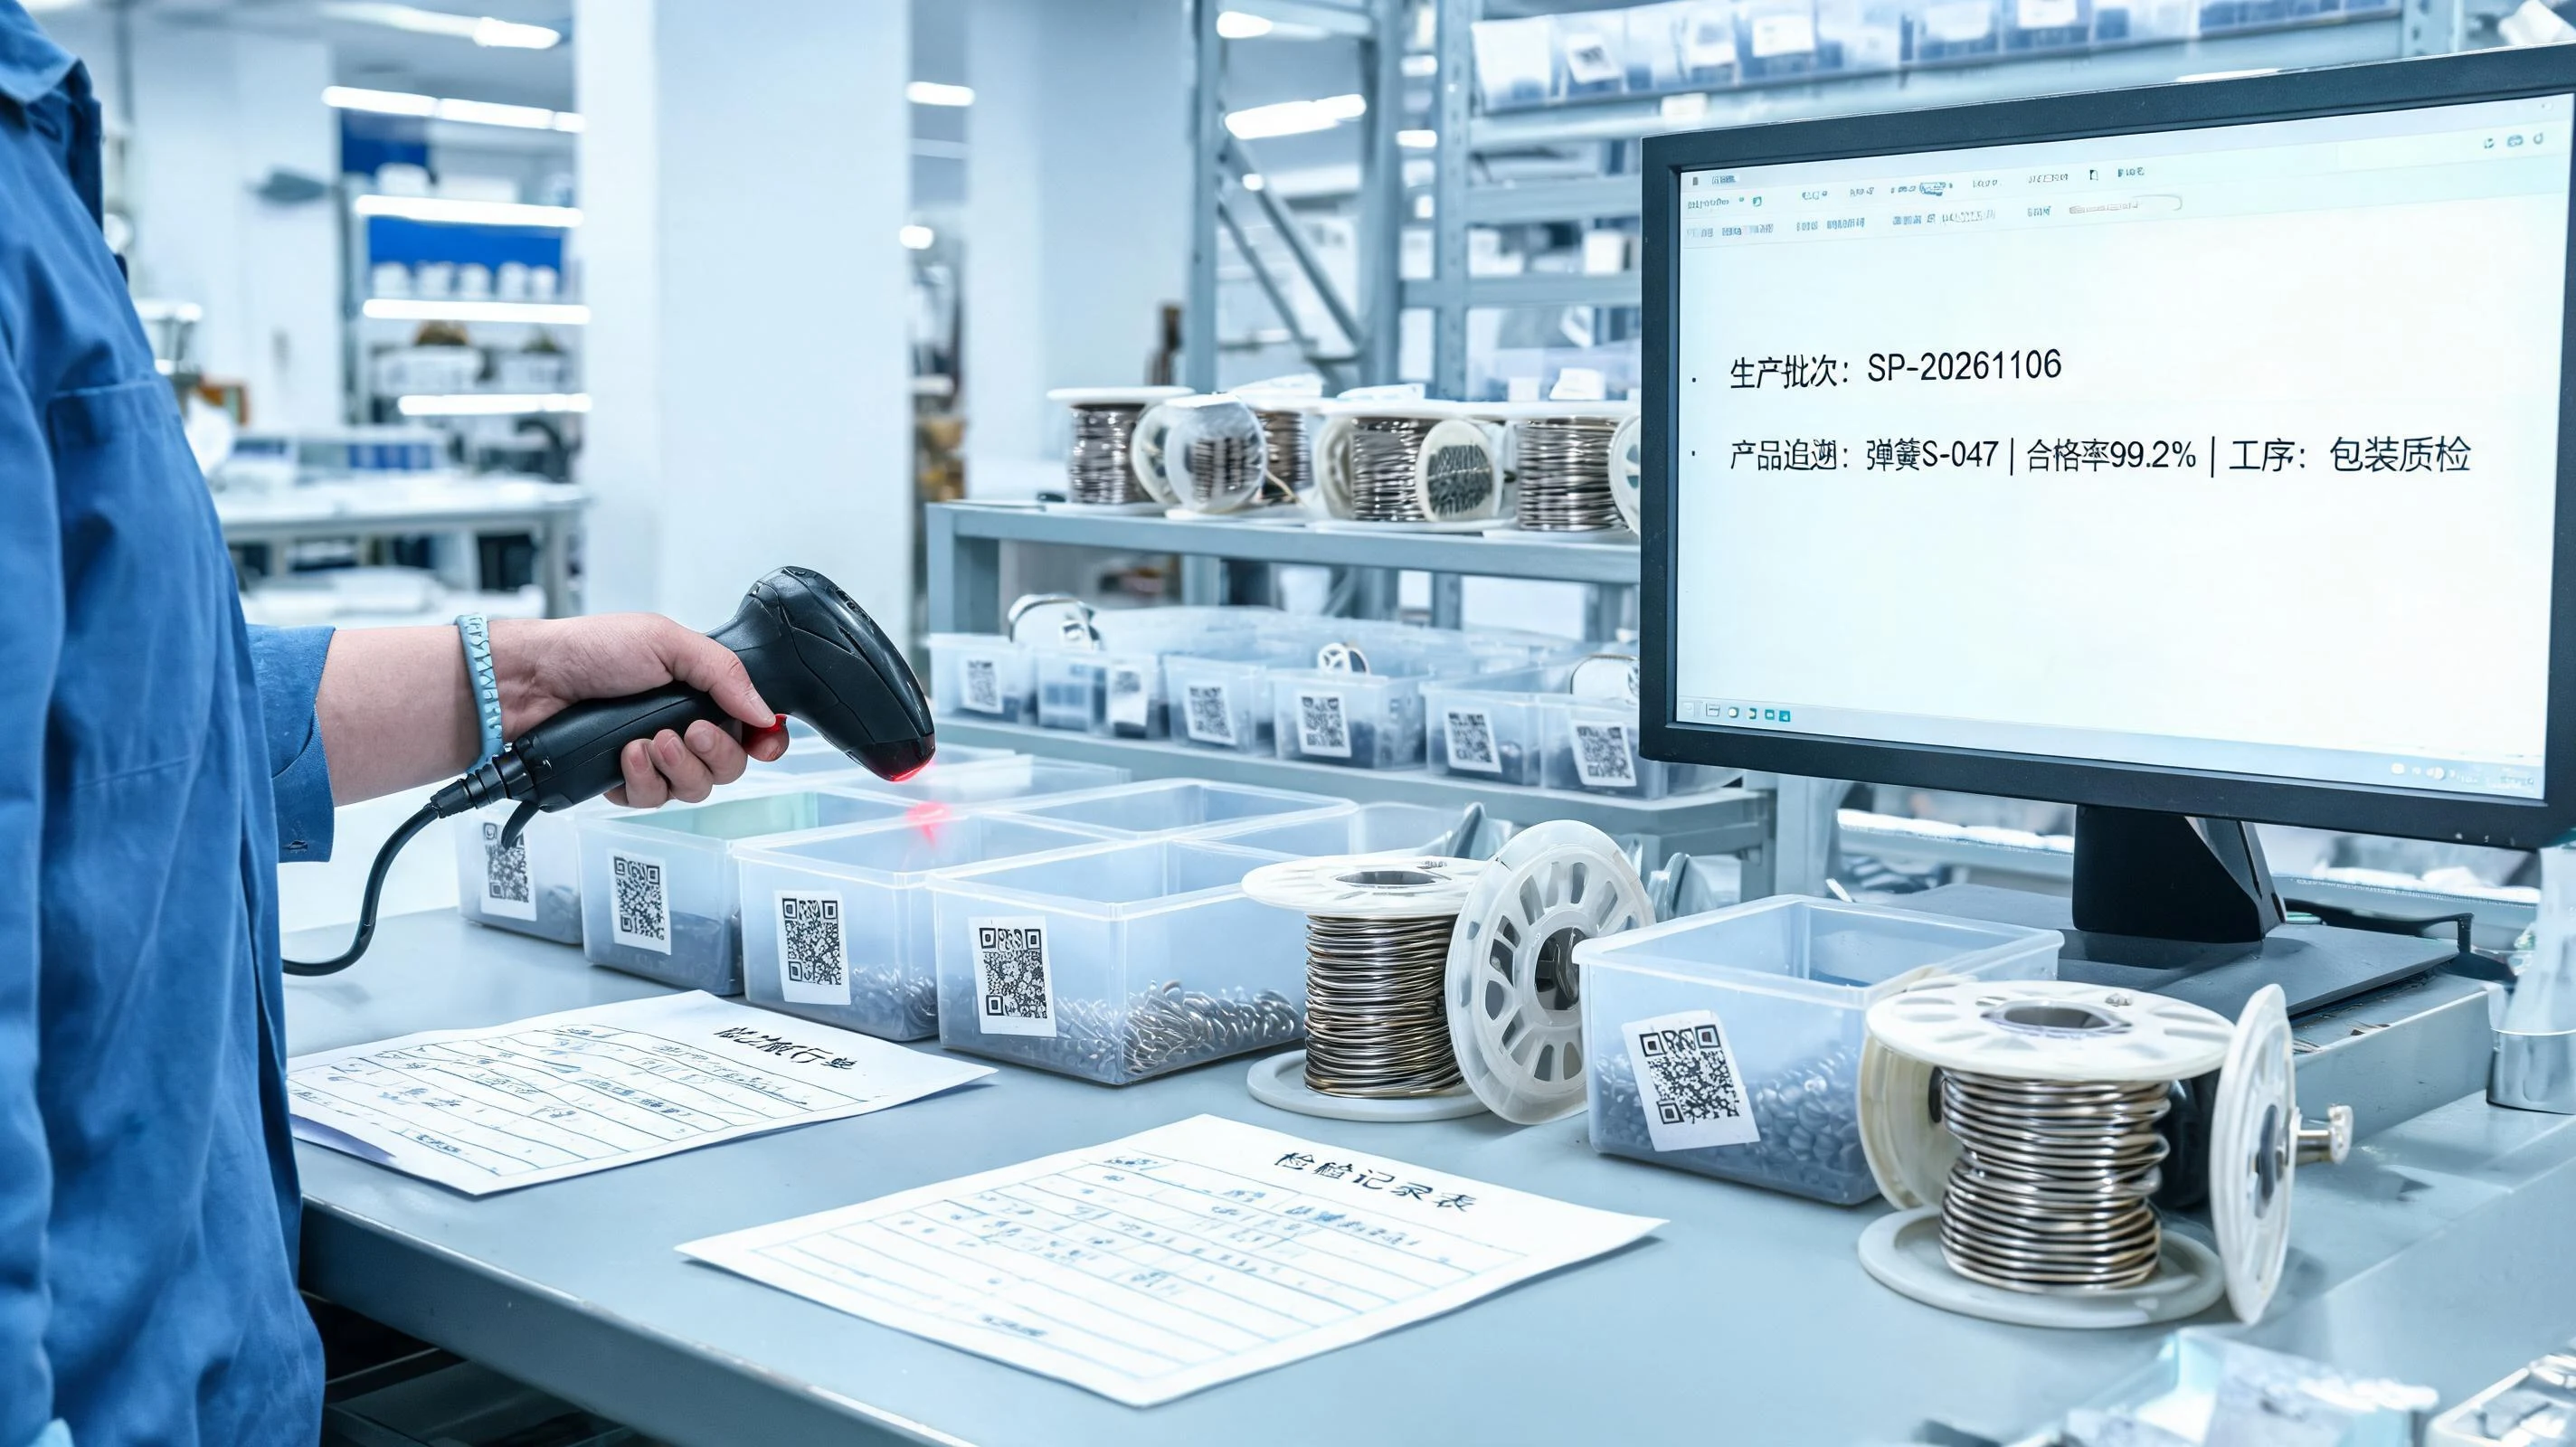
实用的做法是:以炉批号为检验批,以盘号为取样单位,盘上原标签不得撕掉,另加一张本厂的收货标签,标明到货日期、供应商、规格、炉批号与本厂物料编码。后面卷簧机的领料单、成型批号都要能追到这几个编号上。
三、尺寸与形状:线径是第一道筛子
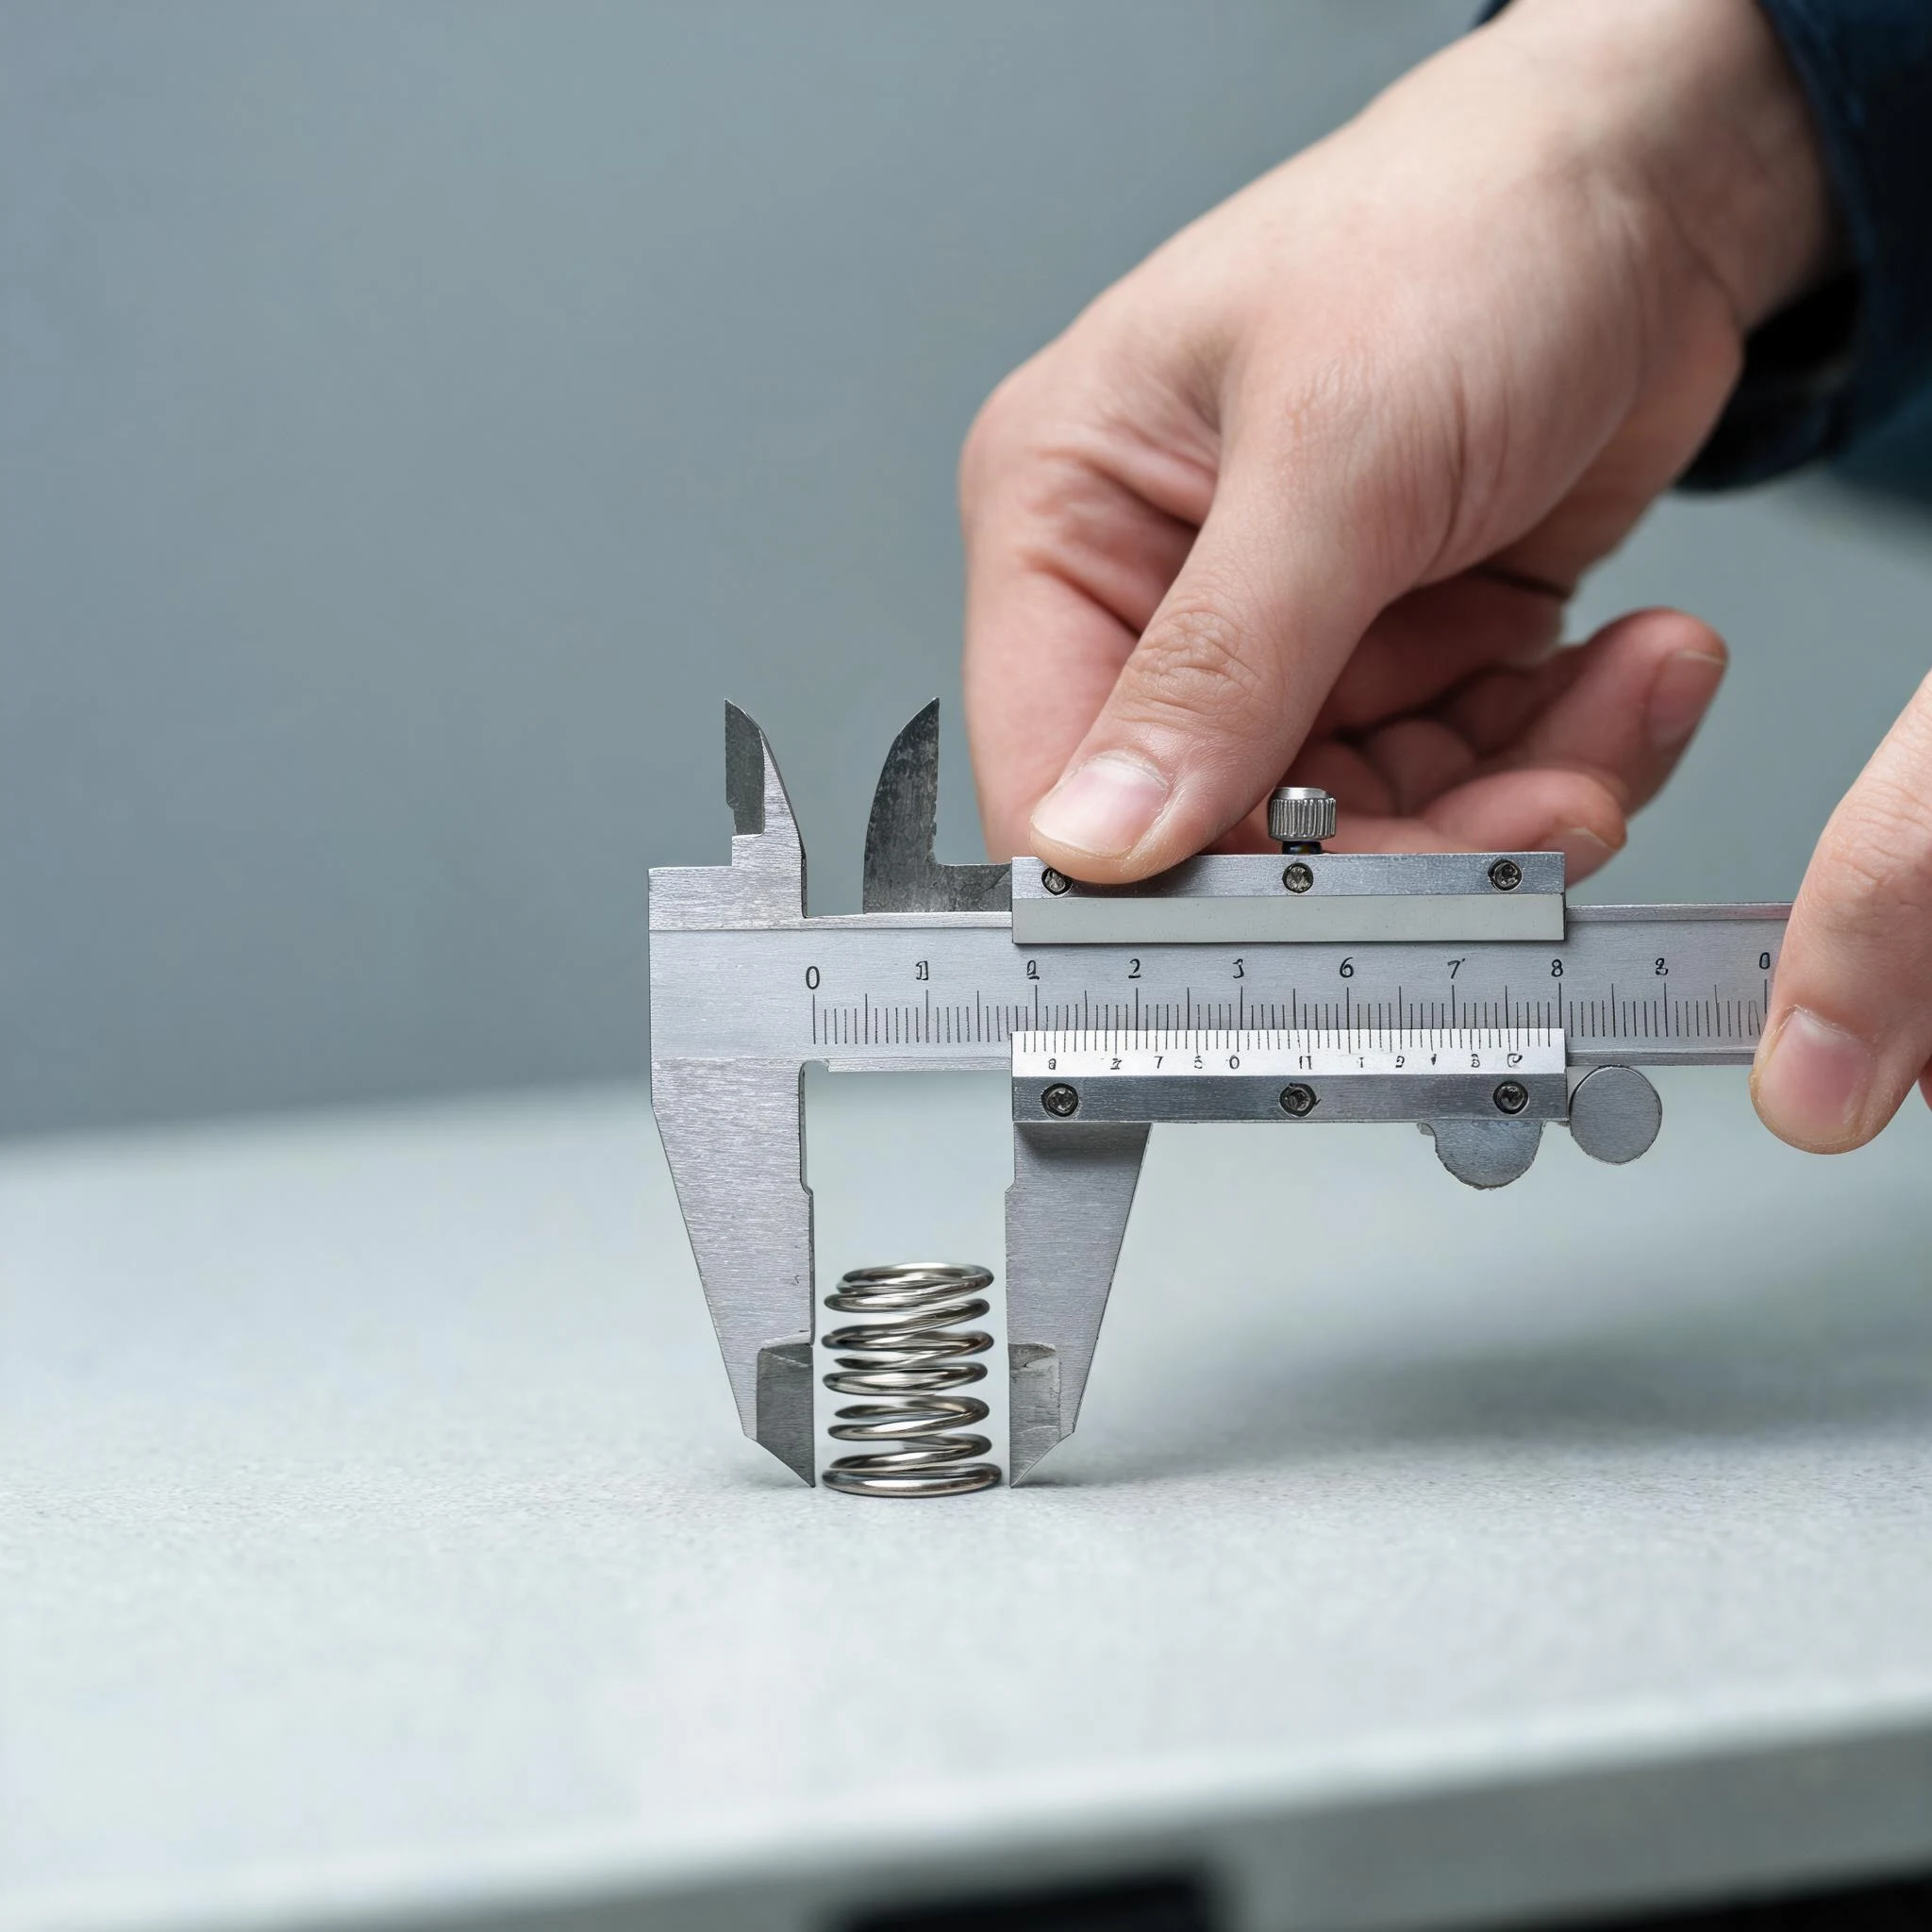
线径用外径千分尺测,不用卡尺——卡尺的测量力与量爪形状在线材上误差偏大。测量时注意三点:同一盘至少在两端与中段各取一处,每处沿互成九十度方向各测一次;线材若带椭圆度,两个方向的读数都要记;有镀层或涂层的线,先明确测的是基材还是含层尺寸,这一点不写清楚,后续与供应商的争议基本无法收场。
除线径外,还要看能直接判掉整盘的项目:盘卷是否有折弯、打结、局部压扁,表面是否有目视可见的锈斑与深划伤,盘重与标签是否相符。这些不需要仪器,进厂时花几分钟就能筛掉明显不可用的料。
四、力学性能:抗拉强度与延伸
抗拉强度是弹簧设计里最常被引用的材料参数,也是入厂检验里最值得测的一项。取样位置要写清楚:取自盘头、盘尾还是中段,避开明显弯曲段;试样装夹时避免夹伤工作段。试验机量程与被测值要匹配,用大吨位机器去拉细线,读数的不确定度会盖过批间差异。
延伸率或断面收缩率按材料标准执行,细线径取样数往往有限,这时更要在记录里注明"取样数量与位置",让数据在可比性上有据可查。
另外要有一个心理准备:同一炉批的不同盘之间,抗拉强度本身就有分散。入厂抽到的读数与证明书不完全一致,未必是供应商的问题;判断要看偏差是否落在材料标准的允许范围内、以及是否影响你的成型与力值。材料的牌号与适用场景,可参考弹簧钢丝怎么选一篇。
五、表面与内在缺陷:脱碳、划伤与镀层
- 脱碳层。冷拉弹簧钢丝表面若有全脱碳或较深的半脱碳层,成型后表面成为薄弱点,疲劳寿命会明显打折。常规入厂不一定每批做金相,但新供应商首批、换炉批、以及用于高疲劳要求的料,应当安排抽检;
- 表面划伤与锈蚀。拉丝或运输造成的纵向划伤在成型后会被放大成应力集中点。判定要有可对照的限度样或深度要求,不然"轻微划伤"永远各说各话;
- 镀层与涂层钢丝。已镀的线材要确认膜厚与附着,存放久的还要看是否有起皮。镀层体系的选型问题,参见表面处理从「镀锌」到指定体系。
六、抽多少:把频次写成规则
没有一种抽样方案适合所有情况,但可以按风险分档:新供应商或新规格的首批,加严到每盘取样;稳定供货的老供应商,按炉批抽盘,每批不少于两盘;连续多批无异常的,可以降为按送货批抽检,但材料证明书与炉批号仍要逐批收齐。降频的前提是数据支撑——没有一个季度的记录,就没有降频的依据。
免检不是不能做,但要有明确边界:仅限单一牌号、单一供应商、且历史上未出现过与材料相关的失效;一旦出现力值异常或断件,免检资格立即收回,回到加严。
七、判不合格之后怎么办
判定环节最怕的是"先用了再说"。基本要求是:不合格料立即隔离,挂标识,与合格区物理分开;处置只有三条路——退货、让步接收、报废,每条都要有签字。
让步接收要设边界:线径偏小、强度偏低这类直接影响成品力值的项,原则上不让步;表面轻微锈斑、盘重差异这类可通过清洗或数量调整消化的项,可以由技术与品质共同评估后让步,但让步记录必须能追到具体批次,并在成品检验里加严对应项目。
八、记录要能和成品批次对上
入厂检验记录至少包含:到货日期、供应商、牌号与规格、炉批号与盘号、检验项目与实测值、判定结论、检验人。这份记录的作用不止于放行——当客户拿着成品批次号来问"这批用了什么料"时,你要能从成品批次回溯到领料单、再到入厂检验记录与材料证明书,形成一条完整的链。具体的落地方式,见一枚一码:弹簧批次追溯怎么从标签落到产线。
九、写进采购协议的三句话
入厂检验再细,也补不上来料本身的随意。协议里至少写明三点:一是每批随货提供材料质量证明书,包含炉批号与实测力学性能;二是换炉批、换拉丝厂、换表面处理方式须提前通知并提供样件;三是双方对测量口径的约定——用什么量具、测哪个位置、按什么标准判,避免同一盘线测出两个结论。测量口径本身的统一方法,可参考同一条弹簧两个读数。
如果贵司正在梳理来料检验的项目与频次,或者近期遇到力值波动、成型不稳想从材料端查起,可以把现用的材料标准与检验记录发过来,我们先一起看缺哪几项。
线材批次不稳定,怀疑问题出在材料端?把规格与现用检验记录发来,我们帮您对一遍项目。
联系我们