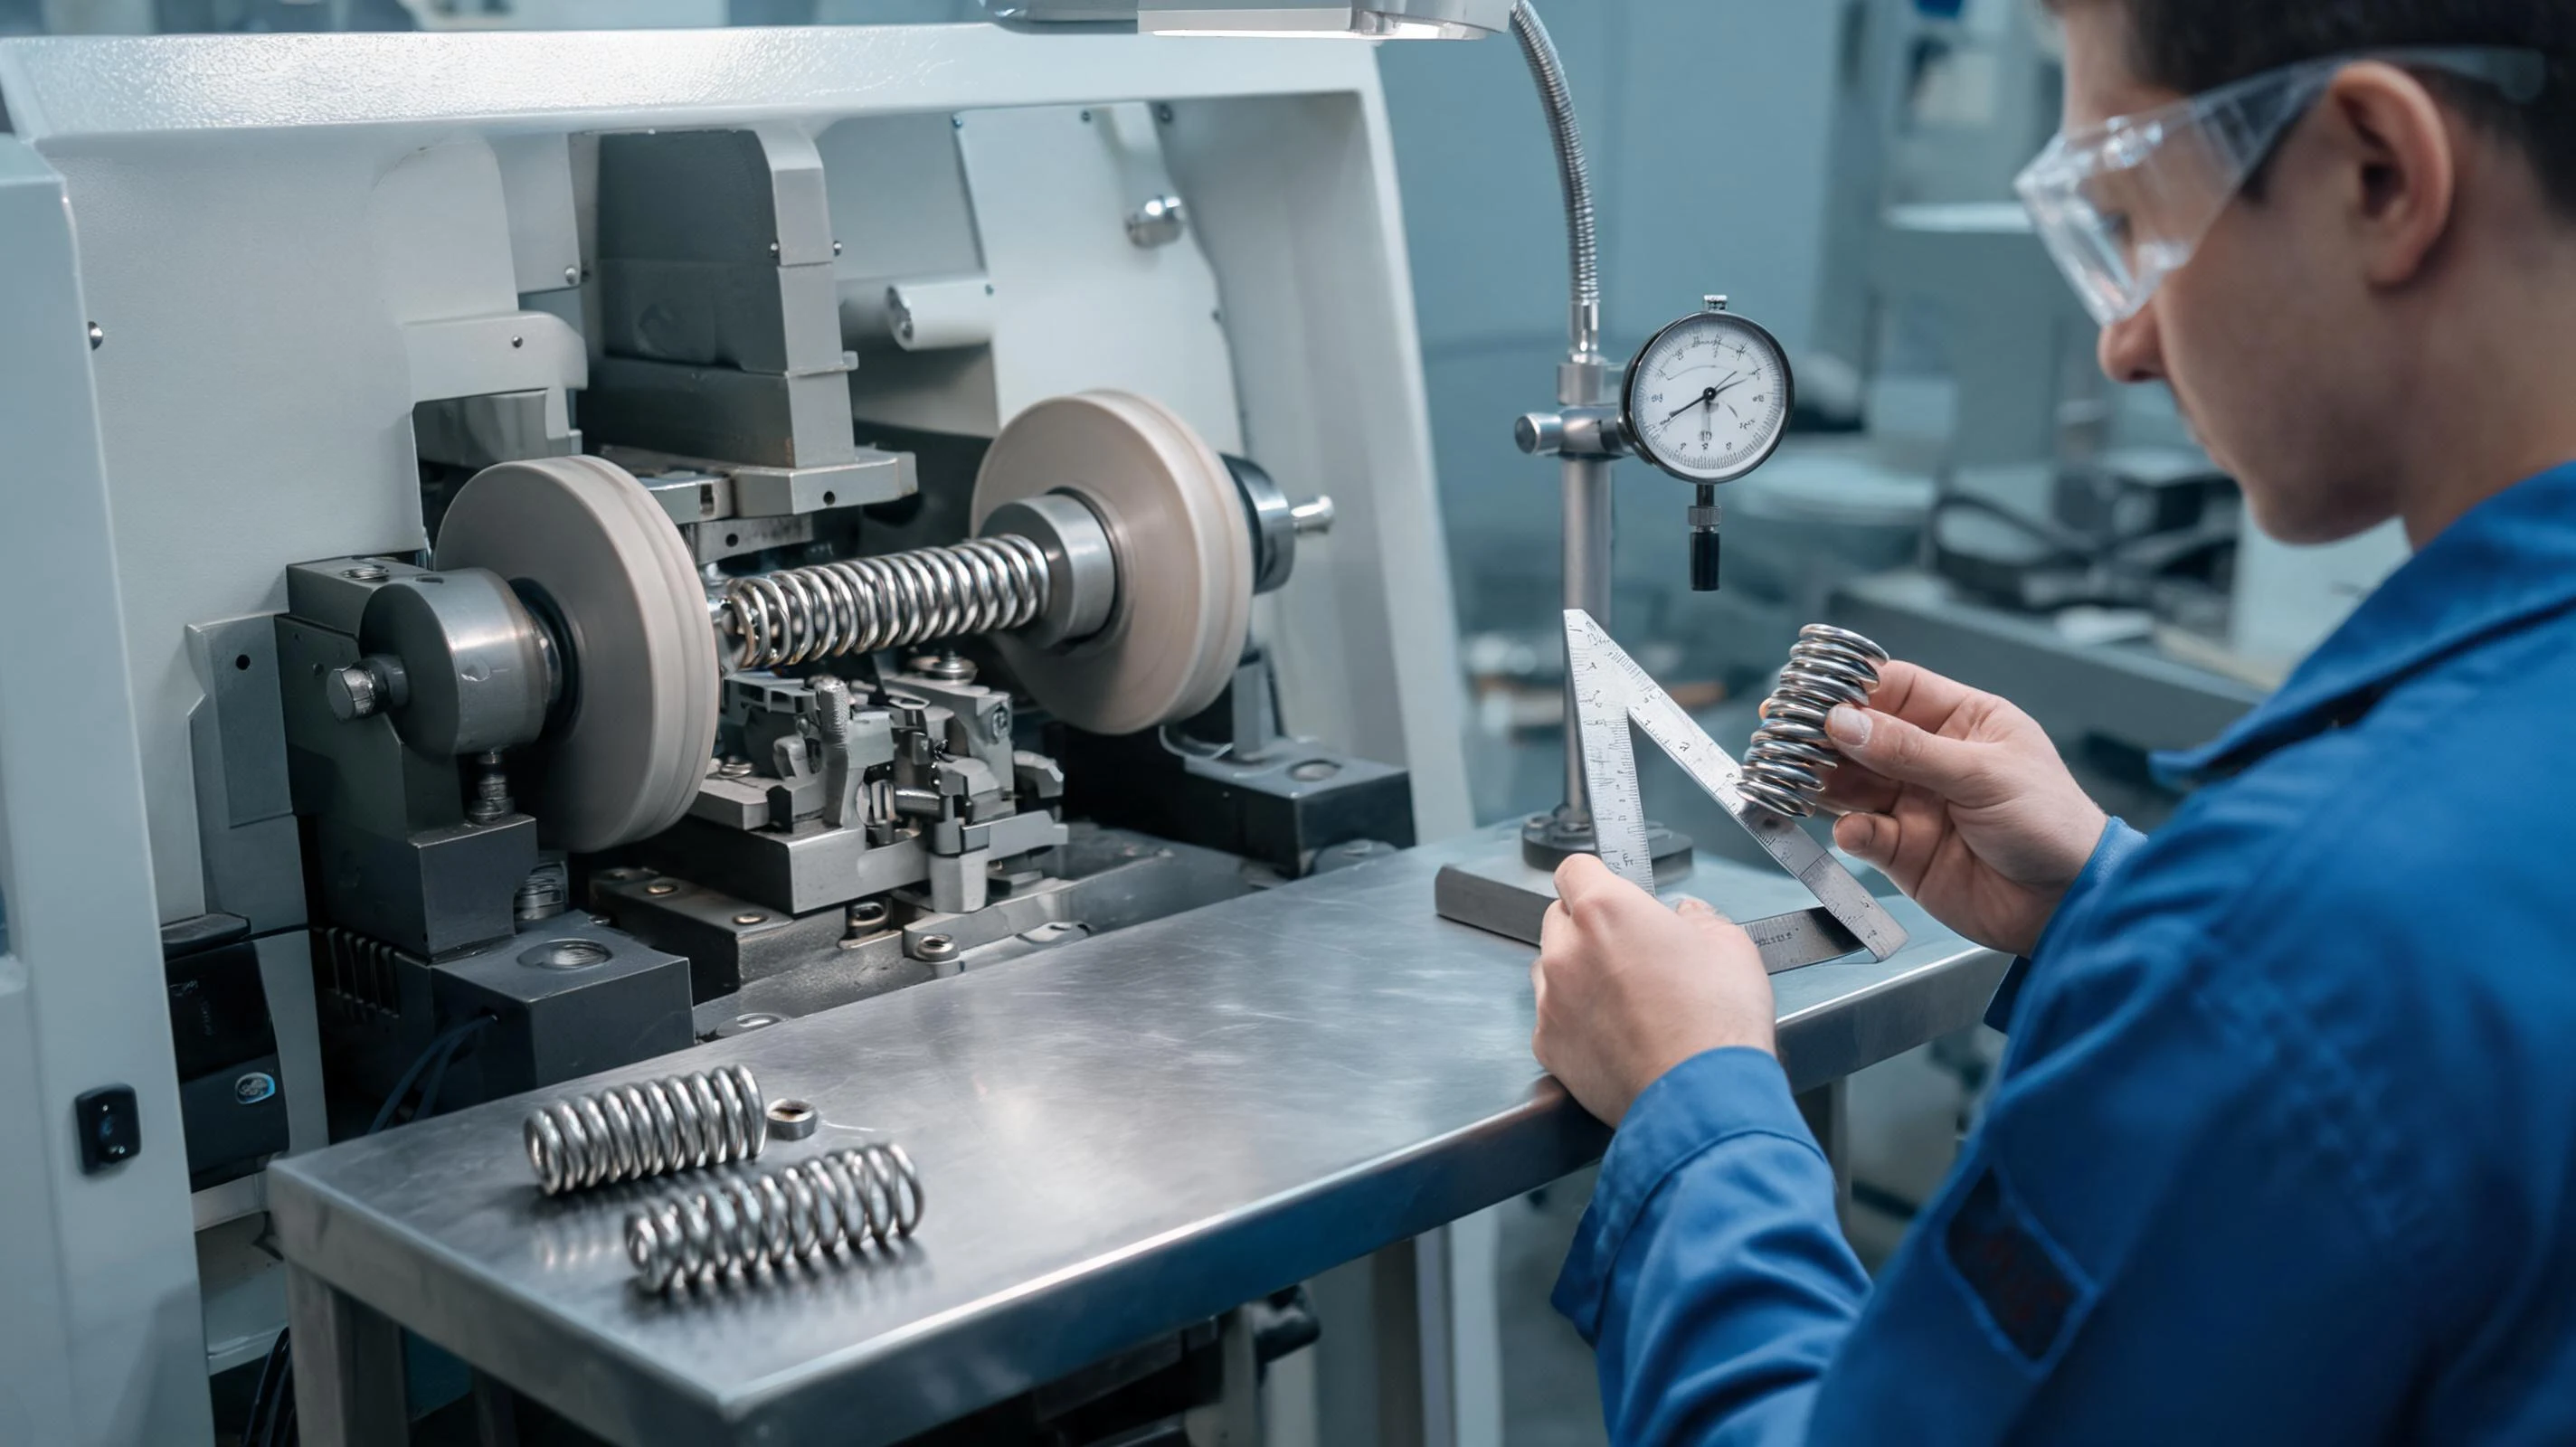
端部磨削常被当成一道"修整工序":磨平、去毛刺、量个总长,就算完事。实际生产中很多看起来互不相关的抱怨——装不进孔、压下去偏一侧、导向杆磨损、异响、早期断在端圈——追下去会落回同一个地方:端面没磨正。本文只讲这一件事:端部磨削要控什么、怎么测、怎么在图纸和协议里写清楚。
一、为什么端面这一项被重新提出来
三个直接原因。第一,装配从人工变成自动,上料机构、压装工位对弹簧姿态的容错很小,端面一斜,弹簧在料道里就会偏,压装后同轴度跟着跑。第二,整机对异响和振动的要求变严,端圈与支承面的接触不实,等于多了一个自由度,运转时的微动和偏磨往往从这里起。第三,端圈并紧程度直接影响有效圈数,并紧不良的弹簧,实测力值与图纸算出来的值对不上,客户拿样件与图纸一比就产生争议。
还有一个更现实的原因:端部磨削是热与力同时作用的工序,参数不当会留下磨削烧伤和微裂纹。端圈本来就是弹簧的应力集中位置,这里再叠加一层损伤,疲劳寿命的短板就固定下来了。
二、先把几个词分开:垂直度、平行度、平面度、并紧
这几个要求经常被混在一张图纸的一句话里,结果双方各自理解。实用的区分是:
- 垂直度——端面与弹簧轴线的夹角偏差,说白了就是"站得正不正";
- 平行度——两个端面之间的平行程度,决定受压时力是否均匀传递;
- 平面度——单个端面的平整程度,磨削不到位、只磨到一半时最容易出问题;
- 端圈并紧——两端支承圈与相邻圈的贴合程度,通常用允许的最大间隙表达。
四者对应四种不同的失效表现,写要求时要分开写、分开测。一句"端面磨平"既不能判定,也不能验收。
三、磨削余量:总长是基准,不是结果
冷卷弹簧成型后总长会偏高,磨削的任务是把总长落到图纸值,并让两端面成形。这里最容易出问题的做法是"磨到总长合格为止"——每只都磨不同的量,端圈并紧程度和磨削热影响就全成了随机量。
更稳的思路是反过来:先按成型工艺把总长控制在磨削余量范围内,再以固定的余量安排双端面磨削。这样磨削量稳定,砂轮状态和进给参数才有可比性,端圈被磨掉的圈数也保持一致。热卷弹簧的余量逻辑不同,端部通常要先把端圈加热成形并紧,再磨平,工序顺序写错,余量怎么调都不顺。
余量的大小要在打样阶段定下来并记录:两端各磨多少、磨削后圈数变化多少、力值因此变化多少。这几个数字定住,量产才有参照系。
四、砂轮与参数:把烧伤挡在门外
端面磨削是典型的"面积小、热量集中"。砂轮选得过硬、粒度过细、进给偏大、冷却不到位,任何一个环节都会把热量留在端面,形成回火色,严重的会二次淬火。判断标志很直接:端面出现蓝紫或黄褐色变色带、局部硬度明显低于基体、酸洗后出现暗色区域。
可控的手段都是常规的:选偏软的砂轮、保持修整频次、控制单次进给量、保证冷却液对准磨削区并有足够流量。要提醒的是,砂轮不修整会先表现为"磨不动",操作者往往加大压力去凑,热量就在这一步集中产生。修整周期应当写进作业指导书,而不是等操作者凭手感判断。
五、磨削裂纹与残余应力
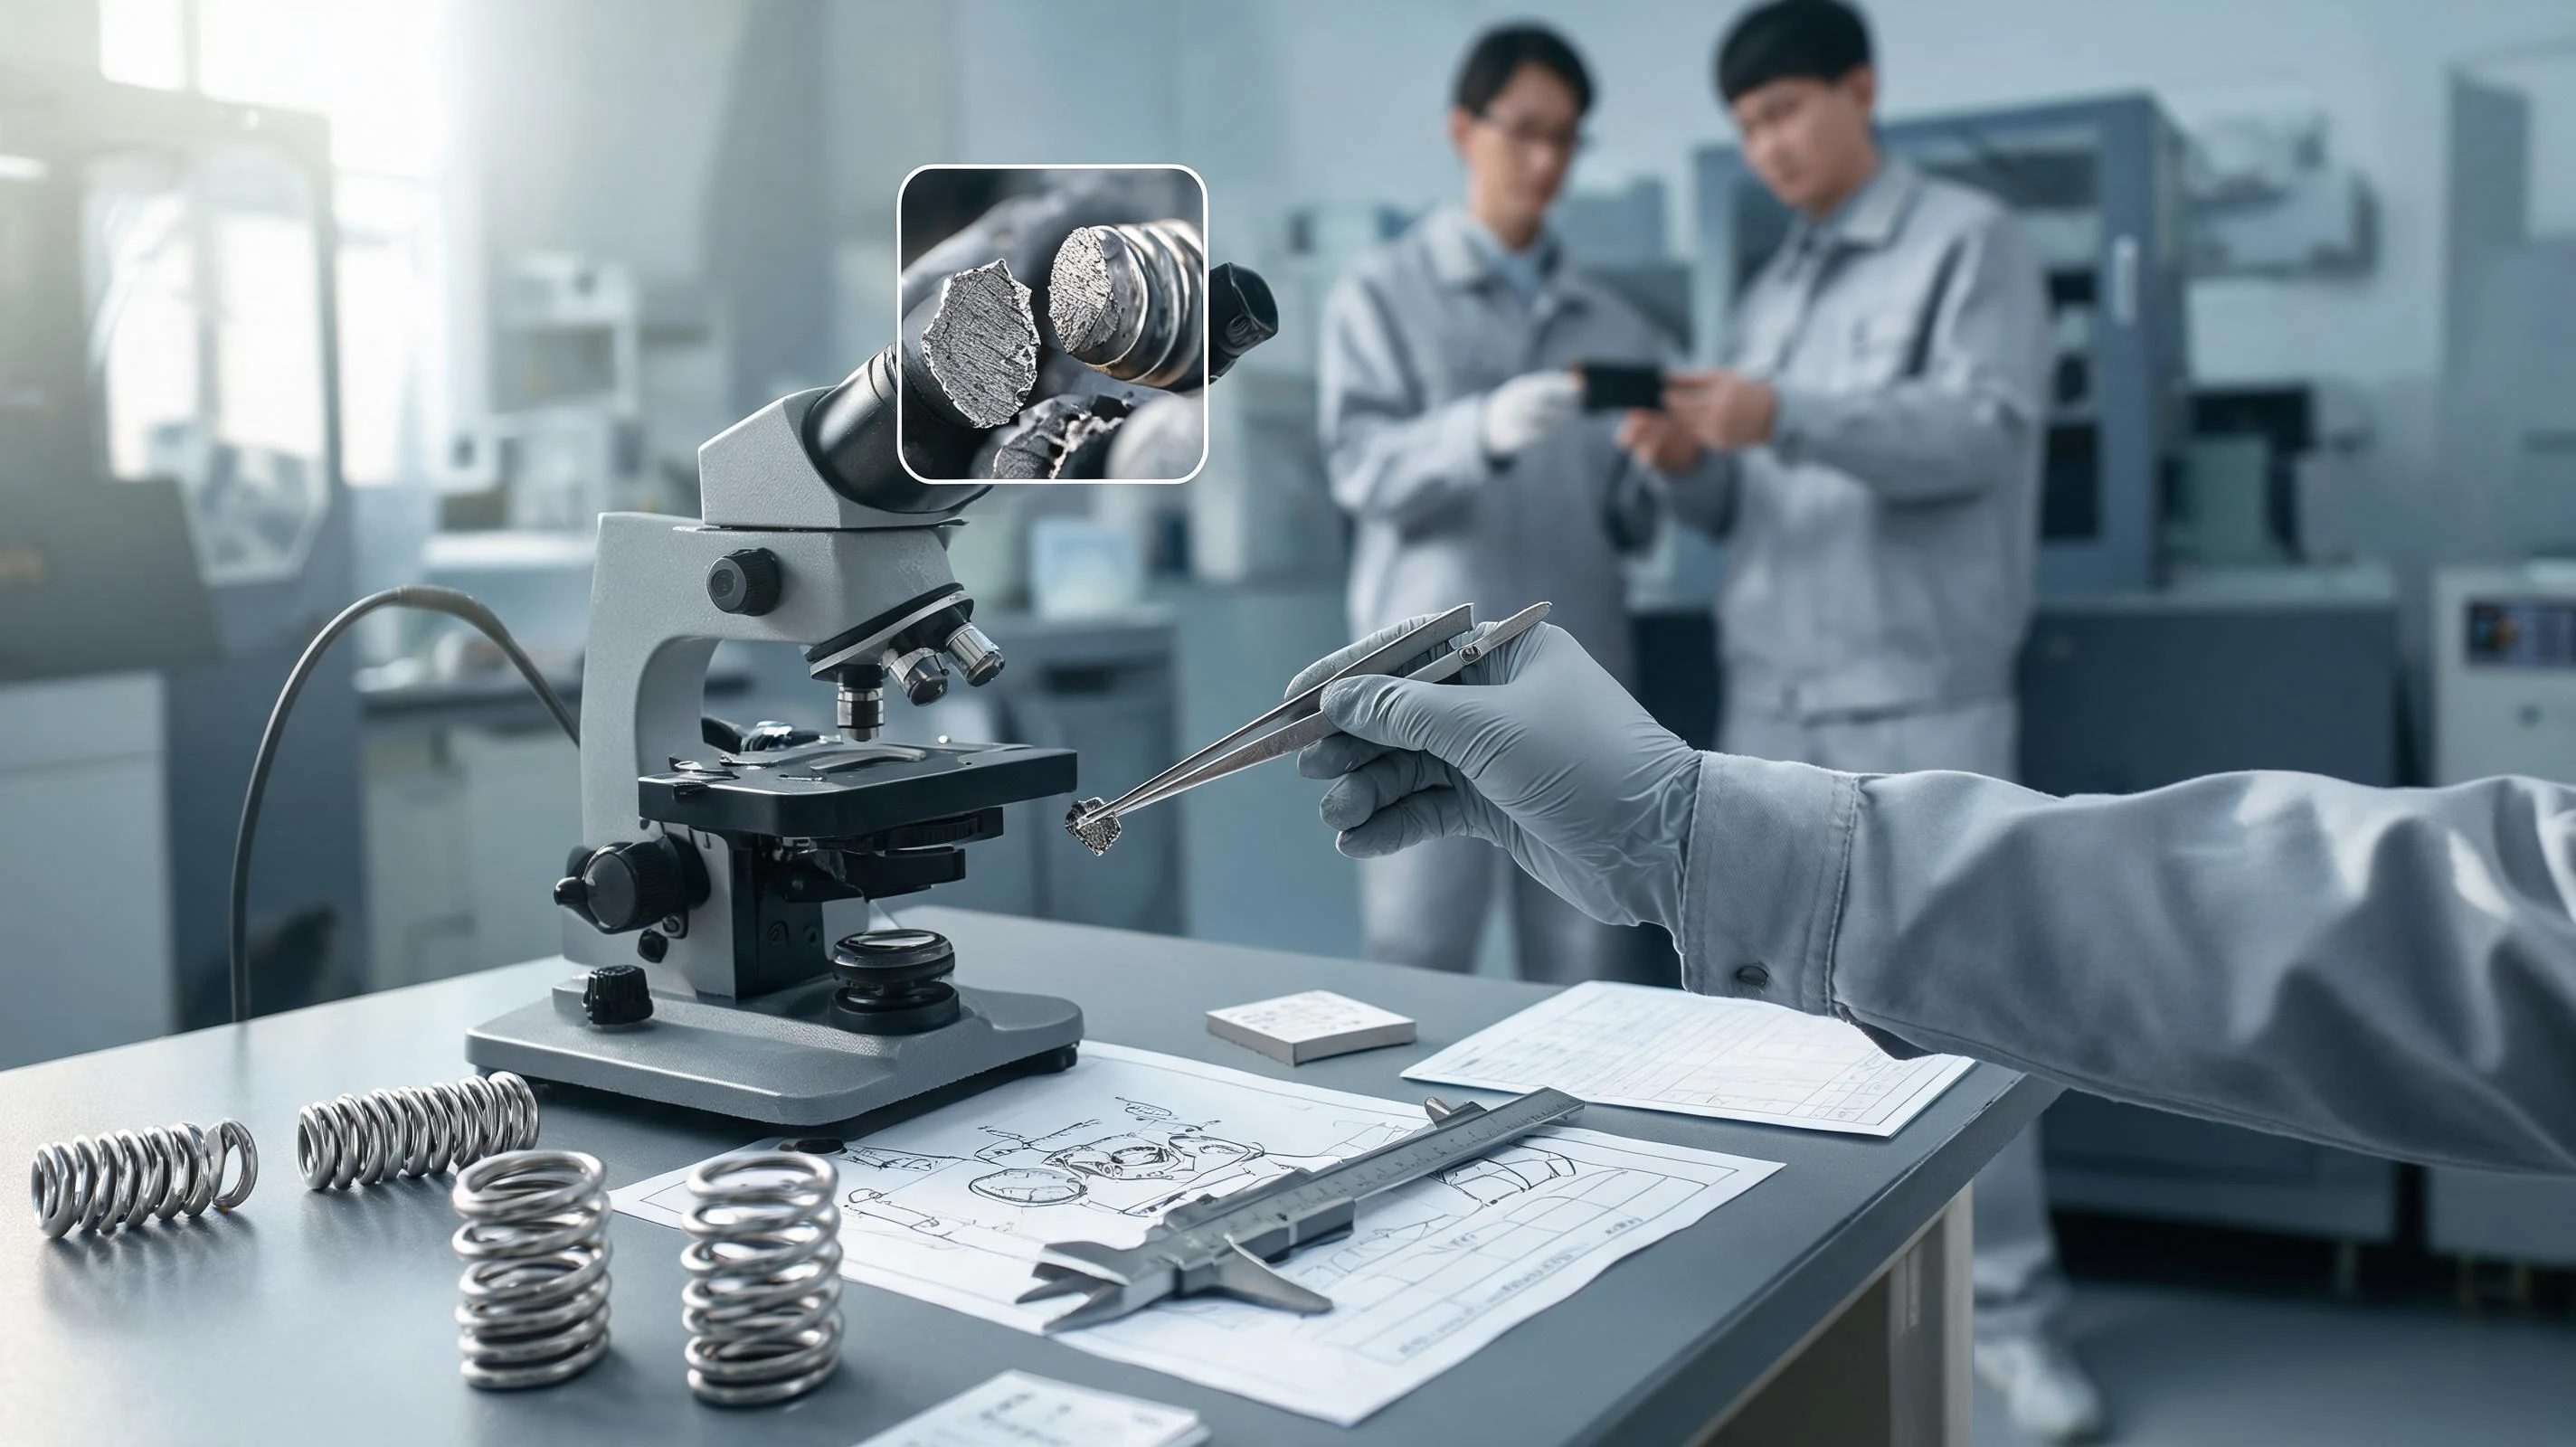
比烧伤更隐蔽的是微裂纹。端面磨削后若存在细小裂纹,往往在整机跑合一段时间后才表现为端圈断裂,追溯时材料、热处理都查不出问题,最后落在磨削参数上。
两道防线比较有效:一是磨后做去应力回火(温度低于原回火温度),把磨削引入的残余应力释放掉;二是对高疲劳要求的产品安排抽检,用磁粉或荧光渗透看端面与端圈过渡区。抽检频次按风险分档:新工艺首批、更换砂轮批次、参数调整后各做一次,稳定后按批抽。
六、端圈并紧:间隙、圈数与力值的关系
端圈并紧的意义在于让弹簧的两端成为一个稳定的支承面。判定方式通常是"端圈与相邻圈的间隙不超过某个值,且贴合弧长不少于某个比例"——两个条件都要写,只写间隙,会出现只有一点贴合也算合格的情况。
并紧不良的连带影响容易被低估:端圈没有真正参与支承,有效圈数就比设计值少或多,力值偏移由此产生;装配后受力偏向一侧,导向件的偏磨与异响跟着出现。若贵司正在查这类装配侧的问题,可以先看弹簧引起的整机噪音怎么查里按原因分类的排查顺序。
七、怎么测:垂直度与总长
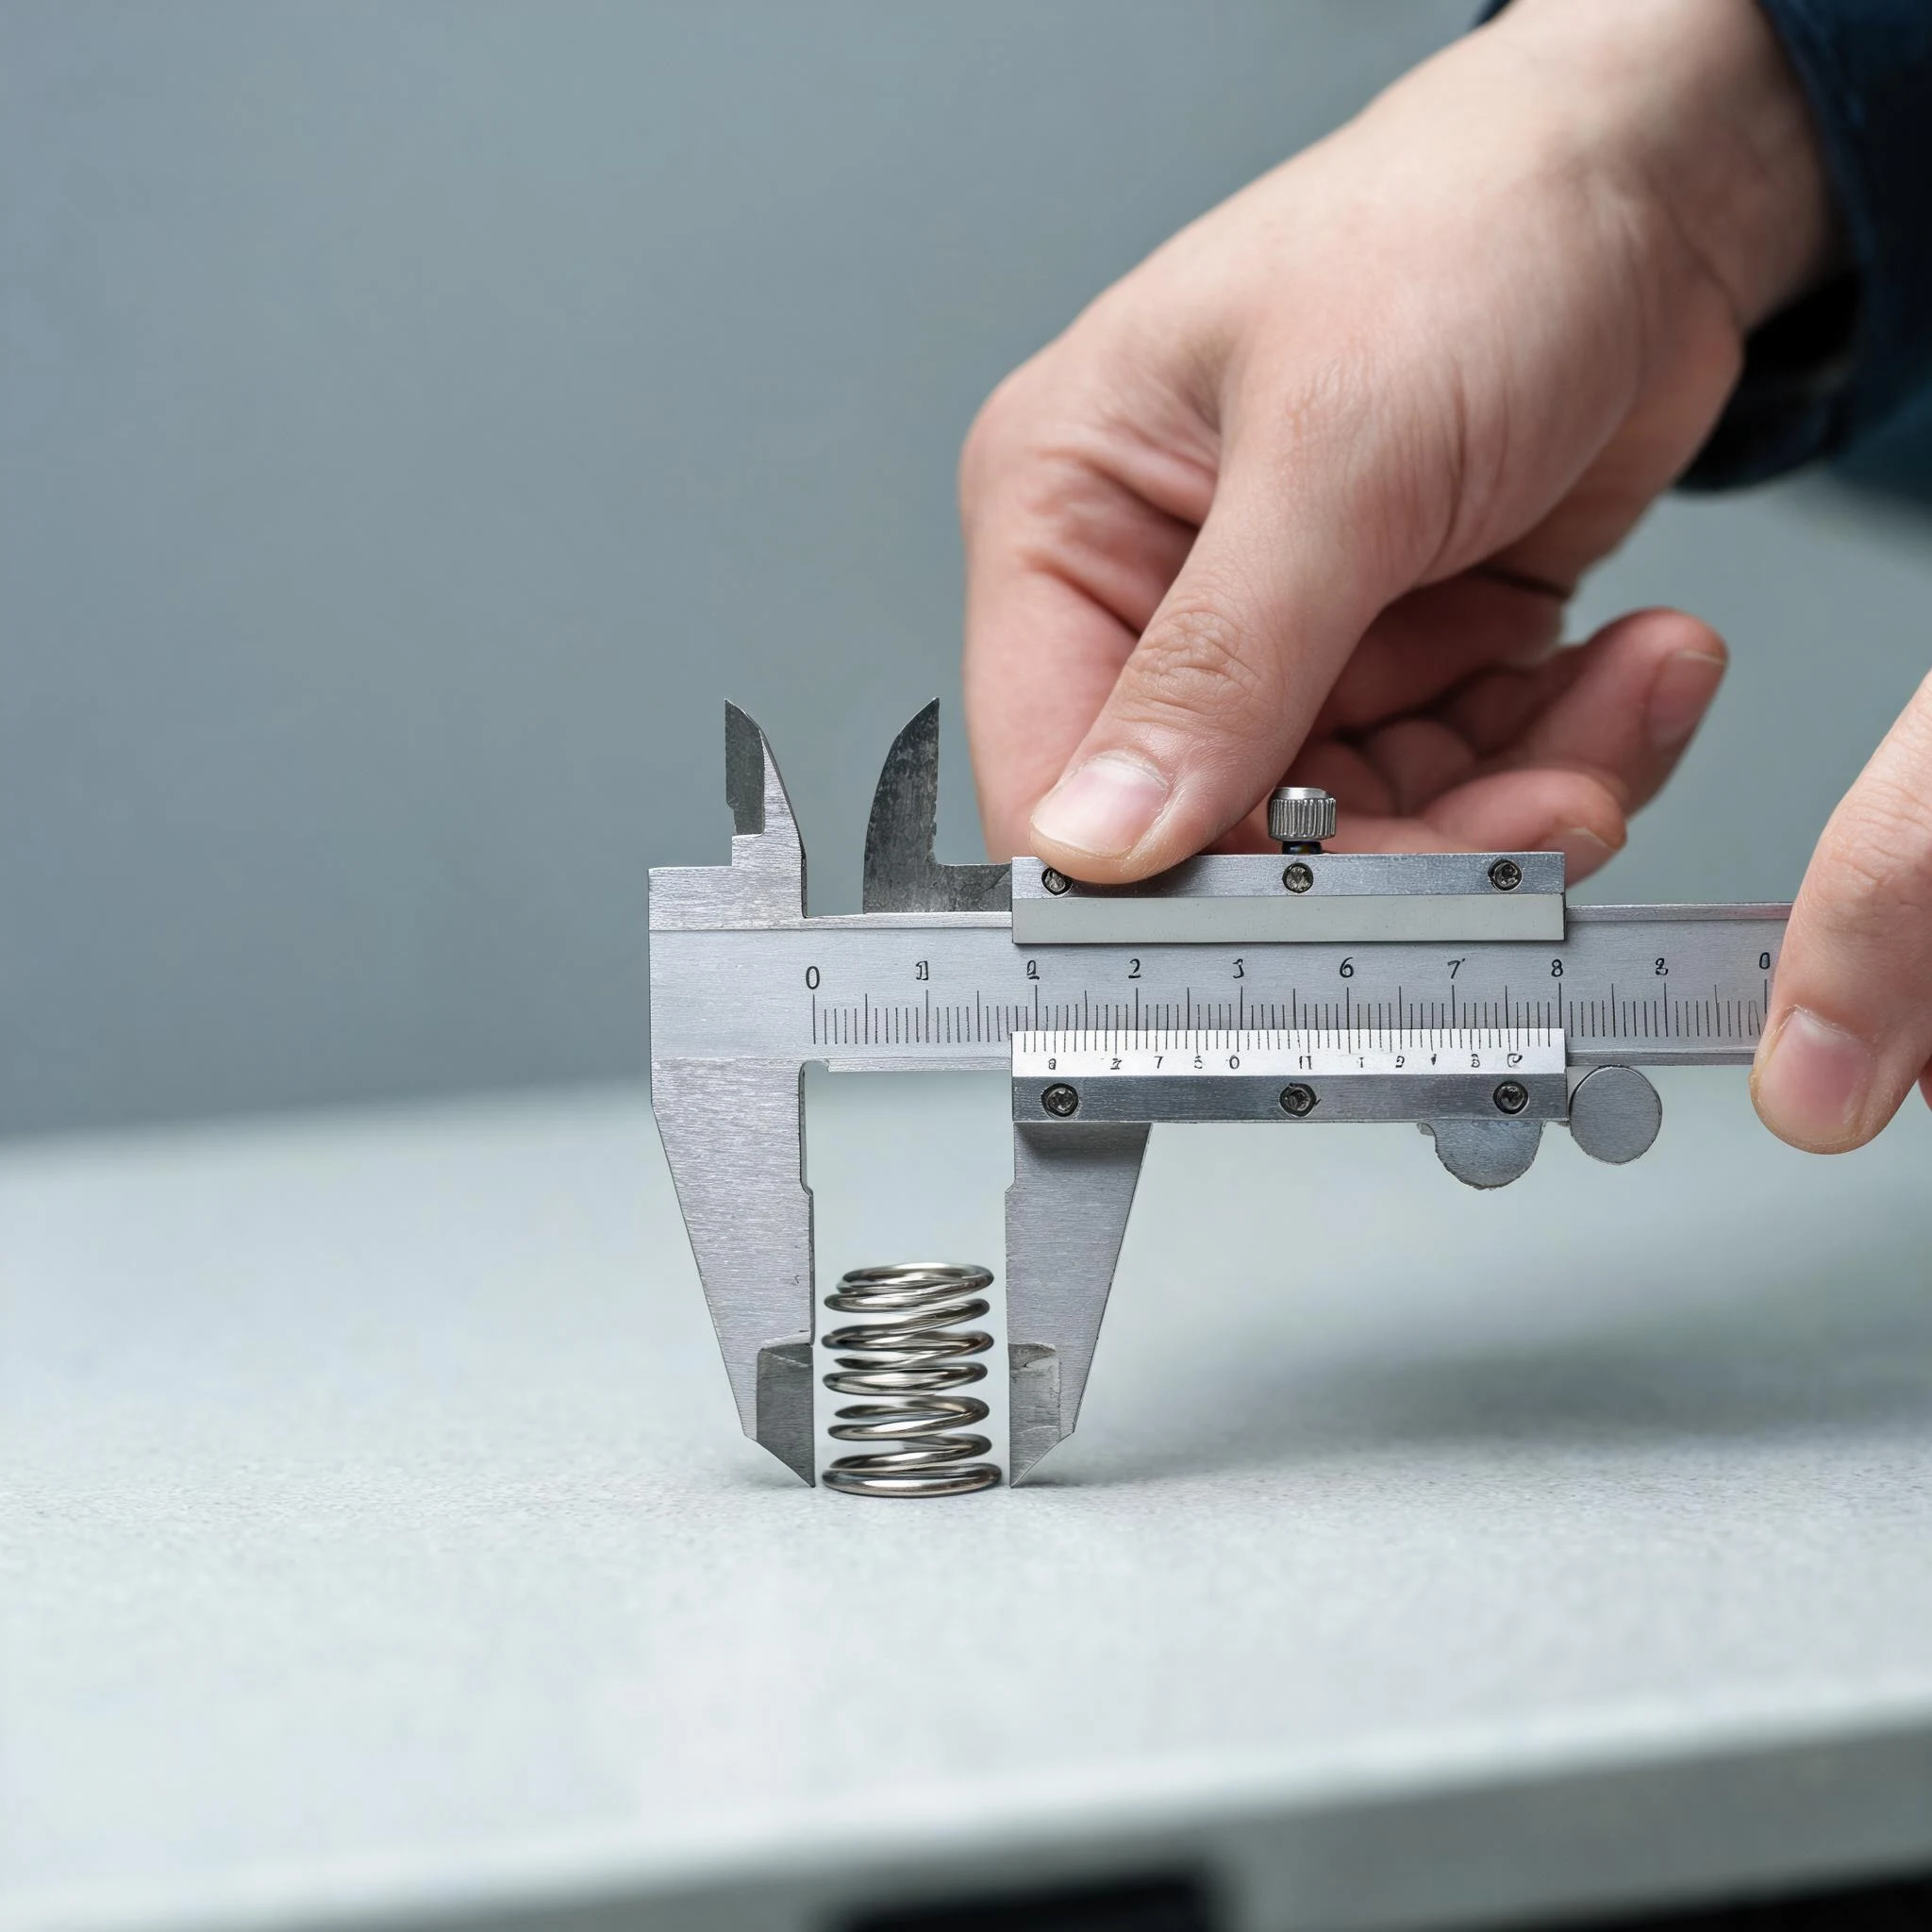
垂直度最常见的测法是把弹簧立在平台上,用直角尺或百分表贴近外圆,转动一周读最大偏差。这个测法有两个前提必须统一:一是在自由状态还是在一定预压状态下测,二是以哪一端为基准面。两处不统一,两家测出来的数值可以差一倍。
总长的测量同样受测量力影响。用卡尺轻夹与用高度规加砝码压平,读数不同;端面有轻微凸起时更明显。比较务实的做法是在图纸或检验规范里指定量具、测量力与放置状态,并保留封样件。测量口径统一的完整方法,见同一条弹簧两个读数。
八、常见的四种偏差与处置
- 斜端面。多来自工装夹持不正或砂轮主轴与工装不垂直,表现为垂直度超差且方向一致,先查设备与工装,不要先调参数;
- 塌角与磨偏。进给过大或弹簧在工装里跳动造成,端圈局部被磨穿,磨削后圈径与并紧都被破坏,属于不可返修,只能报废;
- 毛刺与飞边。磨削后未去毛刺,装配时刮伤导向孔或划伤操作者,也会在清洁度要求下被判不合格。去毛刺方式要写清(滚光、手工、刷磨),不能默认"看着没有就行";
- 烧伤变色。前文第四节的参数问题,判定要有变色程度的对照样,仅凭"颜色深浅"讨论很难收口。清洁度相关的判定口径可参考弹簧颗粒污染物怎么控。
九、写进图纸与采购协议的四句话
端部要求写得清,后面省下的争议比工序成本高得多。建议至少写明四点:一是垂直度、平行度、平面度分别允许多少,以及各自的测量方法;二是端圈并紧的间隙上限与最小贴合弧长;三是磨后是否要求去应力回火、以及是否允许端面变色;四是首件与批产抽检的项目、频次与判定依据。同样重要的是把这几项纳入首件确认——首件只测总长,后面再发现端面问题,返工成本已经被放大。
如果贵司的产品对装配同轴度或异响比较敏感,或者现场正在查端圈附近的早期断裂,可以把图纸与现用的端部要求发过来,我们一起看该怎么写才算可判定。
端面垂直度、并紧间隙与力值总是对不上?把图纸与样件情况说明,我们帮您把端部要求理清。
联系我们