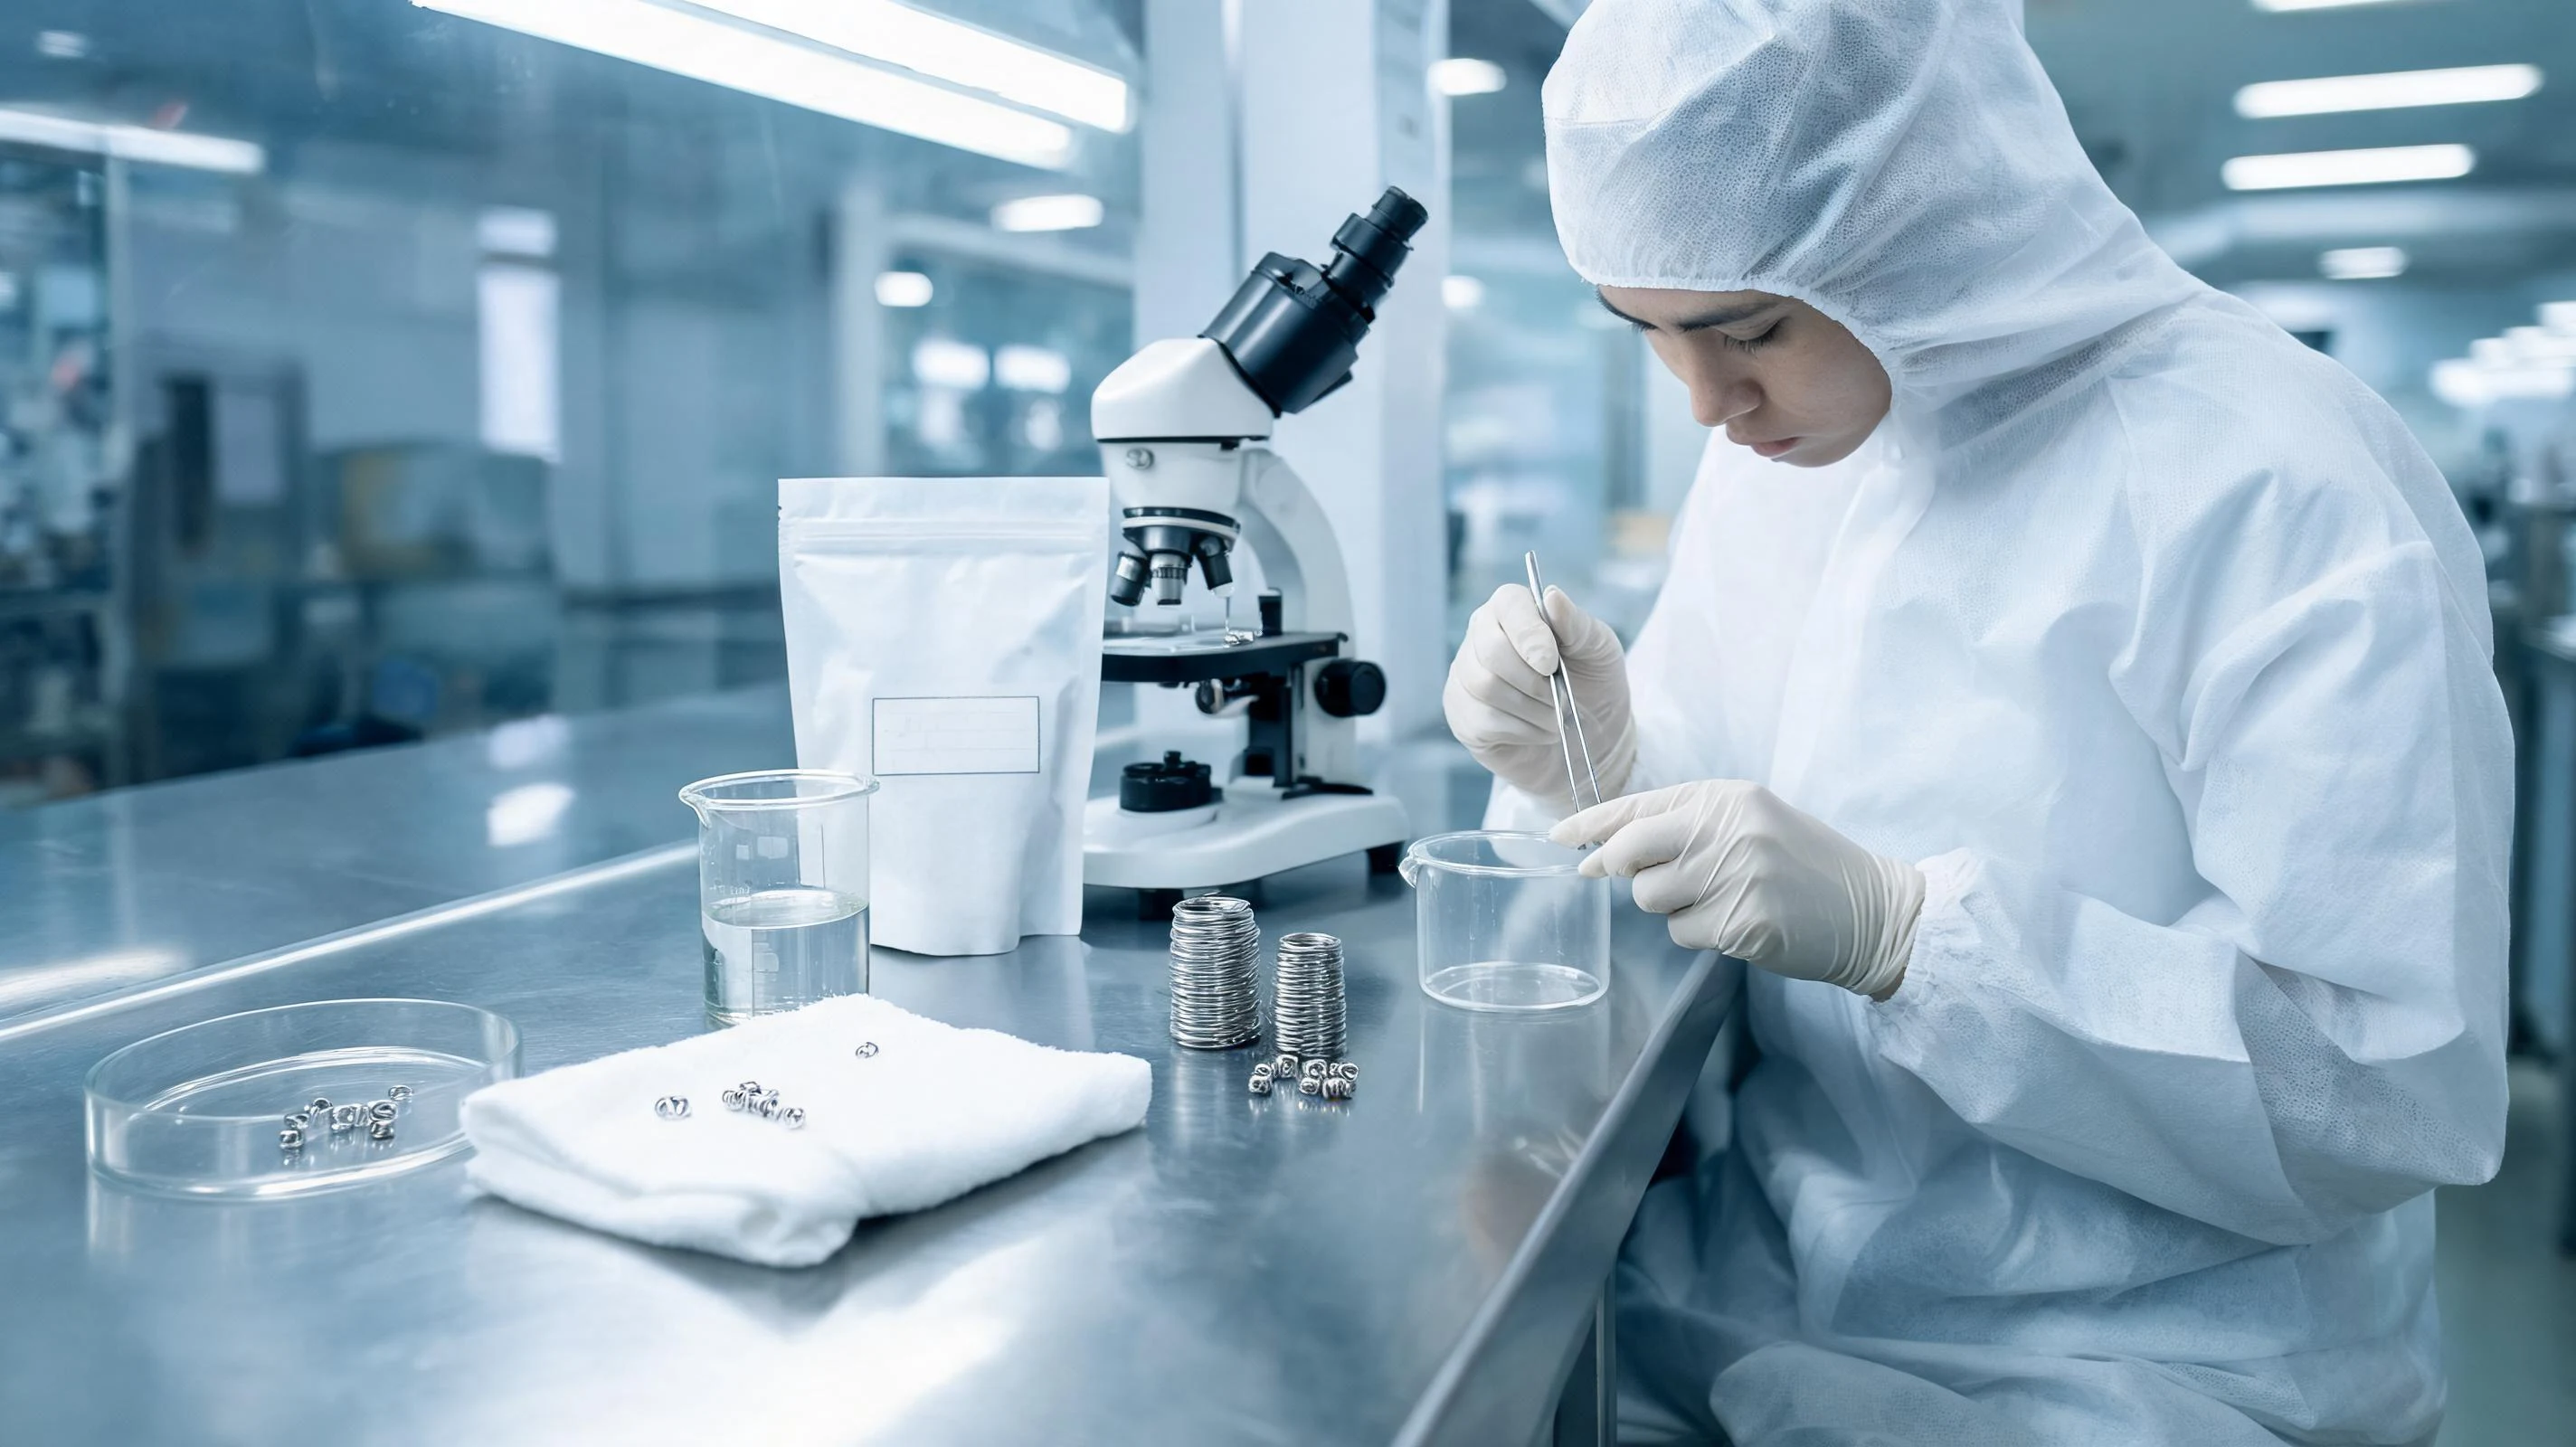
弹簧在整机里通常只是一个小件,但它处在装配的起点上:一颗弹簧带进去的金属屑,可能落进齿轮箱、继电器腔体或传感器间隙里,几个月之后才以偶发故障的形式出现。这类问题查起来格外费劲,因为故障点与污染源往往隔着一整条装配线。本文只讲一件事:清洁度作为一项技术条件,从约定到执行要经过哪几个环节。
一、这项要求为什么会出现在弹簧图纸上
推动力来自下游几个方向。汽车电子与新能源部件对内部异物极其敏感,微小金属颗粒在振动环境下可能造成短路或接触不良;医疗与实验室设备对微粒有明确限制,因为颗粒会干扰流体通道与光学通路;精密传动与微型电机则担心颗粒进入配合间隙,造成卡滞与早期磨损。
另一个背景是装配方式的改变。自动装配线对来料的一致性要求本来就高,一旦出现异物,轻则停机清理,重则整批返工。于是客户把压力前移到零部件层面,在图纸或采购协议里写明清洁度指标——这是把整机风险往前分摊的一种做法,本身合理,但需要供需双方把口径对齐。
二、先约定口径:测什么、怎么测、按什么判
清洁度是最容易产生分歧的一类要求,因为它至少涉及四个变量:测什么(颗粒的质量、数量还是最大粒径)、怎么萃取(用什么介质洗、洗多久、是否超声、是否晃动)、怎么计数(过滤后称重还是显微计数、粒径如何分级)、按什么单位判(每件、每千克还是每批)。四个变量任意一个不同,同一批件的检测结果就可能差出数倍。
举个常见情形:用过滤称重法得到的是颗粒总质量,用显微计数法得到的是各粒径区间的颗数,两者不能互相换算;同样一件弹簧,静态浸泡与超声萃取得到的残留量也不在一个量级。因此可行的做法只有一条——在协议里把方法写死,包括萃取介质、萃取方式与时长、过滤膜孔径、称量或计数的设备、取样件数与判定限值。写得越具体,后续扯皮越少。
还建议约定取样与留样规则:从哪个环节取样(清洗后、包装前还是开箱后)、取几件、平行样做不做、检测报告要不要附原始数据。这些细节决定了报告能不能被客户审厂时采信。
三、污染物从哪来:五个来源要分开管
清洁度做不好,往往不是清洗不彻底,而是上游一直在往里送污染物。按来源拆开看,大致五处:
- 原材料:线材表面的拉丝润滑残留、氧化皮与运输过程中的灰尘,未做入厂清洁就直接成形;
- 成形与磨削:卷制、切断、端面磨削产生的金属屑与磨料粉末,尤其容易藏进端圈贴合面与相邻圈的缝隙;
- 热处理与表面处理:淬火油、清洗剂残留、镀层槽液带出物,以及去氢或烘干过程中的二次沉积;
- 包装与周转:周转箱、料盒、振动盘的积尘与旧油泥,是很容易被忽略的稳定污染源;
- 环境与人员:开放式车间的落尘、手套与工装的接触转移。
这五处要分开定措施,否则会出现「洗得越认真、结果越不稳定」的怪现象——因为清洗之后又被污染的环节没有管住。周转容器按固定周期清洗并记录,通常比把清洗时间延长一倍更有效。
四、清洗工艺的选择与三个盲区
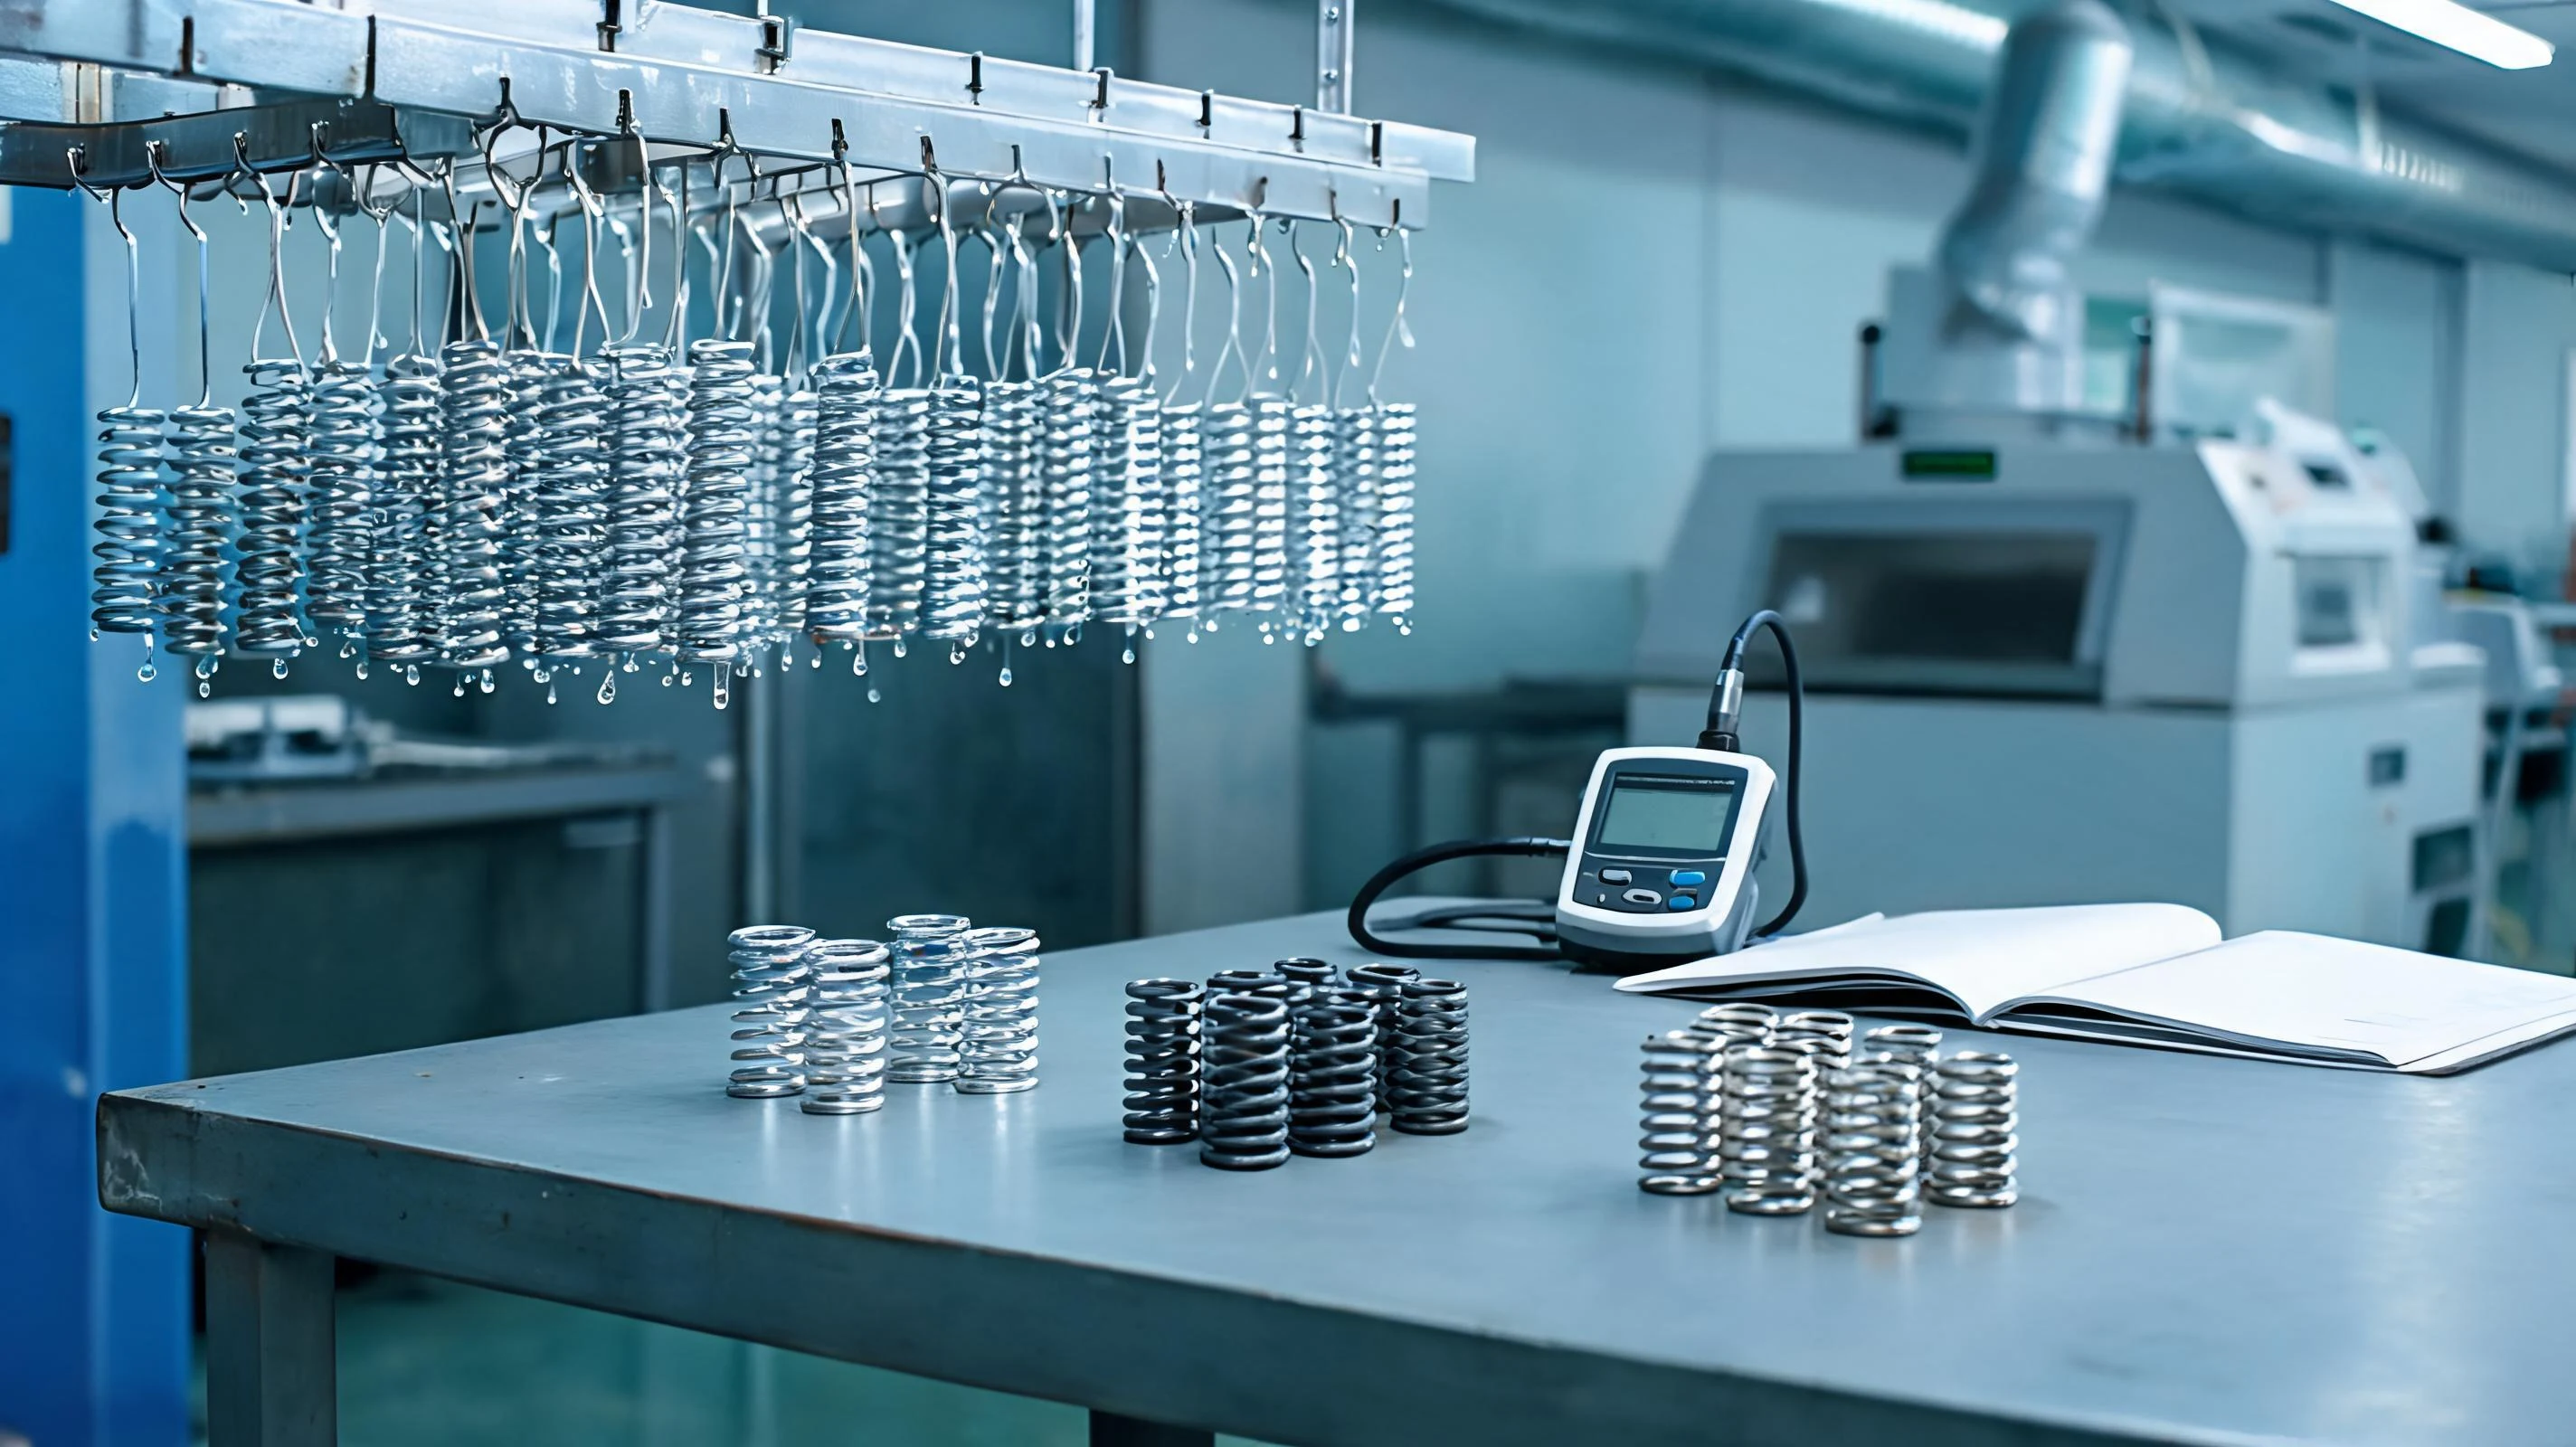
弹簧常见的清洗方式是水性清洗配合超声或喷淋,部分场合用溶剂清洗。选择时主要看三件事:污染物是有机油类还是无机颗粒、弹簧的材质与镀层是否耐该介质、以及后续干燥能否跟上。水性清洗去无机颗粒效果好,但残留水分会带来锈蚀风险,必须配套干燥;溶剂清洗挥发快,对油脂类污染物更有效,但涉及安全与排放管理。
无论选哪种,有三个盲区要专门处理:一是端圈贴合面,两圈紧贴处液体进得去、带不走,需要靠超声空化或专门的撑开动作;二是密圈与并圈区,圈与圈之间几乎没有间隙,颗粒容易卡在里面;三是带钩环的拉伸弹簧与异形件,钩内侧与弯折处的死角。这些位置的清洁效果,最好用带荧光的示踪剂或直接做颗粒萃取来确认,而不是靠肉眼看。
干燥环节同样属于清洁度的一部分。吹干用的压缩空气若未除油除水,等于把污染物重新吹回族表面;烘箱内的循环风若经过积尘滤网,也会造成二次沉积。这一处常被当作辅助工序,实际影响不小。
五、防锈与清洁度:两个要求会打架
碳素弹簧钢与部分合金弹簧钢需要防锈,而常用的防锈油、防锈脂本身就是有机残留,与「低残留」的清洁度要求直接冲突。处理这一对矛盾,通常有三条路:一是改用挥发性防锈剂或气相防锈包装,减少可萃取残留;二是把防锈方式写进协议、并约定清洁度检测在防锈之前取样;三是不锈钢或已做镀层的件直接免除油类防锈,改用干燥与密封包装。
选哪条要看客户的实际工序。如果客户收到后还要做自己的清洗,残留限值可以适当放宽;如果客户是免清洗直接上线(这在自动装配中越来越常见),那就必须按最终状态来控制。表面处理方式本身与残留相关,具体可参考镀层体系与盐雾口径一文,镀层体系的选取会直接影响可用的清洗介质与防锈方案。
六、包装与周转:最后的污染窗口
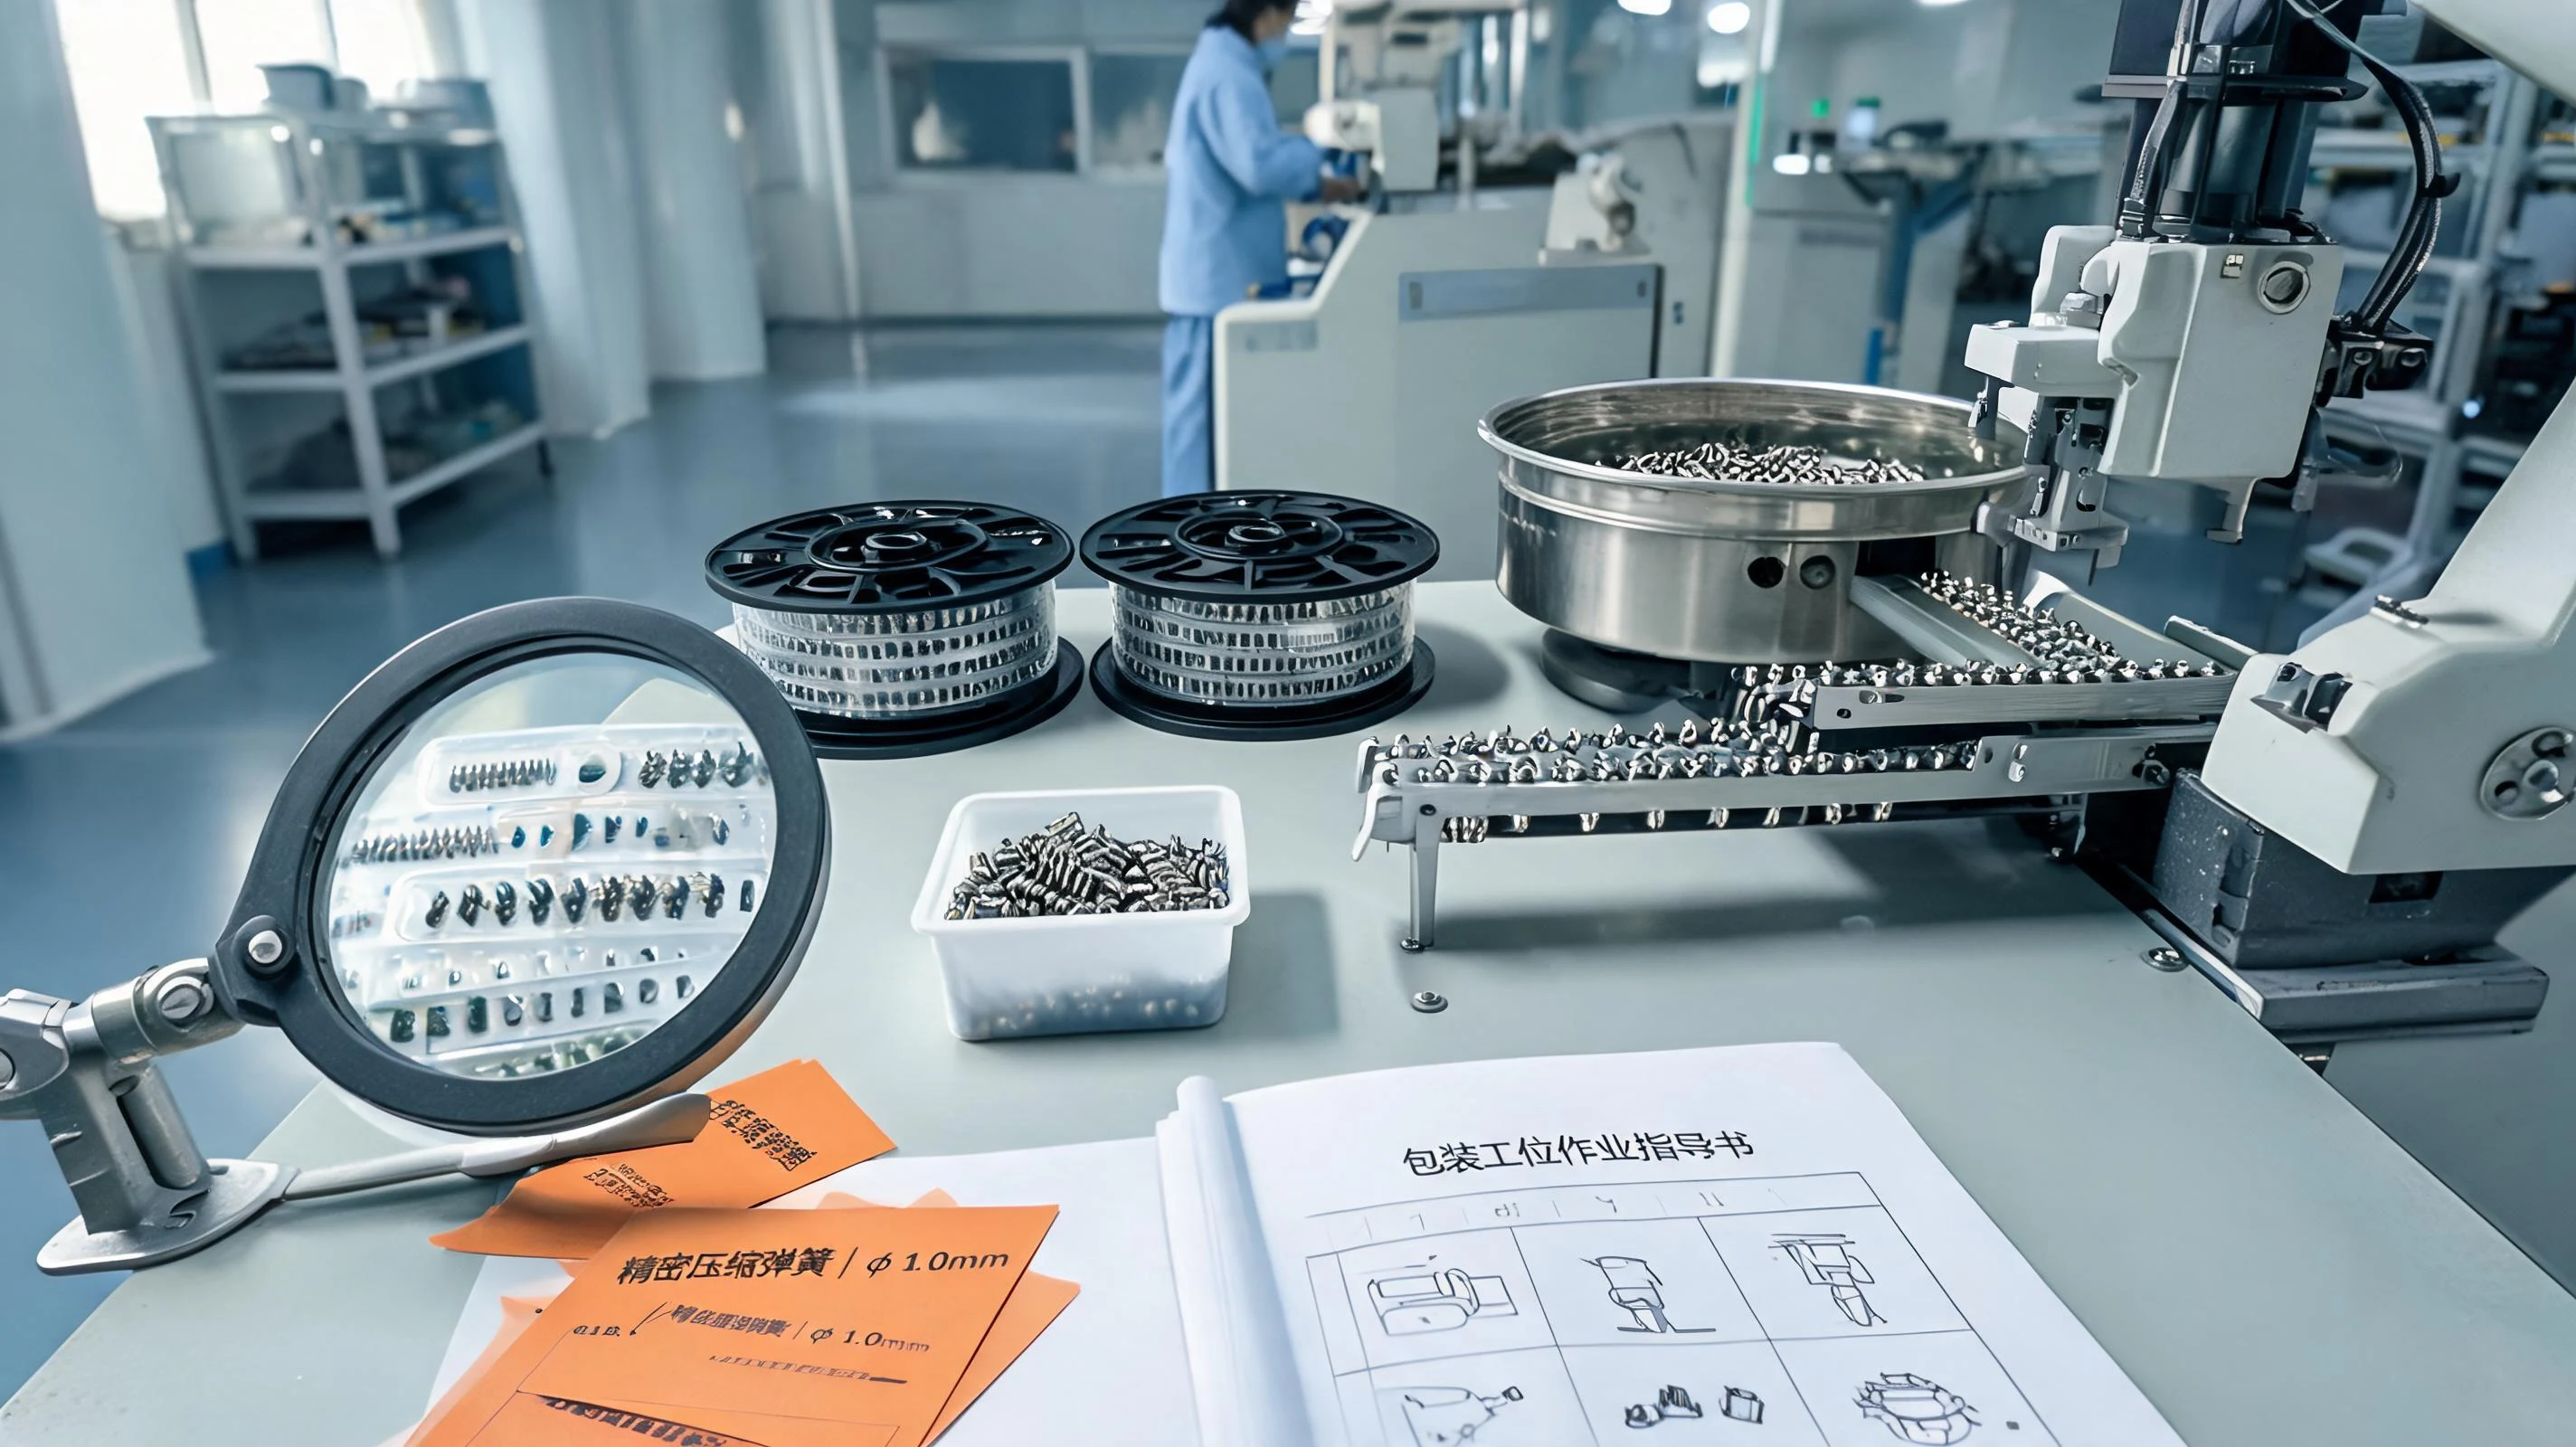
清洗合格只是中间状态,从烘干到客户开箱之间仍有若干次污染机会。可行的做法是把这一段也当成工序来管:洁净包装袋或铝箔袋密封、内衬无尘纸或防锈纸、外箱与内袋之间不留可扬尘的空腔;散装件若用振动盘供料,供料器本身要纳入清洗周期管理。关于散装与编带两种供料形式对清洁与防护的差别,可参考编带与散装的取舍。
开封后的管理同样要约定。洁净包装一旦开封,剩余件的洁净状态即开始下降,因此建议按「一次用完」的包装量设计,或明确开封后的使用期限与存放条件。这条写进协议,比事后争论「是运输污染还是贵司车间污染」有用得多。
七、验证方式:别只看一份一次性报告
清洁度是过程指标,单批合格报告的说服力有限。更可靠的方式是看趋势:按批次抽取固定件数,用同一方法检测,把结果记成一张随批次的曲线;曲线平稳说明过程受控,出现跳点则能反查当批的清洗、干燥与包装环节。检测方法本身要在协议里固定,方法一变,趋势就断了,这与测量口径统一是同一个道理。
另外建议把清洁度与批次记录绑定起来:哪一批、哪台清洗设备、哪个班次、检测结果如何,能一次调出。客户审厂时,往往不只看结果数值,更看这份记录能不能连续对上——这一点与批次追溯的思路一致。
八、图纸与协议该补的几项
如果您正在给供方加清洁度要求,建议至少补齐以下内容:检测标准与方法(含萃取与计数方式)、取样环节与件数、判定限值与复检规则、防锈方式(以及它与清洁度的先后关系)、包装材料与密封形式、清洗与周转容器的维护周期,以及变更报备条款——清洗介质、防锈剂或包装材料换代,都应事先告知。
还有一句提醒:清洁度要求最好与产品的实际敏感度匹配。对普通结构件设定过严的颗粒限值,会把成本推到不必要的水平,也会让双方在检测环节反复消耗。先明确「哪一类颗粒、多大、多少个会造成实际风险」,再定数值,往往比直接套用某个等级更合理。
华尔赛弹簧在线径 0.03mm–25mm 范围内提供打样与批量生产,可按客户指定的清洁度标准组织清洗、干燥与包装,并按批次提供检测记录;清洗介质、防锈方式与包装材料的变更按协议报备。如果贵司正准备在图纸上加一行清洁度要求,可以把使用场景与关注的风险点发过来,我们先一起把口径和取样方式确定下来。
清洁度要求还只是一句话?把使用场景发来,我们先帮您把口径与限值定清楚。
联系我们