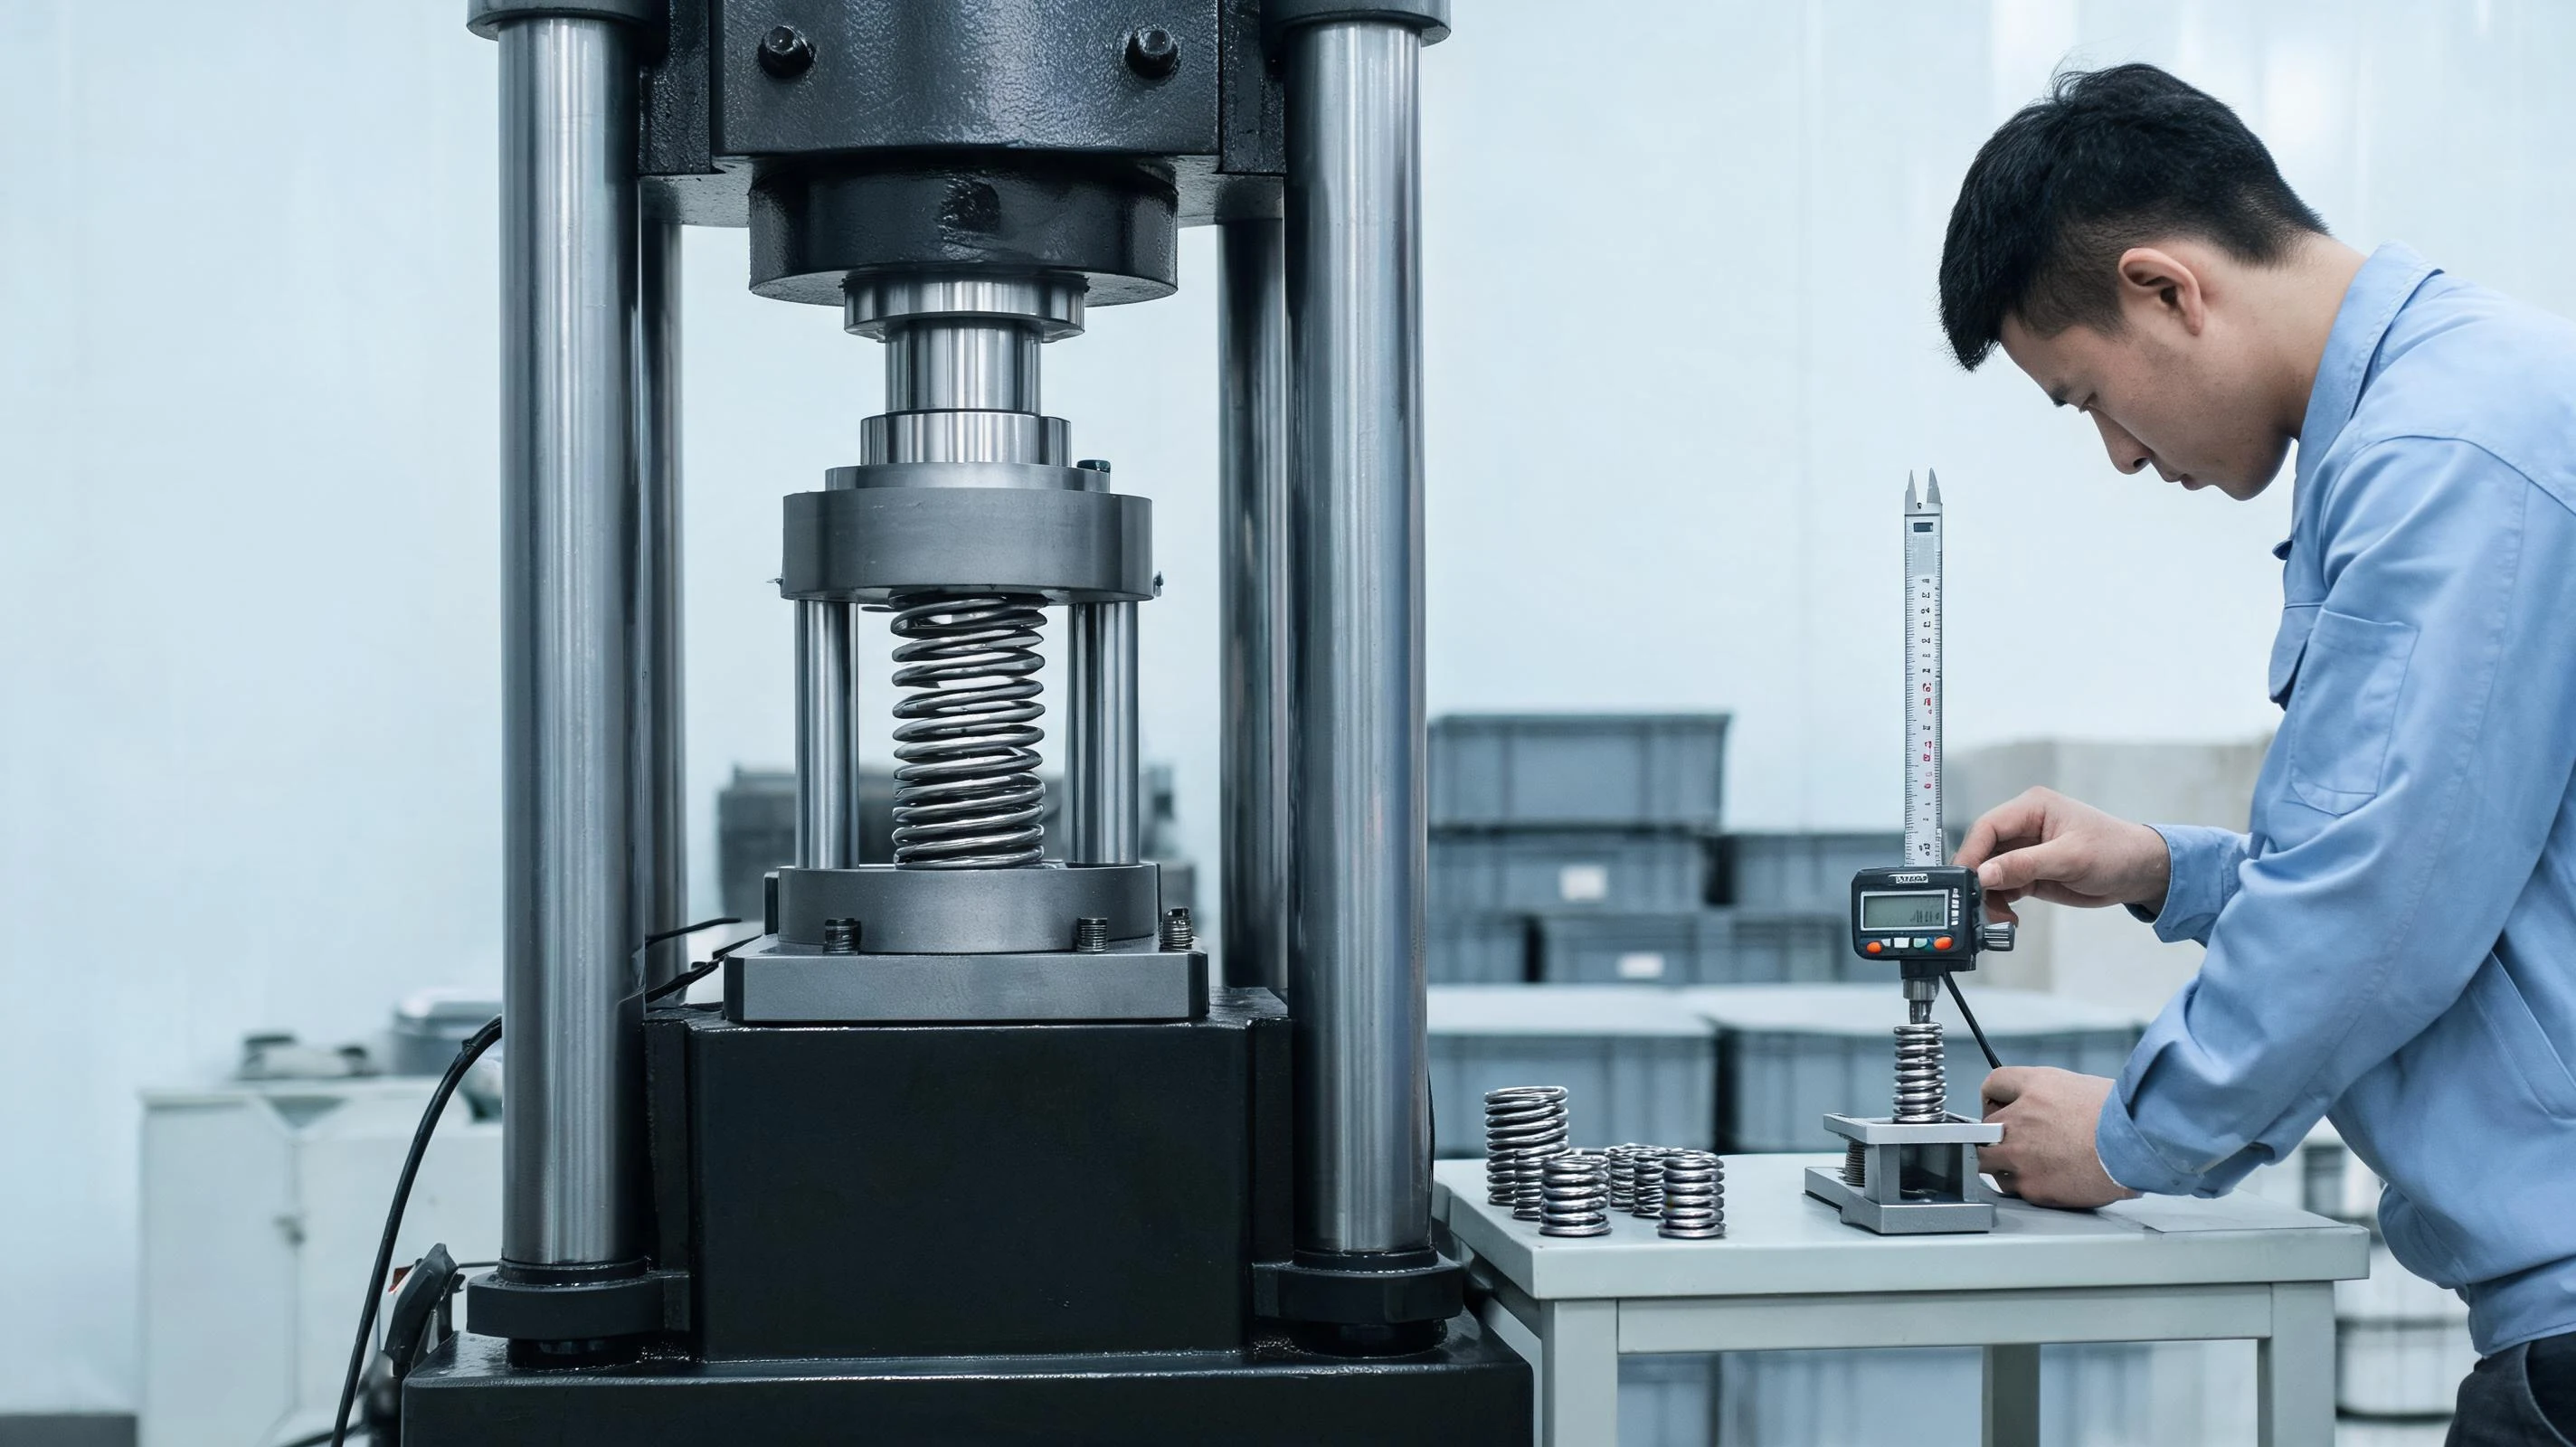
立定处理(presetting,现场常叫压并、预压、强压)是用一次或多次超行程压并,把弹簧在厂内就压到"今后会稳定到的那一档",让自由长度和力值尽早落定。它看起来只是压机上一个动作,实际决定的是三件事:客户装配时的一致性、库存放置后的尺寸漂移、以及索赔时有没有数据可查。本文只讲这一道工序:压并高度怎么定、压几次、压完测什么、怎么写成可验收的条件。
一、为什么"压一下"挡不住后面的漂移
冷卷成型的弹簧内部本来就带着应力:卷制带来的弯曲应力、校直与去端部毛刺时的局部变形、端圈并紧时的附加约束。这些应力在交付之后会缓慢释放,表现为自由长度变短、力值下降、甚至垂直度变差。过程的稳定程度与材料、线径、卷比、端部处理方式都有关,靠"感觉压过就行"无法把这段变化控制在一个窗口里。
客户端的抱怨通常长这样:刚来货测着合格,放了两周再装就偏松;或者第一批装得顺,第三批开始出现高矮差。前者是厂内没有把初期漂移消化掉,后者是每批的立定参数不同、压并程度不一样。这两种问题都不会在出厂检验的抽样合格率上暴露出来,只会在整机端暴露。
二、立定与去应力回火不是一回事
这两道工序常被混为一谈,实际作用机理不同,不能互相替代:
- 去应力回火是热作用:在材料允许的温度区间内保温,降低残余应力、稳定组织与硬度,影响的是整体的松弛倾向;
- 立定处理是力学作用:用超行程压并在局部(尤其内圈表面)引入有利的残余应力分布,同时把自由长度与力值"压到位",影响的是尺寸稳定性和疲劳表现。
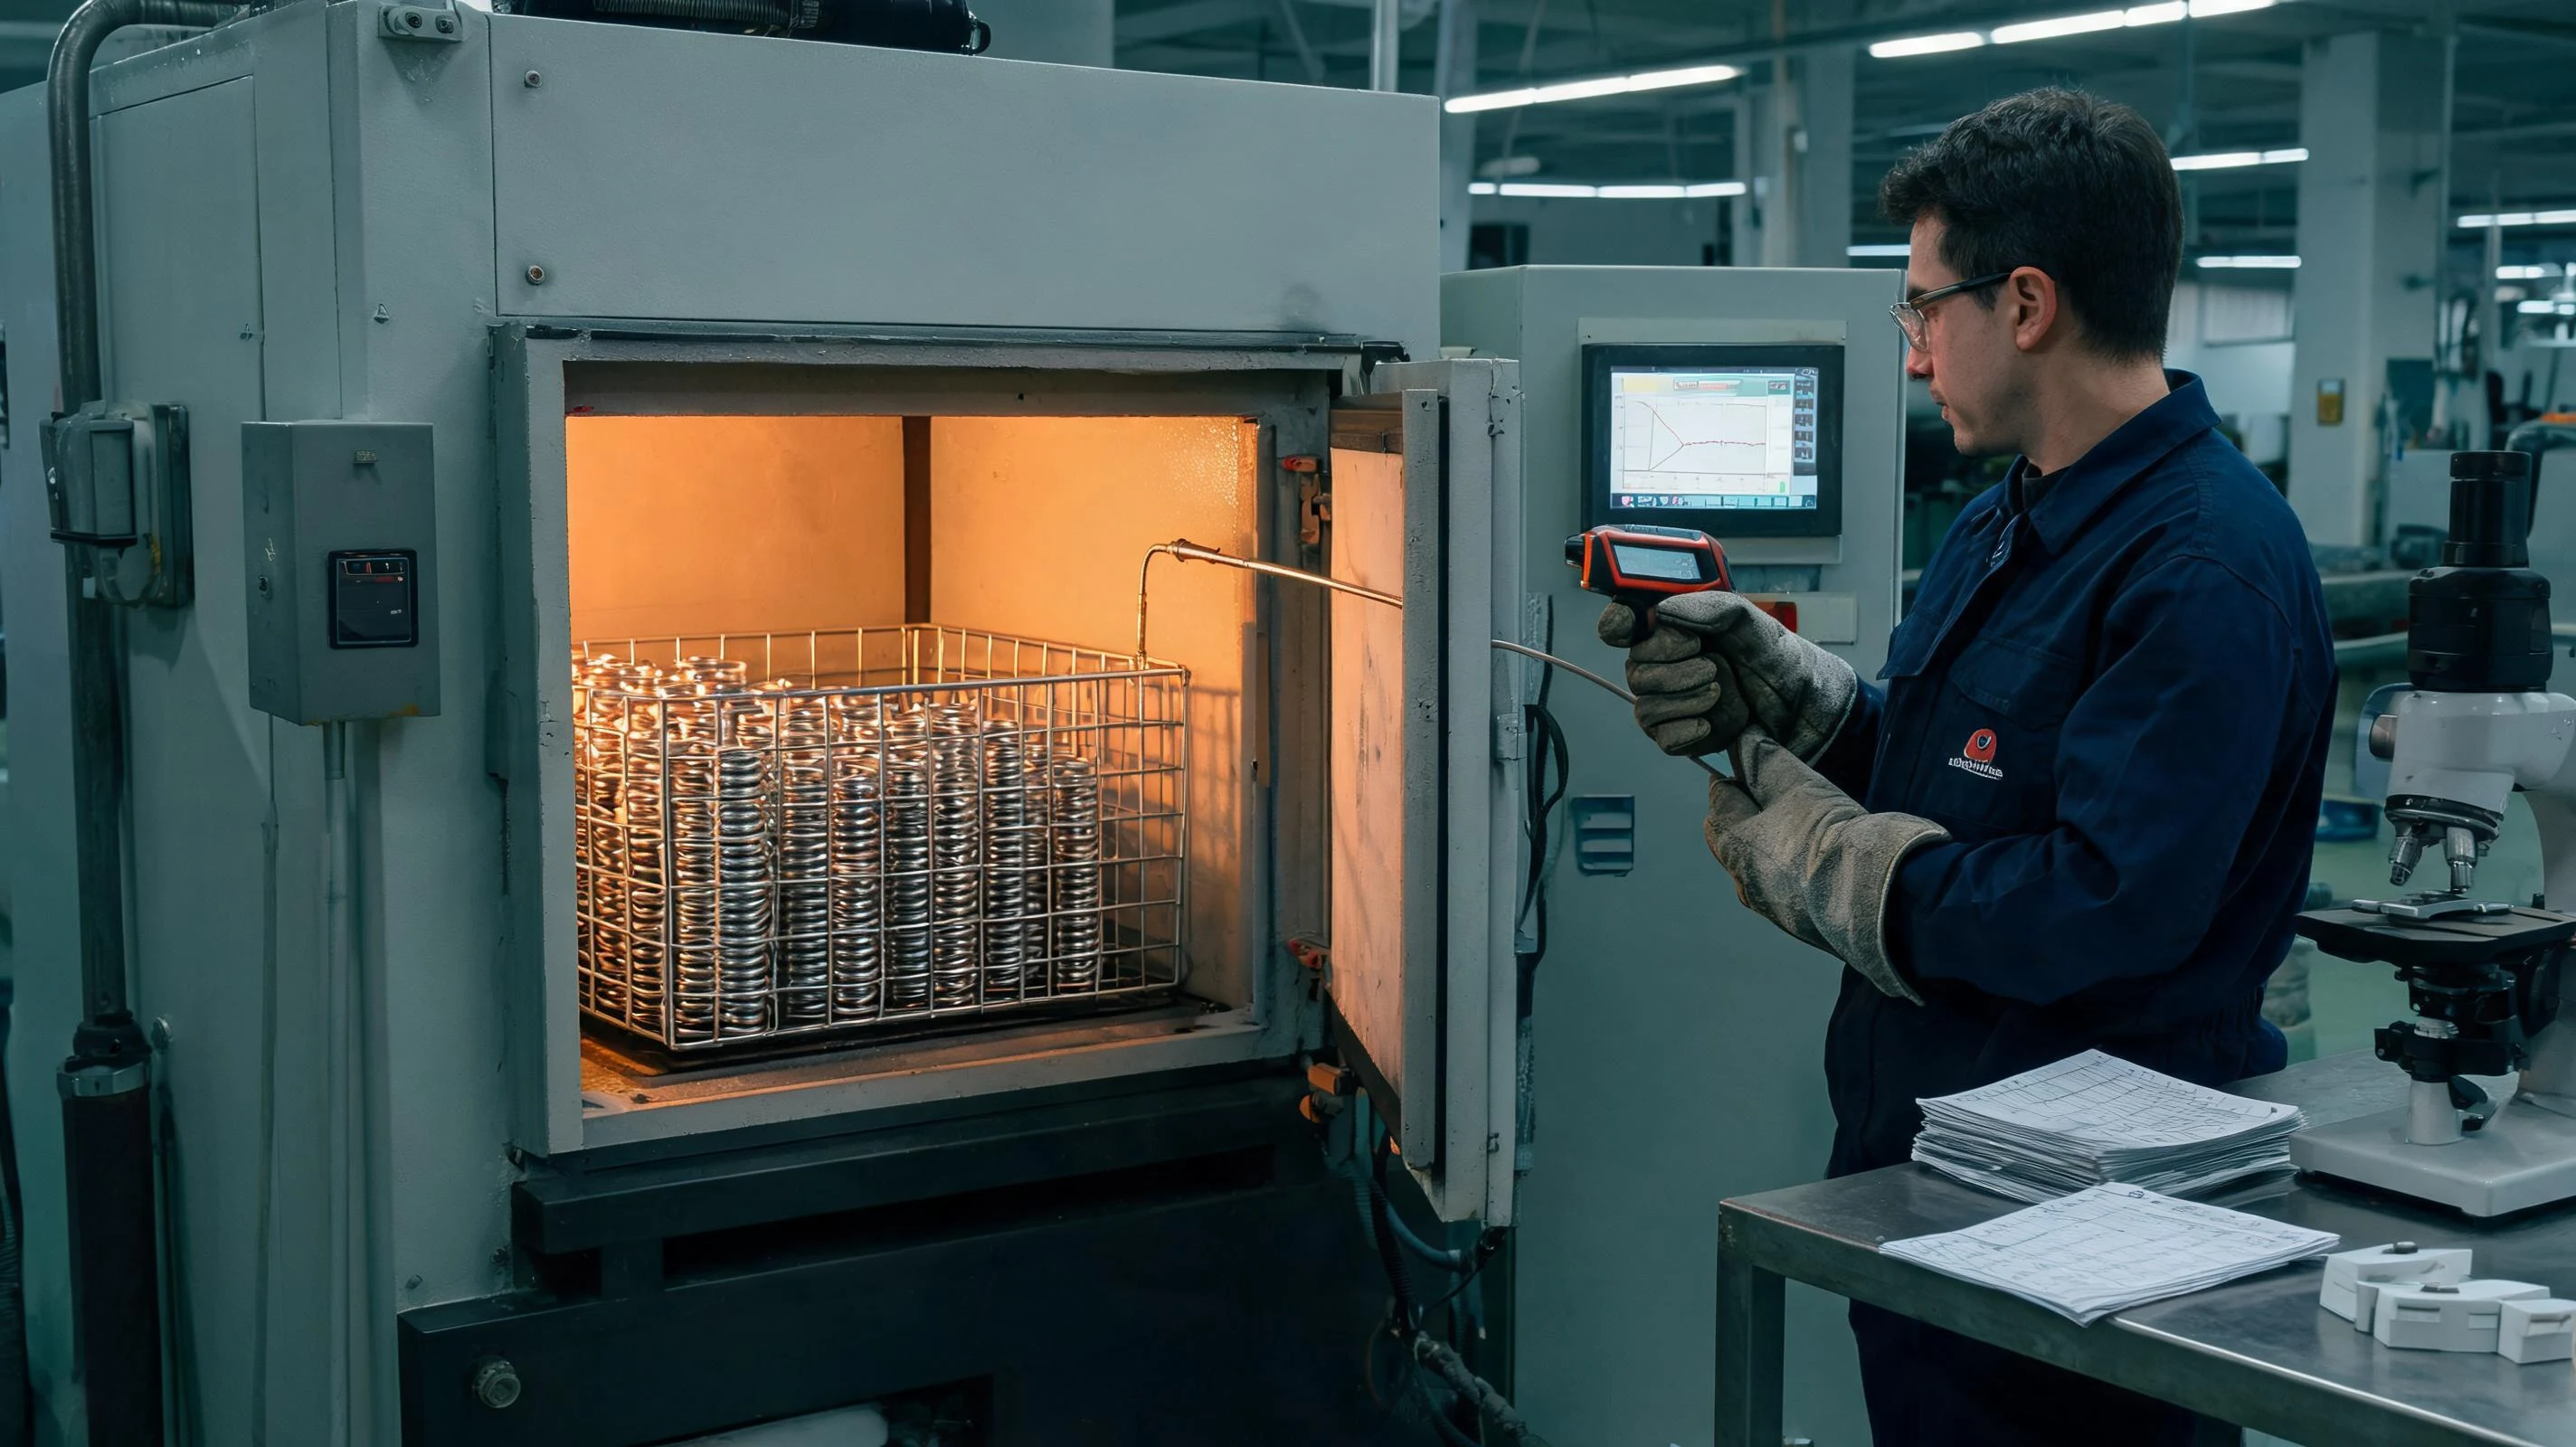
因此常见顺序是:卷制、去应力回火、端部磨削,然后再立定;对尺寸稳定性要求高的产品,也有先立定、再补一次低温去应力的做法。另有热立定,即加热状态下压并,用于压并抗力大或要求更彻底的场合,工艺参数的要求更多。顺序定下来之后要写进工艺卡并固定,不能因为赶货临时调换——先立定后磨削与先磨削后立定,端面垂直度和自由长度会给出不同的结果。回火这一道怎么定温度与时间,另见回火这一炉怎么装:弹簧去应力回火的温度与时间。
三、压并高度怎么定:从并紧高度出发,不是乘个系数
压并高度不是随手取的。合理的起点是并紧高度:线圈彼此贴合、弹簧被压到最短时的那个高度,可按总圈数与线径估算。实际使用的压并高度应当与并紧高度留出余量,不要压到线圈硬顶——硬顶会让线材在接触点产生压痕,端圈更容易受伤,看起来"压到位了",实际是压伤了。
接下来看立定的目的:
- 为稳定自由长度——压并到并紧高度以下一定范围、保留余量即可,重点是循环与停留;
- 为让力值落到工作段——压并高度要覆盖到工作行程以下,使工作点附近的力值提前落定;
- 为满足安装高度——按客户给定的安装高度设定,并明确允许的自由长度与力值变化窗口。
压得越狠,稳定得越快,但力值损失与线材压伤的风险同时上升;压得不够,漂移留在客户端。这个平衡点应通过小批对照试验定,而不是照抄别家参数——线径、卷比、材料强度、端部形式一变,可用的压并高度就变了。
四、压几次、每次压多久:要把三个参数一起写
"压并一次"与"多次循环压并"的效果并不相同:反复加载卸载能让更多的应力提前释放,但也更容易在端圈接触处留下痕迹。定参数时要同时写清三件事:压并高度、循环次数、每次的保压时间,必要时再加总时长与压并速度。单次长时间保压与多次短时循环各有用武之地,关键是要写下来、并在一批内保持一致。
参数不能跨产品沿用,也不能跨设备沿用:不同机台的加压速度、机架刚度、限位方式都会有差别,同一组数字在另一台设备上得到的自由长度未必一样。换设备、换工装、换线材批之后,应当做一次小批对照,确认自由长度与力值的落点仍在窗口内,再批量投产。
五、工装与叠压:高度靠限位,不靠手感
现场最常见的失控来源是"以设备行程设定压并高度"。行程设定会随机架弹性、液压系统的压力波动、以及压盘与工装的磨损而偏移,压出来的自由长度自然一批一个样。稳妥的做法是用限位套筒或限位块把压并高度做成机械限位,压力只保证压到位,不参与决定高度。
其余几项也要一并规定:
- 压盘平行度与刚度——上下压盘不平行时,弹簧受力偏心,压完垂直度变差、自由长度也长短不一;
- 叠压数量与方式——多件串接或并排一次压并能提效,但各件受力不一定相同,串接时须保证端面贴合、并排时须保证每件都在压盘范围内;
- 放置姿态——立放压并是常规做法,卧放或斜放会带来侧向变形;
- 工装维护——限位面磨损会让压并高度悄悄变浅,需纳入日常点检。
六、压完要测什么:三项尺寸加一次复测间隔
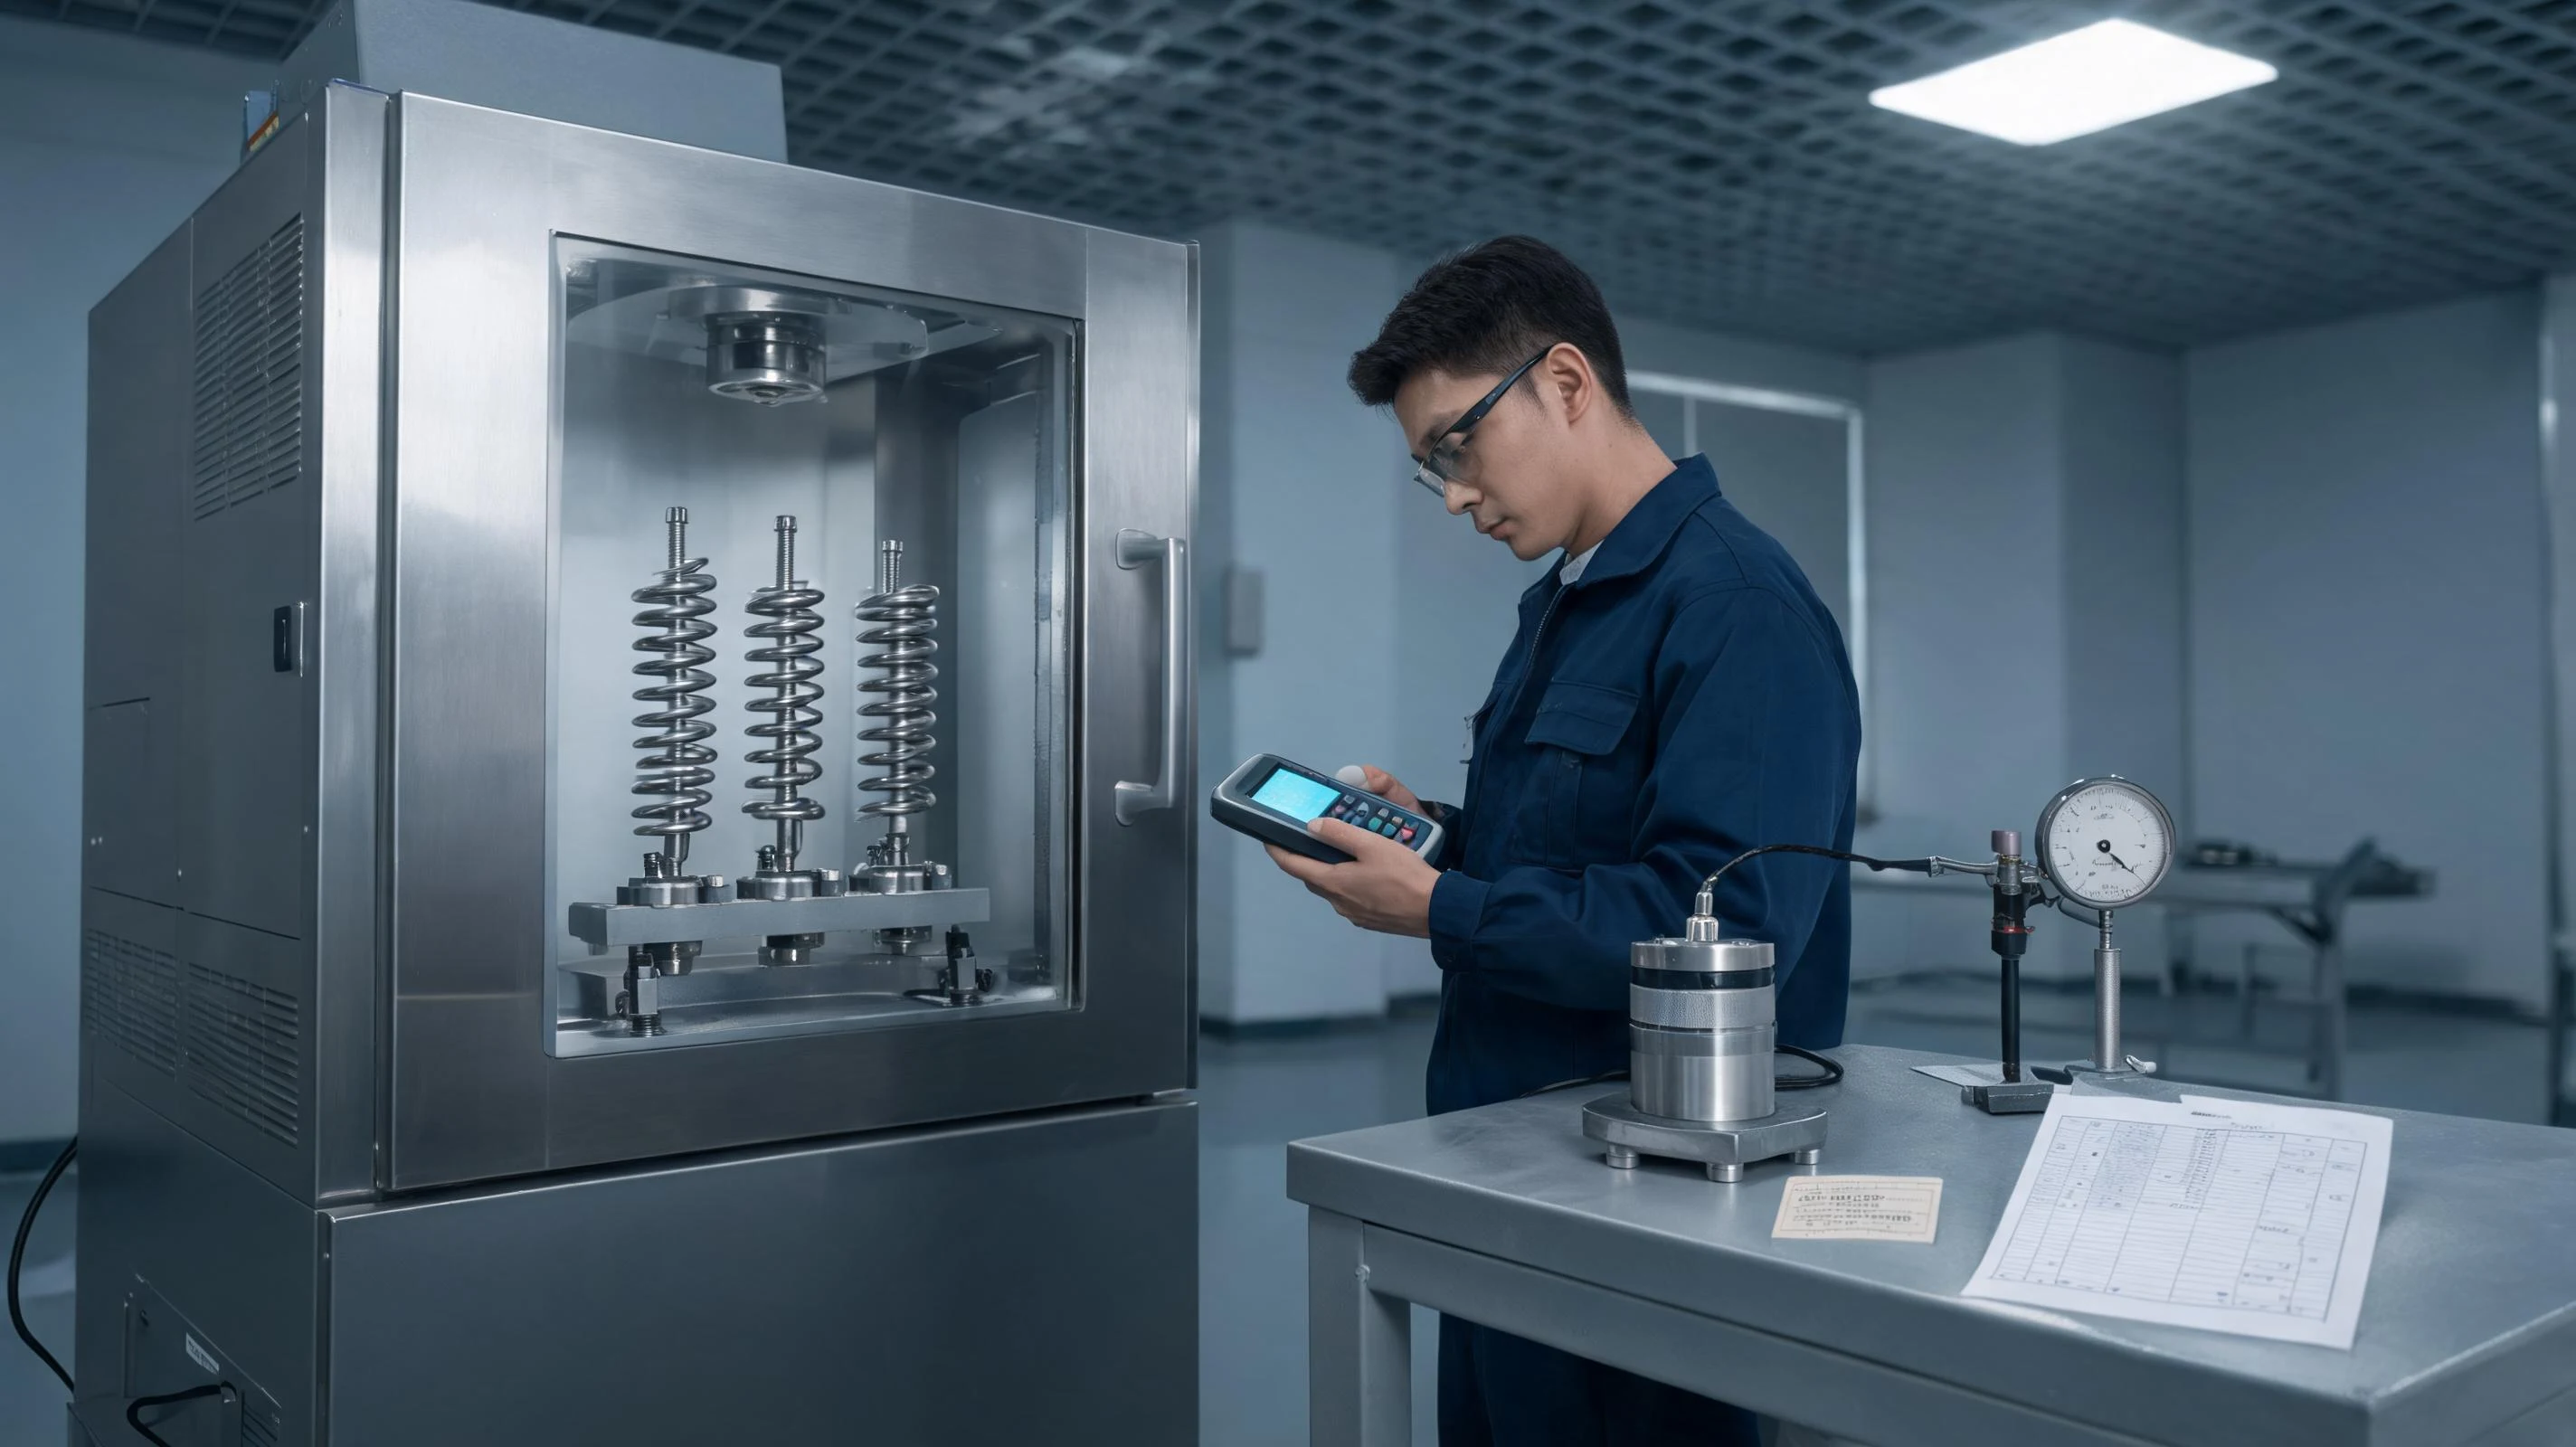
立定之后不测,等于没做。建议每次开机、每批首件与末件都测下面几项,并记录压并前后的差值:
- 自由长度——最直接的稳定指标,压并前后差值能反映这一批吃进了多少;
- 力值——按图纸规定的工作点或两点力值测,注意测量条件与压并前保持一致;
- 垂直度与端圈并紧间隙——压并会使端圈受力,磨削后的垂直度可能被改变,端圈并紧程度也可能变化。
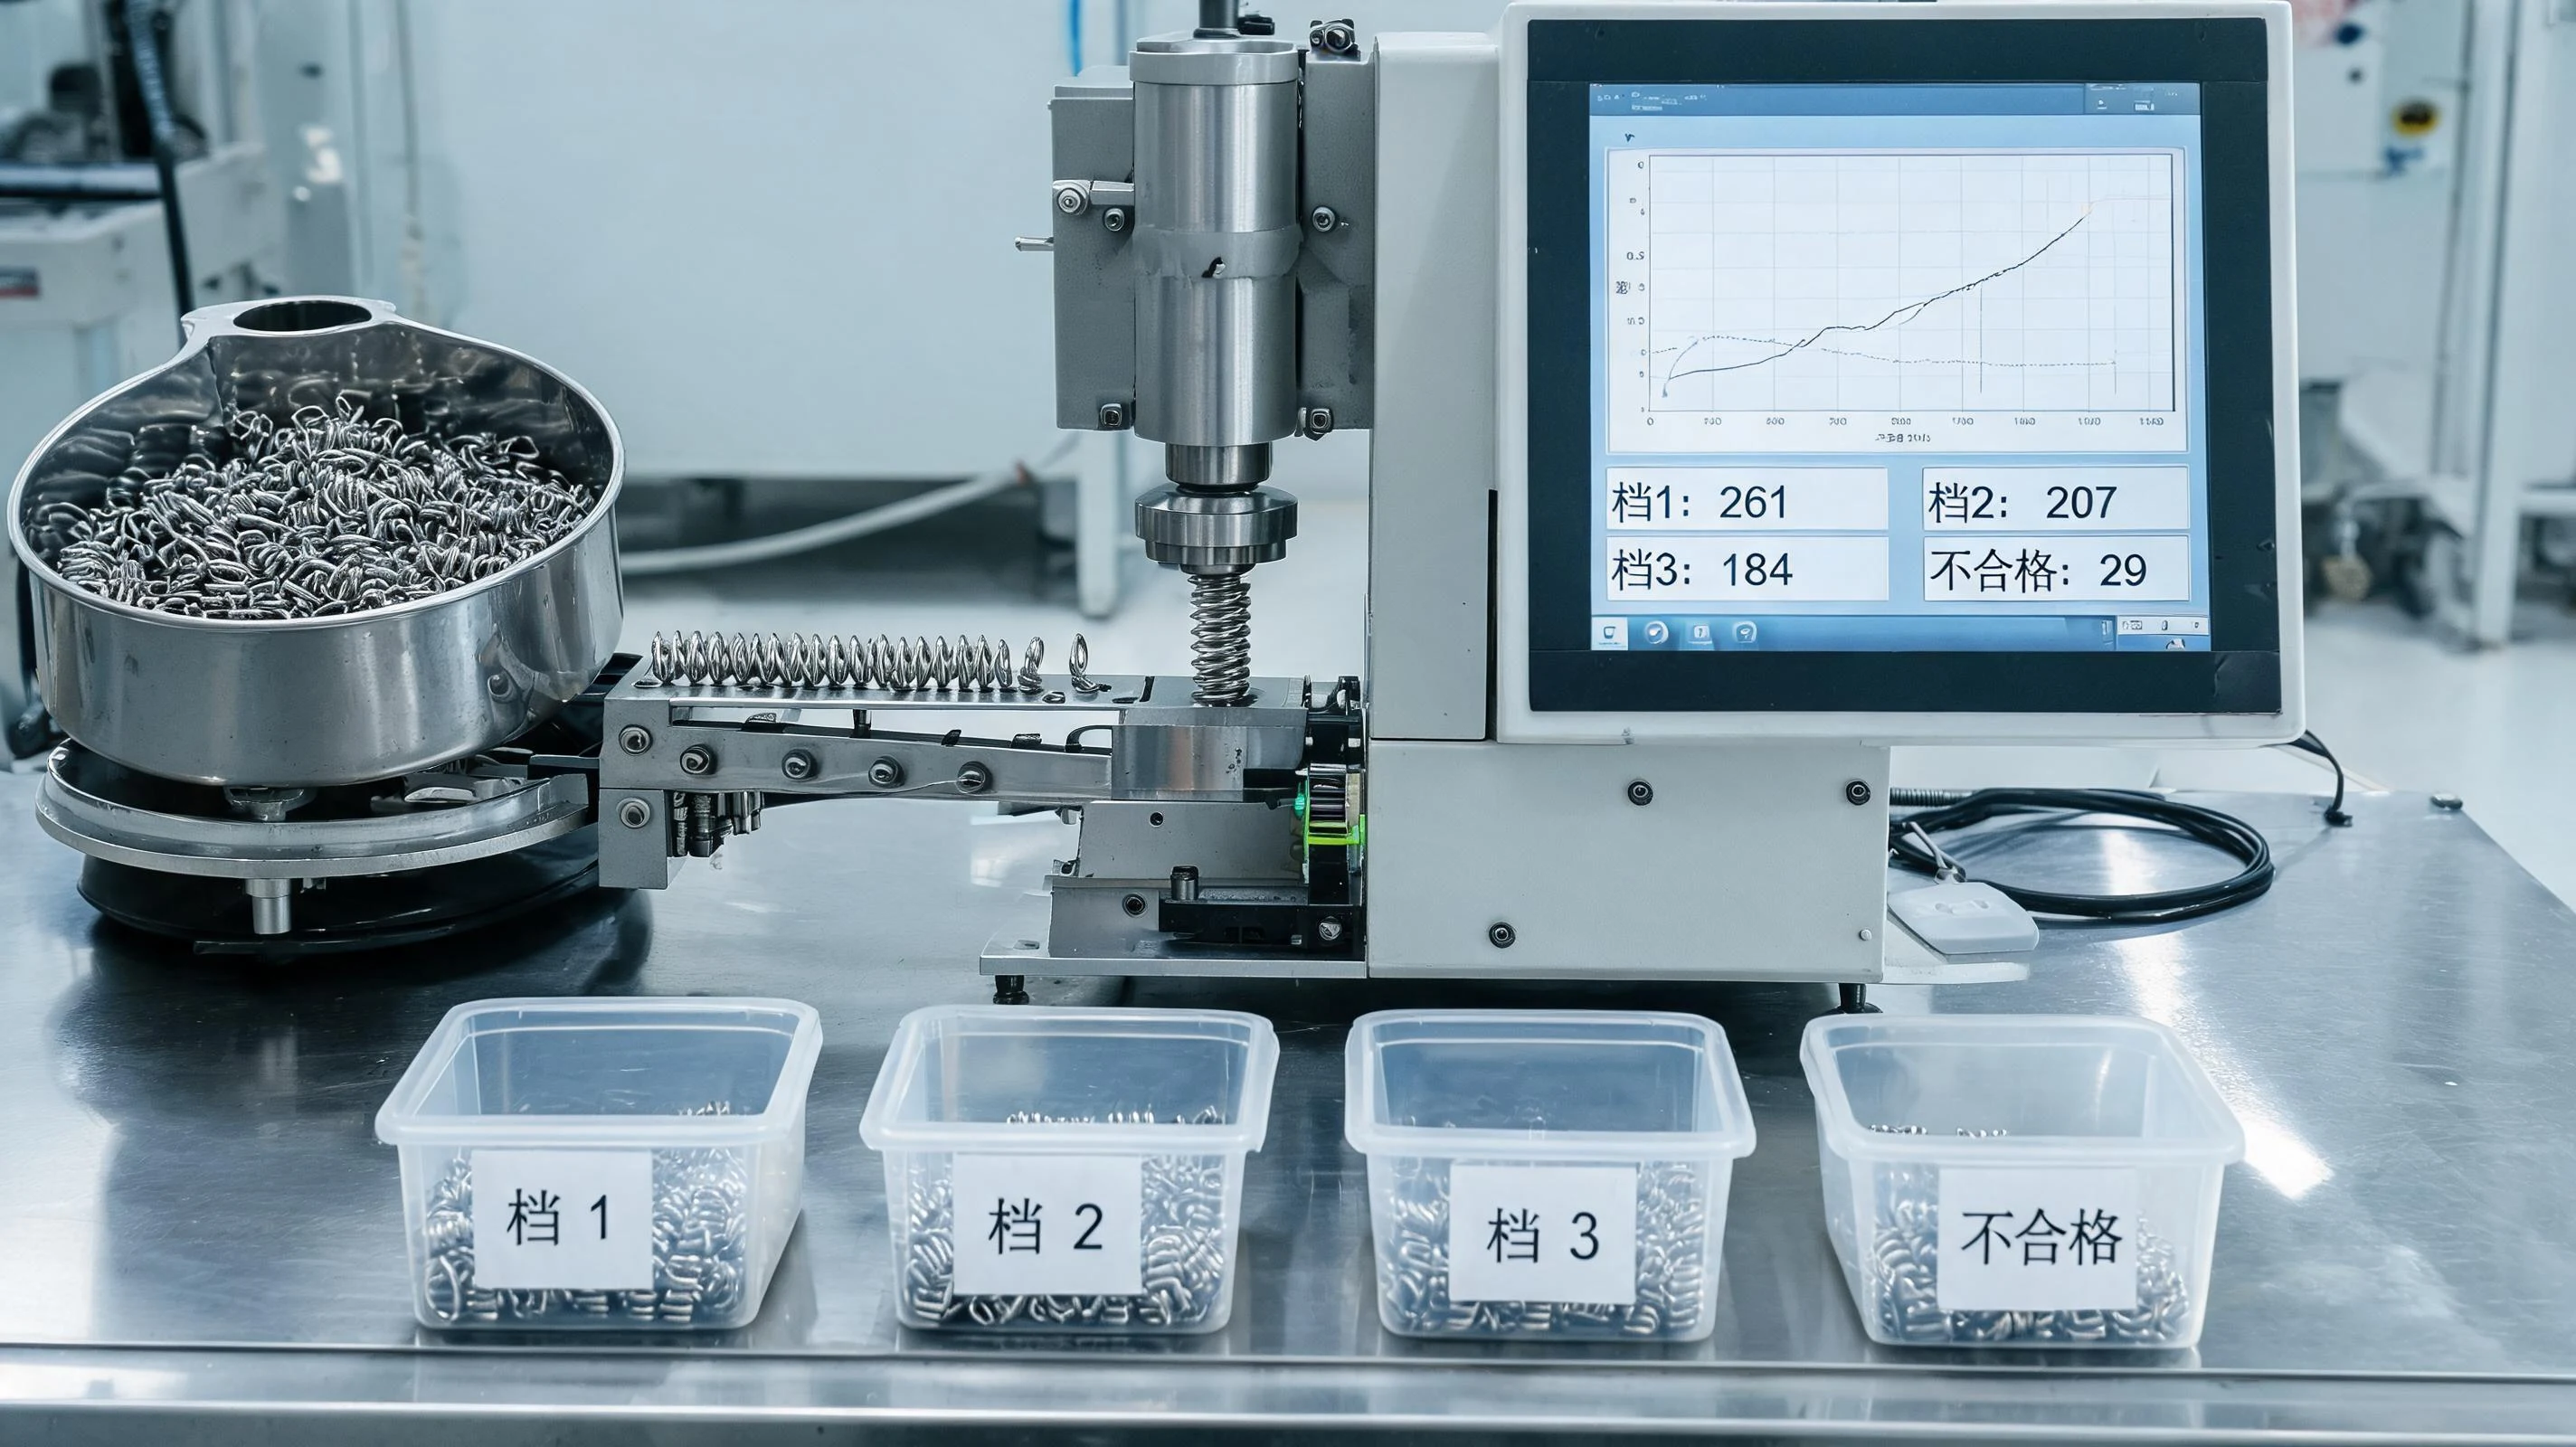
还有一项常被忽略:放置后的复测。刚压完立刻测得的自由长度并不是稳定值,放置一段时间后还会有小幅回落。验收用的数据应当在统一的放置条件下取得——放多久、怎么放、在什么温度下,写清楚并保持一致,否则供方与客户测出来的差值永远对不上。测量口径本身的统一,见同一条弹簧两个读数:测量口径怎么统一;力值分散到需要分档交付的场合,可参考力值差一点装配就卡:弹簧的力值分选与分组交付。
七、四种常见偏差与处置
一是自由长度整体偏短。多为压并高度过深或循环次数过多,属于过度立定。处置不能靠在下一批"少压一点"来补,而应把压并高度与循环次数重新按小批对照定值,并确认材料强度是否换了批。
二是同批自由长度长短不一。先查工装与叠压:限位面是否磨损、压盘是否平行、多件叠压时各件是否都贴实。设备行程设定而非机械限位的现场,这一项几乎必然出现。
三是力值偏低、刚度看起来也软。要区分是立定过量还是回火或材料的问题:把压并前的同批样件与压并后对比,若压并前已偏低,问题不在立定;若压并前正常、压并后明显下降,则是压并参数过强。
四是端圈压伤、线材有压痕,或垂直度变差。多半是压并高度压到了并紧高度以下没有留余量、端圈带毛刺、或受力偏心。处置是恢复余量、把端部毛刺控制住、并检查压盘平行度与弹簧是否放正。
八、把立定纳入过程控制:记录与再验证
立定处理要成为一道受控工序,靠的是记录而不是记忆。工序卡上至少写清设备编号、工装与限位规格、压并高度、循环次数、保压时间、单批数量,以及首件与末件的复测结果;同批数据能追溯到设备与参数,出现争议时才拿得出依据。
下面几种情况应触发再验证:更换线材批次、更换模具或卷制设备、立定设备大修或更换限位工装、图纸上的自由长度或力值变更、以及客户反馈"放置后尺寸变化"。再验证不必做全项,但至少要覆盖自由长度、力值与垂直度这三项,并各取首件与末件。
九、写进图纸与协议的四项要求
要把这一道做成可验收的条件,文件上至少要写四件事:
一是是否要求立定及方式。明确要求普通压并还是热立定,以及工序顺序中的位置;二是参数与变化窗口。压并高度、循环次数、保压时间,以及允许的自由长度与力值变化范围;三是随货记录。首末件复测数据、立定参数、设备与工装编号;四是变更通知。换线材、换模、改立定或回火参数等变更的通知义务与生效切点。
对尺寸敏感的产品,还建议把立定后放置复测纳入首件确认:首批提交时同时给出压并前后的自由长度、力值与垂直度,双方一起确认窗口是否合用,再进入批量。长期使用中的力值衰减机制,可延伸阅读长期高温下的力值衰减:弹簧应力松弛怎么应对。
贵司若正被"放置后自由长度变化"或"同批高矮不一"困扰,可以把现用图纸、立定工艺参数与前后复测数据发过来,我们一起把这道工序的参数与验收项定清楚。
立定参数不固定、放置后尺寸仍在变?把图纸与现有工艺记录发过来,我们帮您把压并与复测的口径定下来。
联系我们