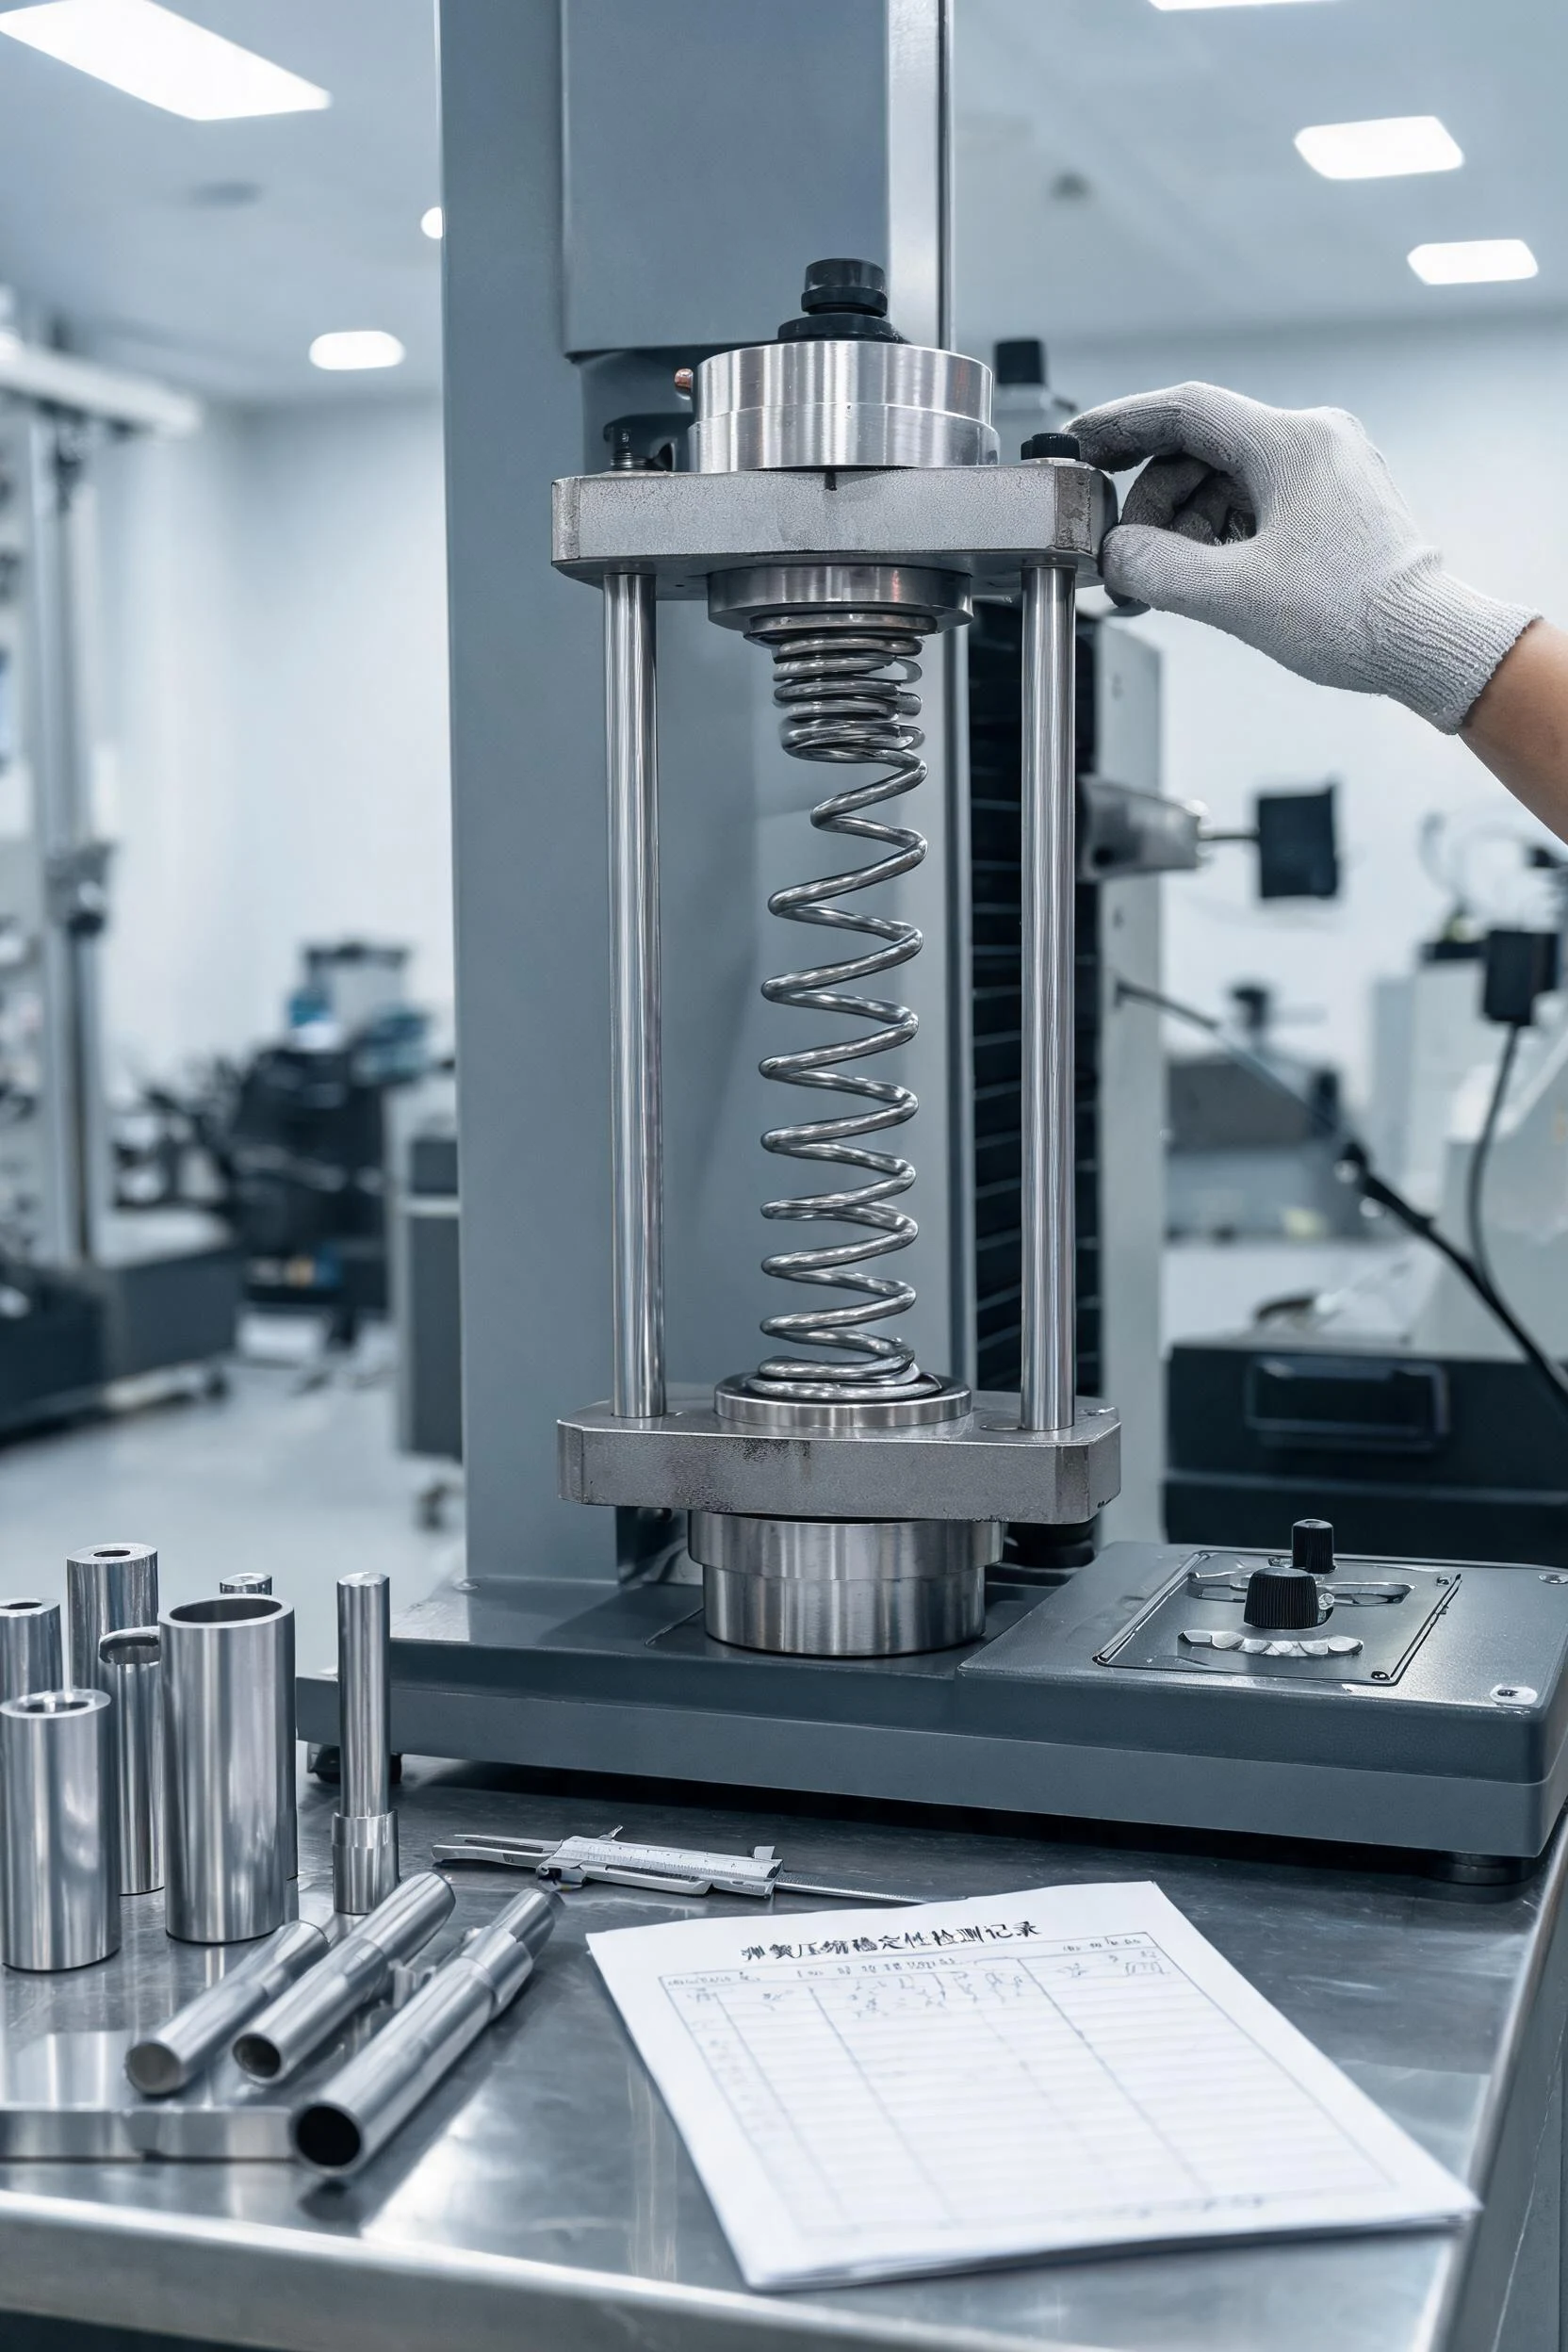
先说明一条边界:这一篇不列临界载荷的计算公式与具体数值。屈曲的临界条件与材料弹性模量、外径、自由长度、两端约束方式都相关,各家设计标准给的判定曲线与安全系数也不完全一致。文中要说的是判断的逻辑、设计上能动的几个旋钮,以及验收时怎么把它写成可以量的条件——真正的界限值,请以执行的设计标准或供方的设计计算书为准。
一、侧弯不是一种病:先把三种现象分开
现场看到"歪",成因通常落在三类里,处置办法完全不同:
- 整体屈曲——压缩到某一高度后,弹簧中部突然向一侧鼓出,卸载后多数能弹回。这是轴向受压的稳定问题,与弹簧的刚度、自由长度、两端约束有关,制造精度再高也挡不住;
- 端部倾斜——弹簧本身没弯,但整根歪着靠在座里。根源多在端圈并紧不实、端面与轴线不垂直、两端面不平行,或安装座本身不平;
- 导向面偏磨——弹簧与导向杆、导向套局部擦出亮痕,长期使用后间隙被磨大、侧向晃动加剧。它既可能是前两类的结果,也可能是导向间隙本身没定好。
分辨的办法很朴素:自由状态下立在平板上,看它是不是自己就偏;压到工作高度时分段观察,看弯是从中部开始还是从端部开始;把导向杆与弹簧拆开看磨痕位置——磨痕在整根长度上均匀分布,与只有某一侧一段亮痕,指向的原因并不一样。这一步不做,后面的调整往往白费。
二、会不会屈曲,看四个条件而不是一个比值
工程上最常被提起的是长细比,即自由长度与外径之比。它确实是首要因素:越长越细,越容易失稳。但只看这一个数会误判,实际要一起看的还有三项:
压缩行程占自由长度的比例。弹簧压得越深,剩余的有效长度越短,稳定条件反而变化复杂——它在压缩过程中是一路变化的,不是只看着自由状态判断。有些弹簧空载时看着不算细长,压到工作高度附近才开始鼓,装配前的静态检查根本发现不了。
两端支承方式。这一项的权重常被低估。两端都被压盘平行约束、且端面能贴实,与一端靠在一个球面或软垫上的自由度完全不同;约束越弱,能承受的轴向载荷越低、越早失稳。设计时写"两端固定"还是"一端铰支",不是文字差别,它决定临界条件。
旋绕比与圈数。旋绕比小的弹簧(外径相对线径不宽裕)刚度大、抗侧向能力相对好;圈数多的弹簧在同样长度里分到的约束更多,但也更容易在中间某一段先出现局部鼓出。这两项通常已经在图纸上定死了,是设计阶段的空间。
综合起来,粗略的判断顺序是:先按长细比与支承方式看是否落在需要关注的范围,再看实际压缩行程是否落在危险段,最后用试装或压至工作高度观察确认。计算书给出的结论只对计算所用的边界条件成立;装配现场的支承如果与假设不符,算出来的安全余量并不作数。
三、导向:杆还是套,间隙怎么定
抑制屈曲最直接的手段是加导向,但导向件不是"装一根杆"那么简单,它自己会带来新的问题。
内导向杆适合内径有空间、且弹簧在压缩过程中内径会变大的场合(压缩使外径增大、内径相应变化)。杆径与弹簧内径之间的间隙要留:间隙过小,压缩时内径收缩或弹簧本身有椭圆度就会抱住导向杆,装不进去或卡死;间隙过大,导向形同虚设,弹簧照样能偏出一个可观的角度。间隙值要按内径公差、弹簧的椭圆度与压缩后的内径变化量一起算,不能只按名义内径减去杆径。
外导向套用于内径不便插杆的场合,套的内壁与弹簧外径之间同样要留间隙,且要考虑到压缩时外径增大的量。套口必须做倒角或圆角,否则弹簧端圈在压缩起点就会嗑在套口上,磨出毛刺并成为疲劳源。
两种方案都要注意三件事:导向长度要覆盖全程压缩,不能只在自由状态那一小段起作用;同轴度要保证,导向件与安装座的同轴度误差会被行程放大成侧向偏移;摩擦要评估,导向会引入摩擦力,测力值的台架上如果带着导向件测,读数与自由状态并不相同。测力与分选的写法,见力值差一点装配就卡:弹簧的力值分选与分组交付。
四、屈曲从端部开始:端圈、垂直度与安装座
弹簧的两端与压盘之间是唯一的载荷入口,这里的贴合质量决定了整根弹簧是不是"直着受力"。端圈并紧不实、端面磨得不平,载荷会集中到端圈的一侧,形成附加弯矩——相当于一开始就给了它一个侧向推力。端面磨削该磨多少、垂直度怎么测,见端面磨不好装上去就歪:弹簧端部磨削与垂直度控制;这一篇要补的是:那篇讲的是单件是否合格,这一篇讲的是装进机构里之后会不会被这个偏差放大。
安装座这一侧同样要查。压盘的平行度、支承面的刚性、以及支承面是不是比弹簧端圈小一圈——如果座面比端圈小,端圈外侧悬空,受压时会翻边,弹簧自然就斜了。软质垫片、塑料座、薄钣金件在受力后变形,都会让原本平行的两个面变得不平行。这类问题在弹簧上找不到原因,换弹簧也解决不了。
还有一种常见情形:两端都做了定位,但两个定位面本身不同轴。这种情况下弹簧只能靠自身弯曲去迁就,装配后看着居中,一压就一侧紧一侧松,磨痕也只出现在一侧。
五、横向力:图纸上通常不会写的那一项
压缩弹簧在受轴向压缩时,还会产生一点横向力与扭矩——它来自螺旋升角,圈数、旋绕比与端部形式都会影响大小。单独一根弹簧时影响有限,但在下面几种布局里会被放大:
- 双弹簧嵌套——内外两根旋向与相位如果没约定,横向力可能叠加而不是抵消;
- 多根并联——同一平面上几根弹簧共同支承一个平台,横向力方向不一致会把平台推得偏转,形成偏载;
- 机构本身带侧向载荷——弹簧除了承受压缩,还被连杆、导向销带着横向受力,这时它同时是受压杆与受弯杆,稳定性判断的边界条件已经变了。
这些内容必须由使用侧提供。弹簧厂只能按图纸做件,一份只写了自由长度、外径、圈数与力值的图纸,无法反映装配里的横向约束;反过来,使用侧也不必自己算,把装配关系、行程、是否需要导向、导向件由谁提供说清楚,供方就能在设计阶段把这几项一起考虑。
六、失稳之后:偏磨、力值拐点与早期断裂
屈曲不是"看起来不美观"的问题,它会在几个地方留下痕迹:
局部圈并紧。鼓出那一侧的相邻圈会先贴上,继续压缩时该处相当于提前进入并紧状态,弹簧的实际可用行程被吃掉一截,力值曲线上出现拐点——按名义刚度算出来的高度对应值对不上,装配时表现为"压到位了力值偏高"。
偏磨与起裂。与导向件摩擦的那一侧,表面被打亮甚至磨出沟槽;镀层被磨掉后失去防护,喷丸引入的残余压应力层也可能被磨穿,疲劳源常从这里开始。断口位置往往不在端圈,而在中部偏上或偏下的某一圈。
异响与振动。侧向窜动、圈与圈、圈与导向件的碰擦,会在整机上表现为周期性噪音;这类噪音容易被误判成电机或齿轮问题。排查路径见异响从哪来:弹簧引起的整机噪音怎么查。
做失效分析时,这三条痕迹的先后顺序很有用:先看磨痕在哪、再看力值曲线有没有拐点、最后判断断口是否起于磨痕边缘。三者对得上,基本可以判定为屈曲引起的偏载,而不是材料或热处理的问题。
七、验收怎么写:把"不许歪"变成可量的条件
图纸上写一句"不得侧弯"没有可执行性,因为没人知道在什么状态下、量哪里、允许多少。可行的写法至少包含四要素:
一是测量状态。压到工作高度、压到并紧高度,还是压到图纸规定的某个试验高度;是否带导向件测量;压缩速度与保压时间。状态不同,侧向偏移的读数差别很大,尤其是接近并紧时。
二是测点与基准。偏移量量的是外径母线的最大偏离、还是上下端面中心的相对位移;基准是下压盘平面还是弹簧自身的轴线。常见做法是以上下压盘中心连线为基准,量中部外径的横向位移,写清取最大值。
三是允收值。按装配间隙反推——机构内留给弹簧的径向间隙有多大,允许偏移就不能超过它,并留出安全余量。这个值应由使用侧给出,或双方按试装结果共同确认;供方单方面定一个数,到了现场仍然可能装不进。
四是抽样与判定。首件必测、批量按抽样水平抽测,出现超差时怎么处理(整批加导向复测?还是按偏移分组交付?)也一并写清。
测量本身还有一层口径问题:同一条弹簧在不同夹持方式与放置状态下读数不同,这一点在同一条弹簧两个读数:测量口径怎么统一里讲过,屈曲偏移的测量同样适用。
八、设计端的四个旋钮
如果还在设计阶段,抑制屈曲有四个相对直接的办法,按代价从低到高排列:
缩短自由长度或增大外径。提高长细比的余量最有效,但受安装空间限制,往往最先被排除。
加强端部约束。把"一端铰支"改成两端都被平行压盘约束,或增加端圈定位台阶,常常不需要改弹簧本身,改的是座的结构——这是性价比最高的一项。
加导向。内杆或外套,成本低但要占空间,而且引入摩擦与磨损,需要一并规定导向件的材质、表面粗糙度与润滑。
改布局。双弹簧嵌套、把一根长弹簧拆成两根串联(中间加隔板)都能显著改善稳定性,代价是零件数增加、装配工序变长。
还有一项常被混淆:立定处理能稳定自由长度、减少使用中的松弛,但它不改变屈曲的临界条件——压过一次不会让一根细长弹簧变得抗侧弯。两者的区别见压并一次不算立定:弹簧立定处理怎么做才稳。把"立定"当成治侧弯的手段,方向就错了。
九、图纸与协议上应写的四项
要把这一件事落到可验收的层面,文件上至少写四件事:
一是支承与导向条件。两端是固定、铰支还是自由;是否配导向件、由谁提供、导向杆直径或导向套内径及其公差、材质与表面要求;装配时的同轴度要求。二是屈曲判定方法。测量状态、基准、测点、允收值与抽样规则,四条齐全才算可执行。三是端部要求。端圈并紧圈数、端面磨平要求、端面与轴线的垂直度、两端面的平行度——这几项既是精度要求,也是稳定性的前提。四是使用条件与变更通知。工作高度与行程、工作温度、是否存在横向载荷或振动、装配方式;当材料、热处理或端部形式发生变更时,供方应提前通知并重新做首件确认。
顺带一句提醒:不要用提高精度的办法去解决稳定性问题。尺寸公差收得再紧,也改变不了长细比与支承条件;反过来,稳定性条件满足时,正常的制造公差并不会让弹簧无故侧弯。把这两个问题分开看,能省下不少反复打样与换件的时间。
贵司若有细长压缩弹簧在装配后侧弯、导向杆偏磨或力值到不了位的情况,可以把图纸、装配关系与工作行程发过来,我们按上面这几段对一遍,先判断是稳定性、端部贴合还是导向间隙的问题,再决定是改件还是改座。
细长压缩弹簧的稳定性、导向与端部条件需要一起确认?把图纸与装配关系发过来,我们给出可执行的建议。
联系我们