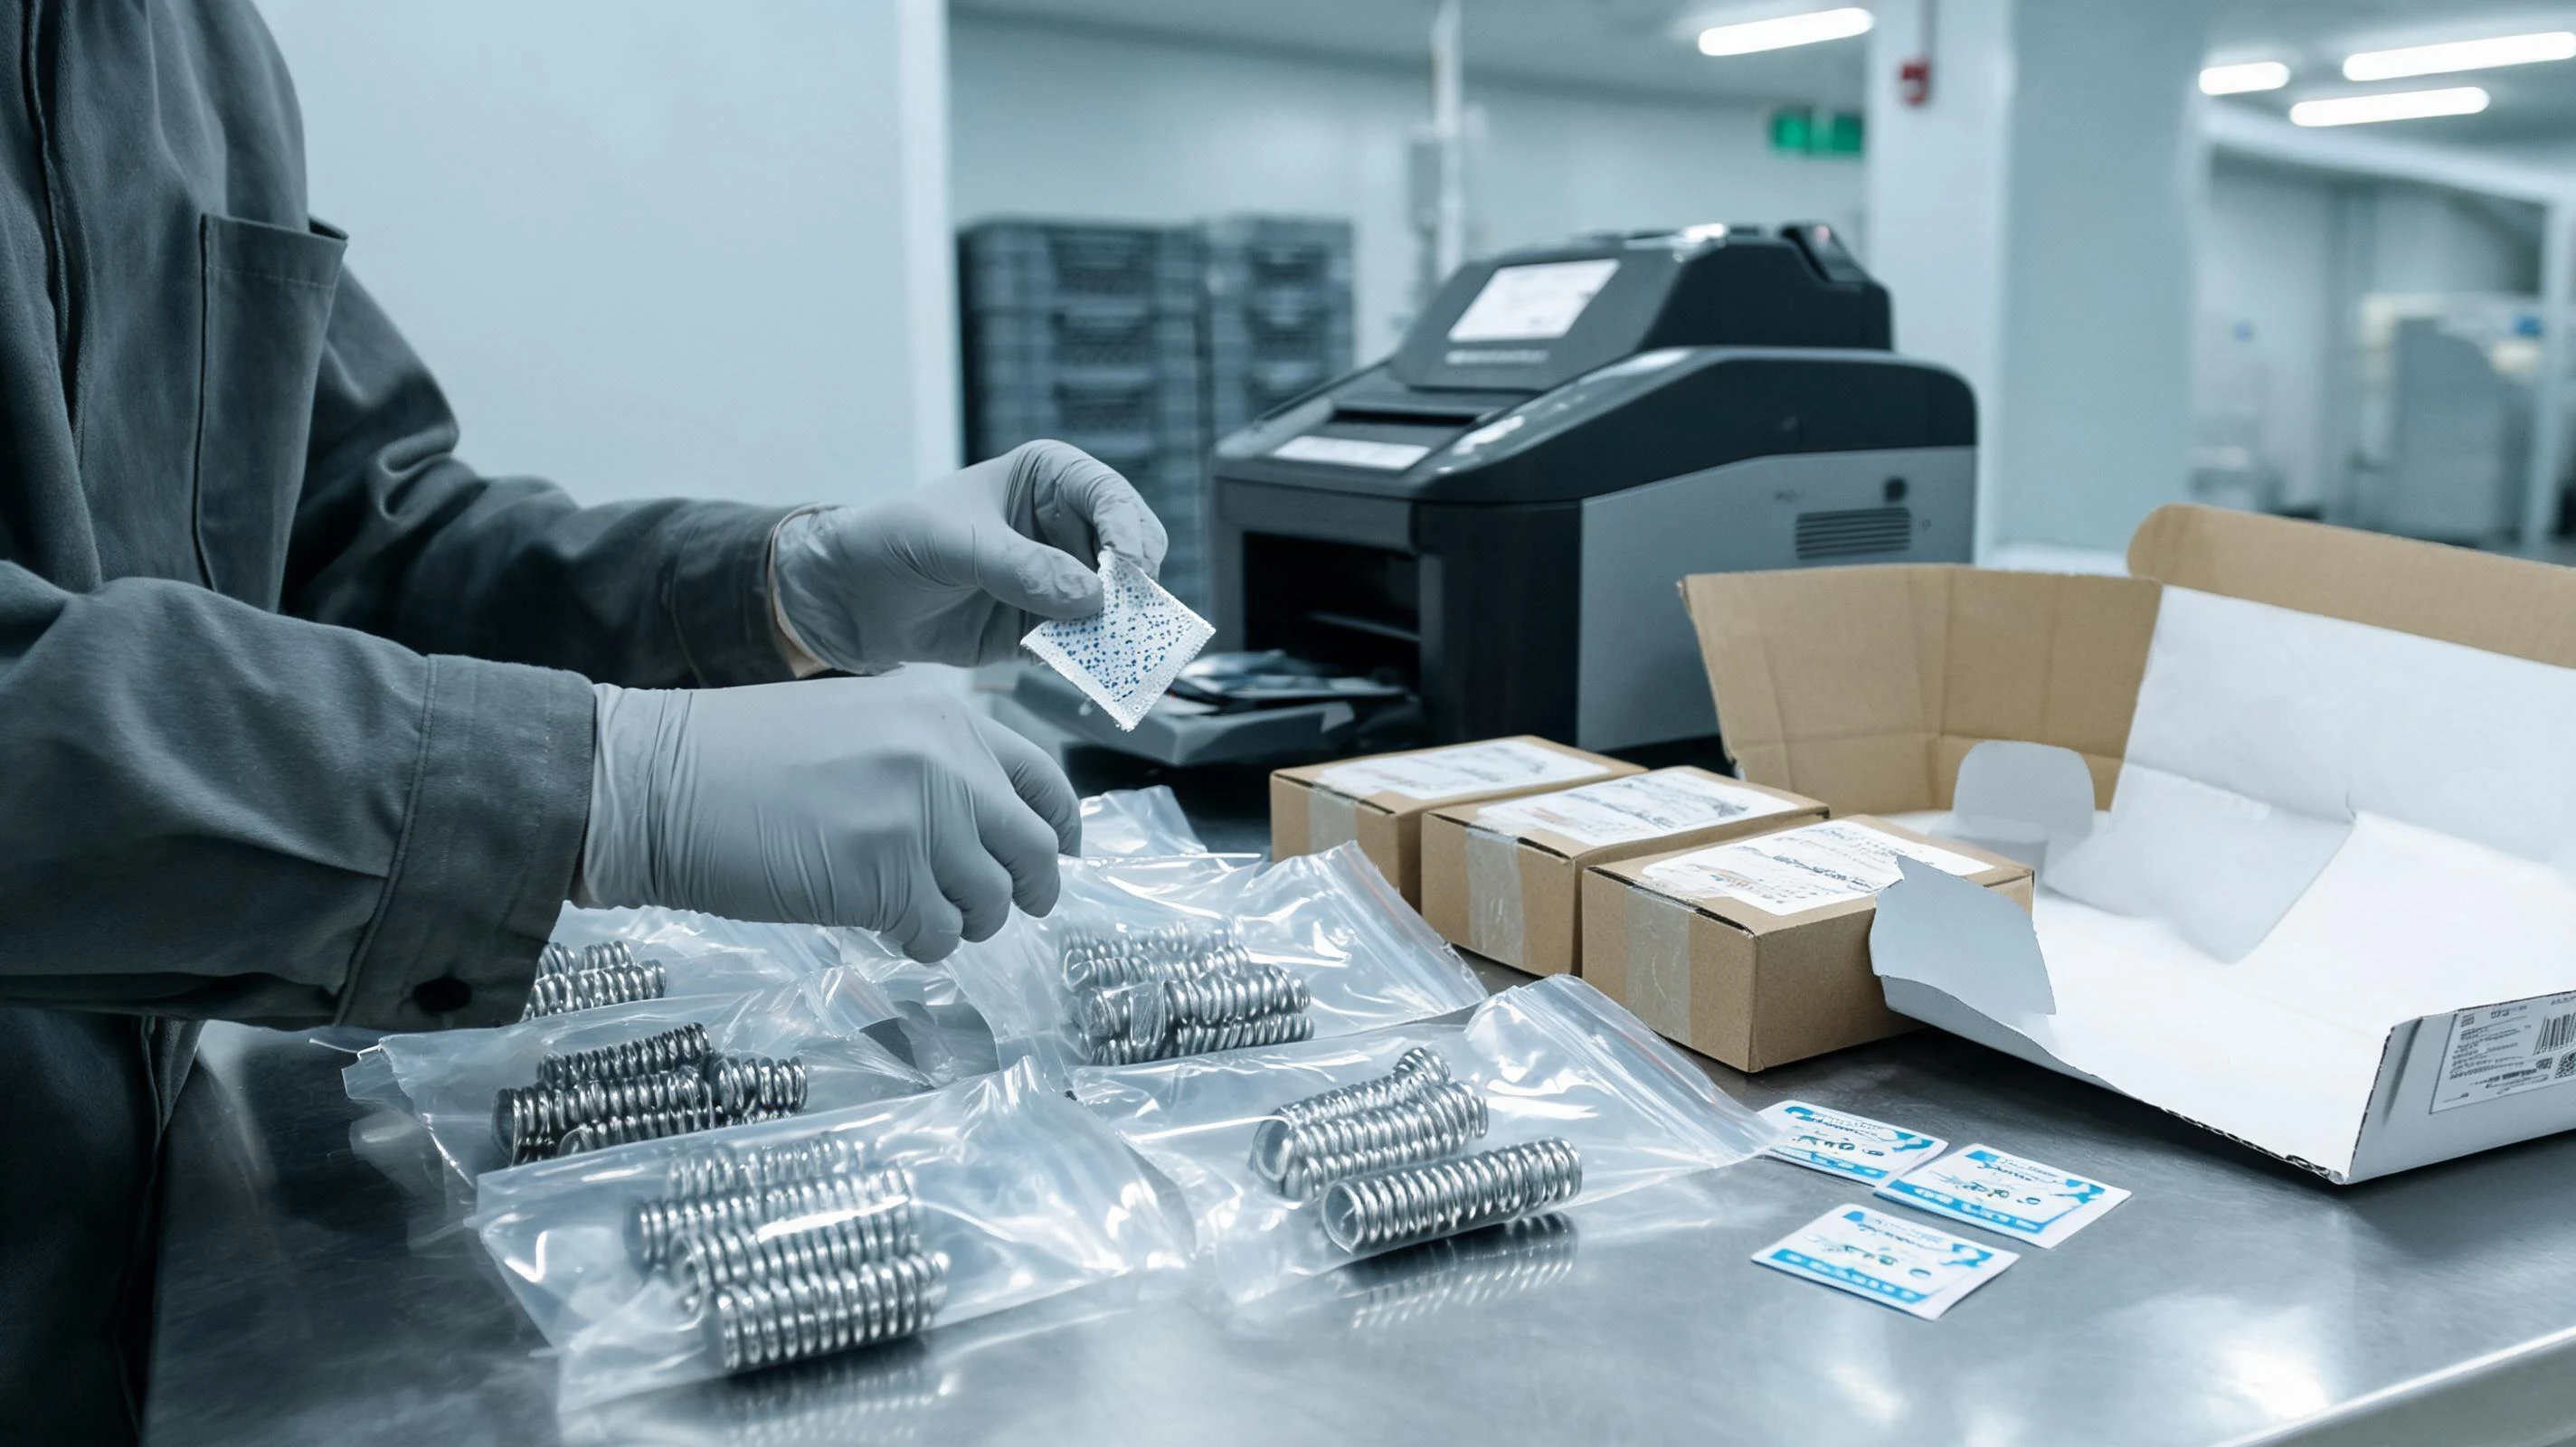
防锈包装不是"套个袋子封箱"这么简单。它要解决的是从下线到上装配线之间这段时间里,工件表面的状态能不能维持住:湿度、温差、盐分、包装材料的相容性,以及拆封之后多久用完。本文只讲这一段,按"先看现象、再定手段、最后写进文件"的顺序展开。
一、锈点为什么总在开箱之后才被发现
出厂检验只看当下状态,而腐蚀是随时间与湿度累积的过程。弹簧在包装里经历的是集装箱、货舱、中转仓、卡车这几段温湿度变化,尤其是昼夜温差大的航线与季节:白天箱内温度升高,水分以气态在包装内扩散;夜里温度降下来,水汽在金属表面结露。这一层看不见的水膜,只要停留时间够长,就足以让镀层表面起白点。
还有一层原因在管理上:包装工序通常不被当成关键工序,既没有作业标准,也没有记录。出了锈点之后,双方争的是"是不是镀层没做好",而真正需要查的包装材料、干燥剂用量、封口方式、运输时长,却没有一份可以对照的文件。
二、先分清是哪一种锈:白锈、红锈与斑点
三种现象原因不同,处置也不同,判定时不能一律叫"生锈":
- 镀层白锈——锌层表面的腐蚀产物,多呈白色或灰白色粉状,出现在积水、积露的位置,如端圈内侧、并紧线圈之间、缠结点。它不直接代表基体受损,但说明防护状态已被破坏,继续发展会转成红锈;
- 基体红锈——镀层薄点、破损点或漏镀处露出的铁基体开始腐蚀,多为点状红褐色,位置常与磕碰、磨痕对应。这类件已属不合格,不能靠再上一次油掩盖;
- 清洗残留引起的斑点与印痕——清洗剂未冲净、烘干不足、手套盐分留下的指印,在放置几天后显出来,形貌是片状水渍或有规律的指印。它与镀层无关,问题在包装之前的清洗与转序。
判定时要把位置、形貌、分布规律一起看,并按批取样拍照留档。只写一句"有锈"的反馈,无法回溯到具体原因。
三、包装前要补的三件事
包装是最后一道,它挡不住前面的漏。要在包装前确认三件事已经做完:
- 清洗与烘干到位——残留的抛光屑、磨削泥、清洗剂与手汗本身就会吸湿;工件必须在出清洗线后彻底烘干,线圈间隙与端圈根部是烘干盲区,也是最先起锈的地方;
- 钝化或封闭到位——镀锌件按约定做钝化或封闭处理,这是镀层抗白锈的第一道手段;钝化膜的完整性与存放时间有关,按工艺文件执行,不因赶货跳过;
- 外观与镀层检验已完成——包装工序不承担"发现问题"的职责,它只负责"维持状态"。带锈点、带水渍的件进入包装,等于把隐患封进袋子。
清洁度要求较高的件,包装材料本身也是污染源:纸屑、纤维、防锈油中的杂质都会在客户端清洗工序里变成颗粒。清洁度怎么约定与检测,见清洁度要求变严:弹簧颗粒污染物怎么控。
四、防锈手段怎么组合:油、气相、干燥剂、阻隔袋
没有一种手段能单独解决所有情况,常见的是四种按需组合:
- 防锈油——形成油膜隔开水与氧,成本低、适用面广;关键是涂覆要均匀、膜厚适中,并明确是否允许带油交付(有些总成要求无油上线,此时不能用油解决);
- 气相防锈(VCI)膜或纸——缓蚀气体在密闭空间内扩散,能到达油膜覆盖不到的缝隙;它必须密闭才有效,且要确认与产品材料、非金属件、标签印刷的相容性,不能与随意选用的普通 PE 袋混用;
- 干燥剂——吸附包装内残存的与渗入的水汽,用量按包装内部容积与预定防护期确定,不是每箱随手一包;干燥剂必须在使用前保持密封,开口久放的干燥剂等于没有;
- 阻隔袋——铝箔复合袋等低透湿材料把包装变成一个封闭小环境,此时干燥剂的作用才稳定;只用阻隔袋不放干燥剂,封进去的湿空气照样结露。
组合方式要按产品定:镀锌件、发黑件、不锈钢件、带油交付件,适用的手段并不相同;同一客户的不同产品也可能有不同要求,不能一套包装打全厂。
五、包装结构:袋子先被戳破,防锈就无从谈起
弹簧是有尖端的零件,端圈磨削后的棱边最容易在运输振动中把内袋扎出小孔。孔很小,透湿却很直接。包装结构上要处理四件事:
- 内袋不被刺穿——先做一层衬垫、套管或纸套保护端圈,再入阻隔袋;细线径小件可用托盘或格挡分装,避免互相挤压;
- 封口方式写清楚——热封还是扎口、封口宽度与位置;扎口类封口对阻隔袋基本无效,两回事不能混用;
- 缓冲与外箱——中间层吸收振动与堆码压力,外箱强度与实际堆码层数匹配;纸箱受潮后强度大幅下降,箱体本身也要防潮;
- 定期做完整性抽查——抽几箱做密封性检查(如浸水或压力法),比事后争论有效得多。
六、运输与储存:结露是最容易被忽略的一项
同一批件,陆运三五天到货可能毫无问题,海运一个多月就可能出白点。差异主要来自两处:
一是温湿度累积。海运集装箱内部昼夜温差大、湿度高,包装内外存在持续的水汽交换,防护期必须按实际运输方式与在途时长来定,不能按"国内短途"的经验套用出口订单。
二是温差结露。从低温库或寒冷地区运到温暖潮湿的环境,整包温度低于环境露点时,空气中的水汽会直接在包装表面甚至工件上凝结。正确的做法是整包在封闭状态下回温到接近环境温度再开封;一到货就拆袋,往往比不拆更容易起锈。这一条应写进到货作业指导,而不是靠经验口口相传。
仓储端则要满足基本条件:离地离墙存放、避免阳光直晒与门口湿热气流、控制库内温湿度并留记录、按先进先出周转。开封未用完的余料必须重新封存并加干燥剂,不能敞口留在产线边的料盒里过夜。
七、标识与分装:混装带来的不只是找料麻烦
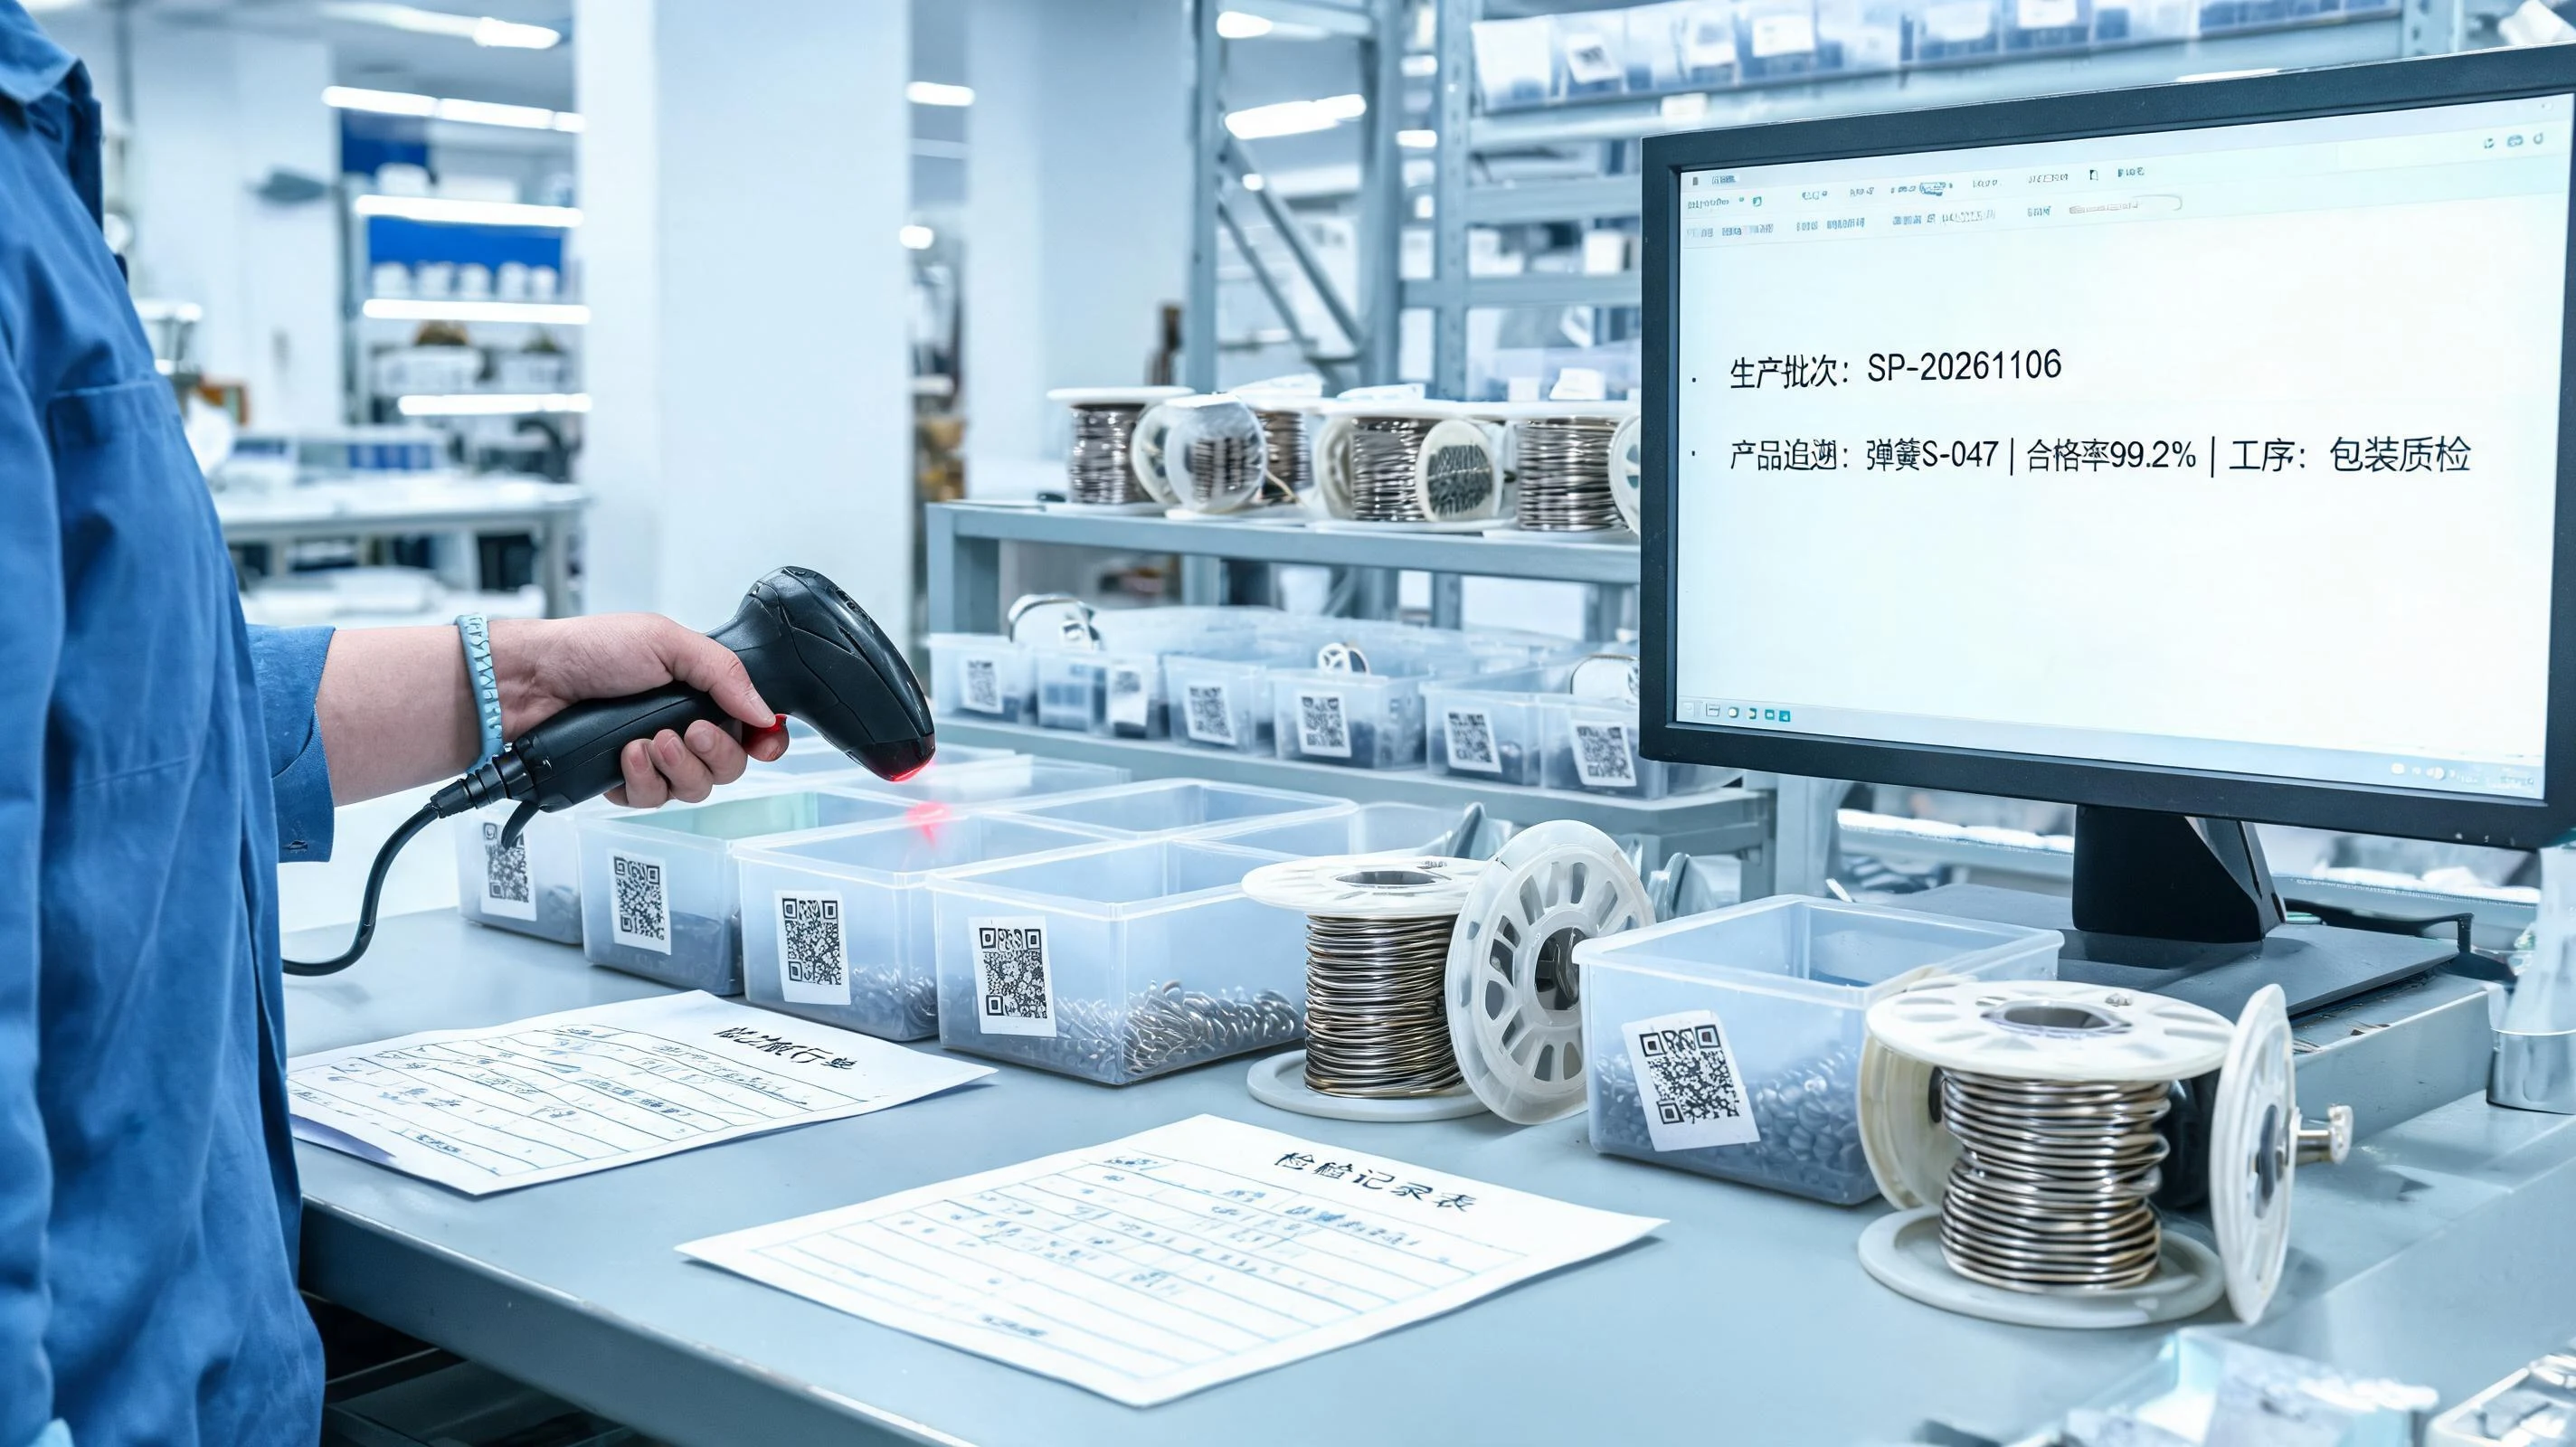
散装混装省了分装工时,代价在两端:客户端要重新分选,而且一旦出现锈点,无法判断是哪一批、哪一段时间、哪一种包装状态下出的问题。单位包装上至少要能读到:料号与图号版本、批号、数量、生产日期、镀种与表面状态、包装等级与防护期。标签本身要耐油、耐潮,贴在不会磨掉的位置。
包装单元最好与追溯单元一致——一个包装对应一个批次,这样到货抽检发现异常时可以直接锁定范围。追溯怎么从标签落到产线,见一枚一码:弹簧批次追溯怎么从标签落到产线。
八、到货验收与出现锈点后的处置
验收环节看四项:包装外观是否完整(有无破损、受潮、水渍)、封口是否完好、干燥剂与湿度指示状态、抽样开箱的工件外观。验收记录要留存,它决定了后续责任能否分清。
发现锈点后按顺序处置:先判类型(白锈、红锈、残留斑点),再判范围(集中在包装的表层还是内外都有、是否与破损位置对应),最后定动作。白锈且仅限于表面、未伤及基体的,可按约定做清除与重新防护后复检;出现红锈的件应判为不合格,做筛选或退货处理;范围不明的整批不要直接抛光补救——抛光会把镀层减薄,把问题挪到看不见的地方。表面处理体系本身怎么约定,见镀层要求收紧:弹簧表面处理从「镀锌」到指定体系。
九、写进图纸与协议的四项要求
要把这一段做成可验收的条件,文件上至少写四件事:
一是包装等级与材料。按产品与运输方式定级,写明内包装材料、是否气相防锈、干燥剂用量与阻隔要求,以及允许带油交付与否;二是单位包装与标识。每包数量、分装方式、标签必填内容与位置;三是运输与储存条件。运输方式、在途时长对应的防护期、仓储温湿度与先进先出要求,以及开封后须在多长时间内用完;四是异常处置与责任。到货验收的检查项、出现锈点后的判定依据与处置路径、以及包装变更(材料或供方更换)的通知义务。
值得单独提醒一句:包装不是成本项,而是交付条件的一部分。把防护期与包装等级写在协议里,比事后逐批协商返工更省事。贵司若正被"到货就有白点"或"海上走一趟回来要重工"困扰,可以把现用包装方式、运输路线与在途时长、到货照片发过来,我们一起把包装等级与防护期定清楚。
到货锈点反复出现、包装方式又各说各话?把包装现状与运输条件发过来,我们帮您把防护期与验收口径定下来。
联系我们