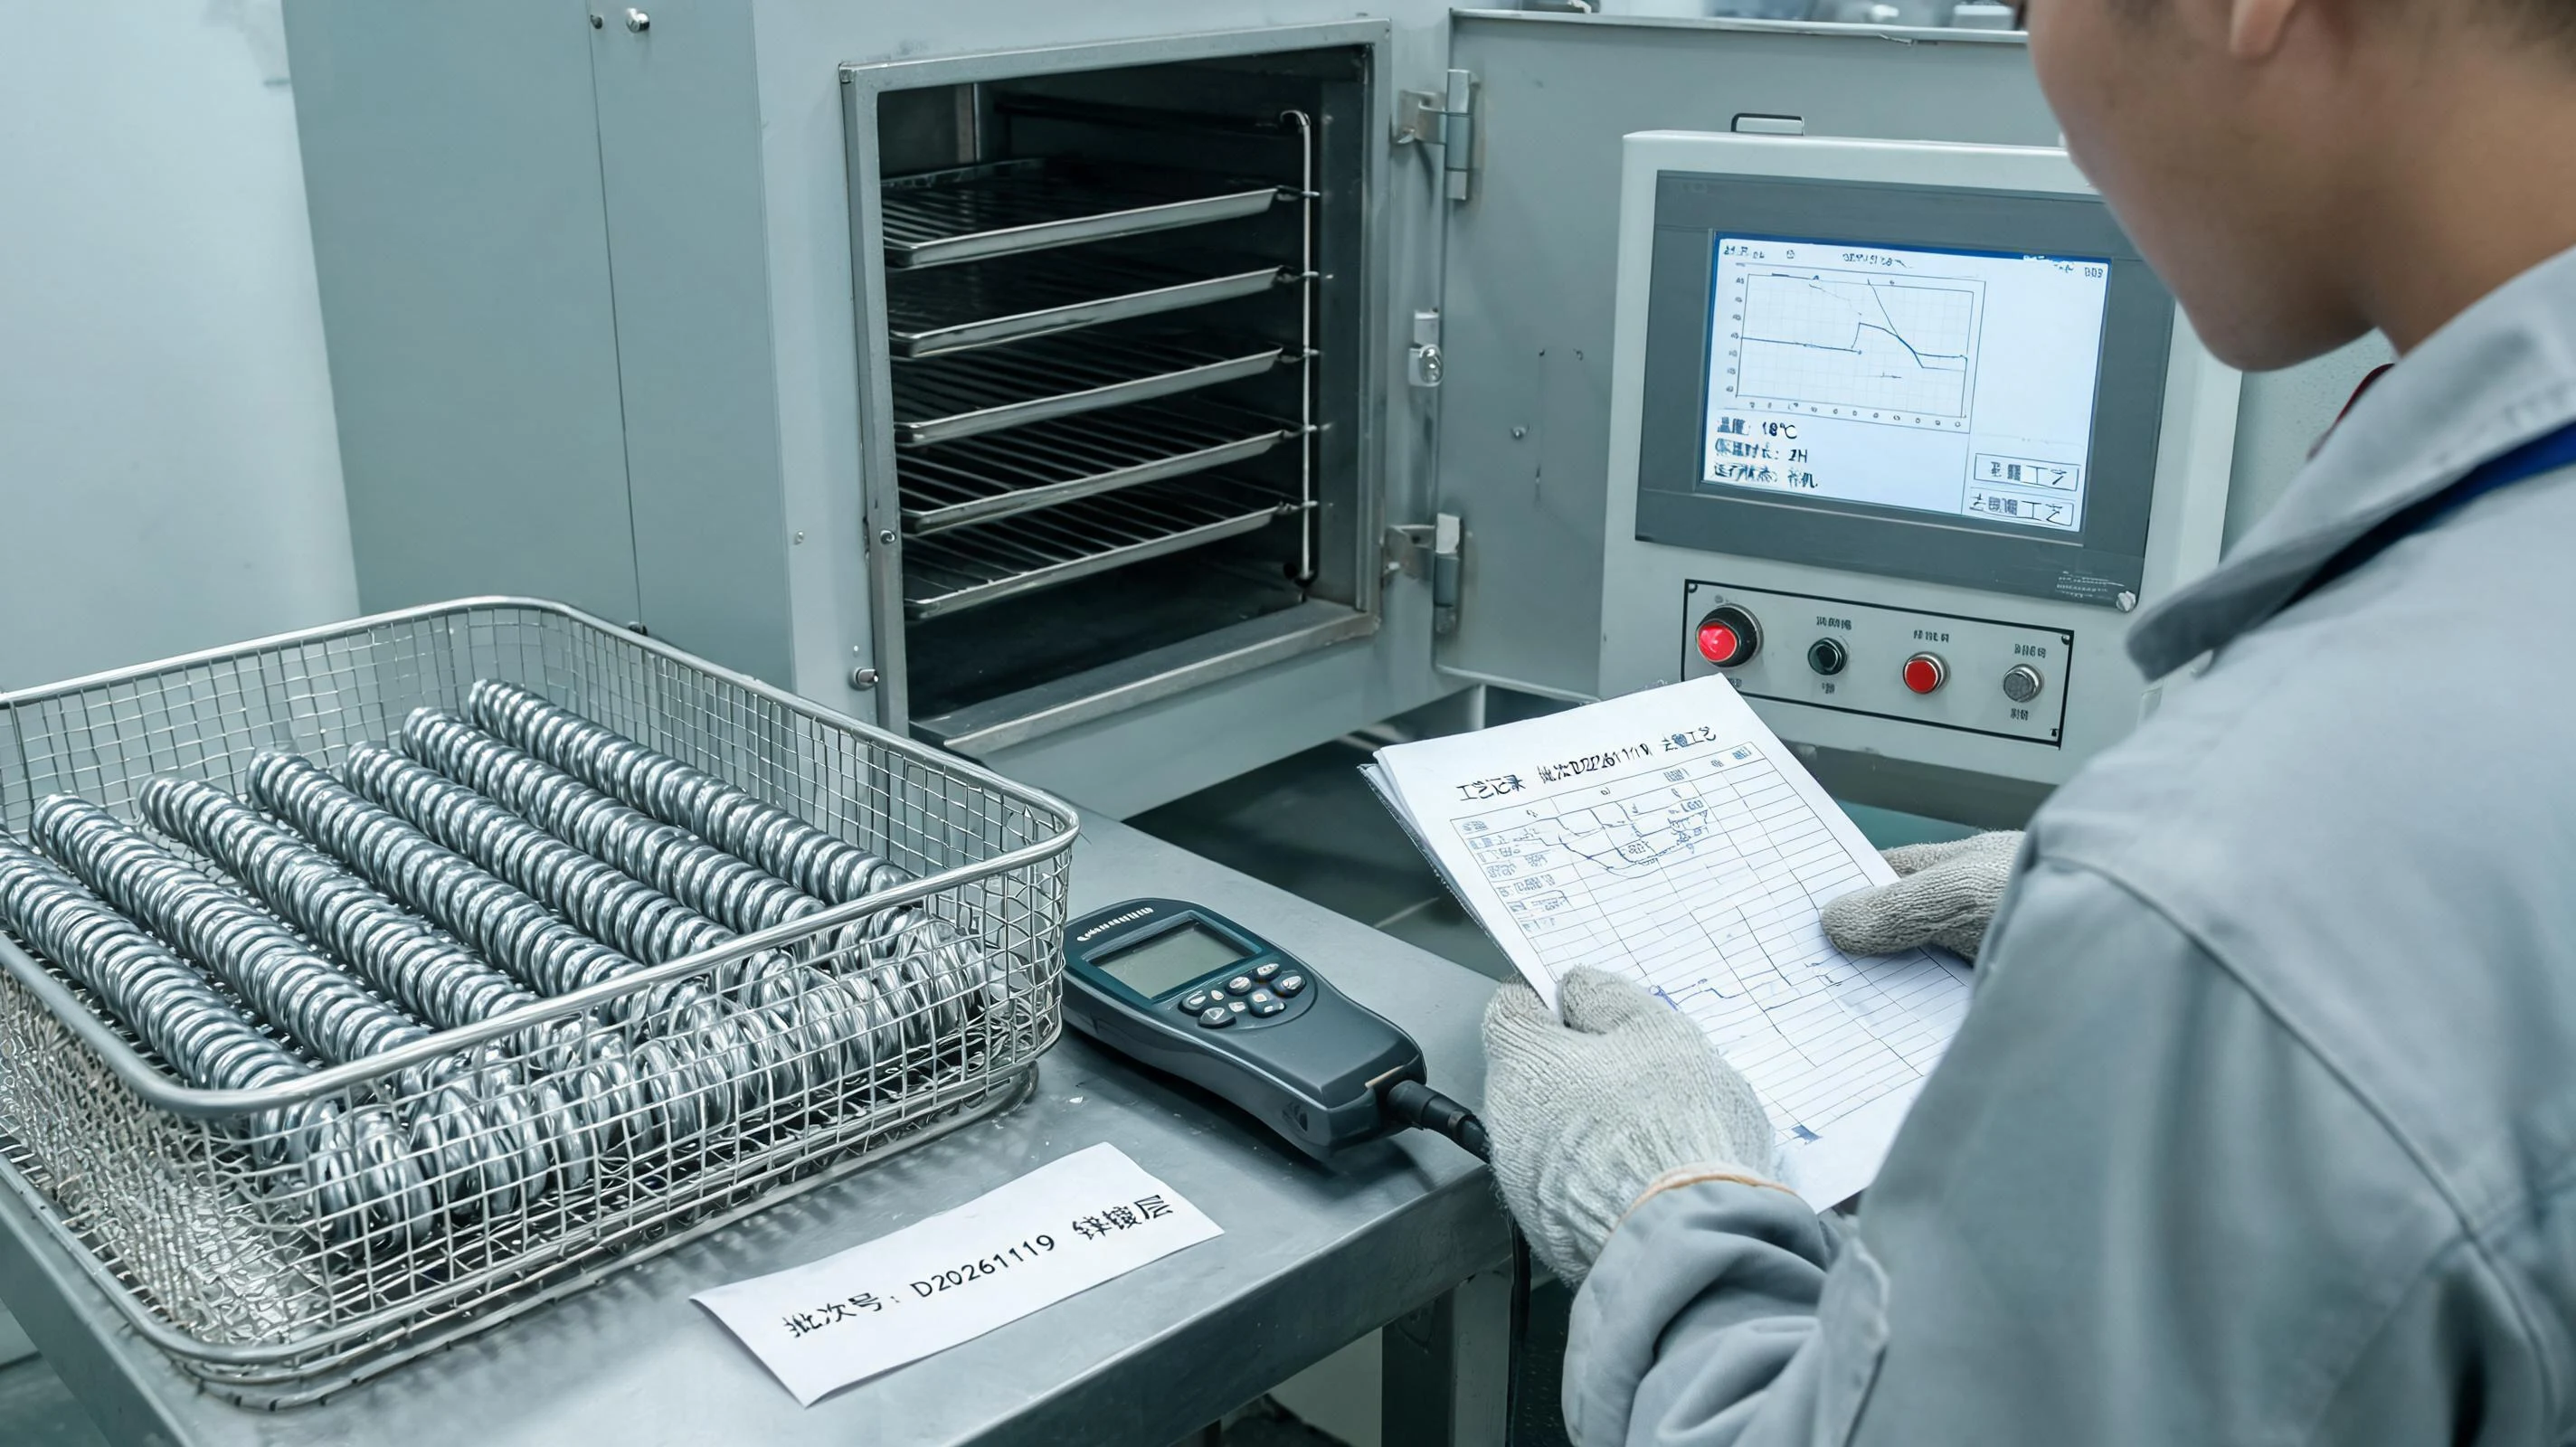
去氢烘烤(现场也叫除氢、氢驱除、烘氢)是电镀之后的一道热处理:把渗进钢基体的氢在镀层还允许氢通过的时候赶出来,避免它在服役期聚集到应力集中处引发延迟断裂。它不像镀层厚度那样量得出来,也不像外观那样看得见,因此最容易在赶货的时候被省掉。本文只讲这一道:哪些件必须做、从出槽到进炉能拖多久、温度与保温时间怎么定、烘完怎么验证。
一、氢脆为什么专挑弹簧下手
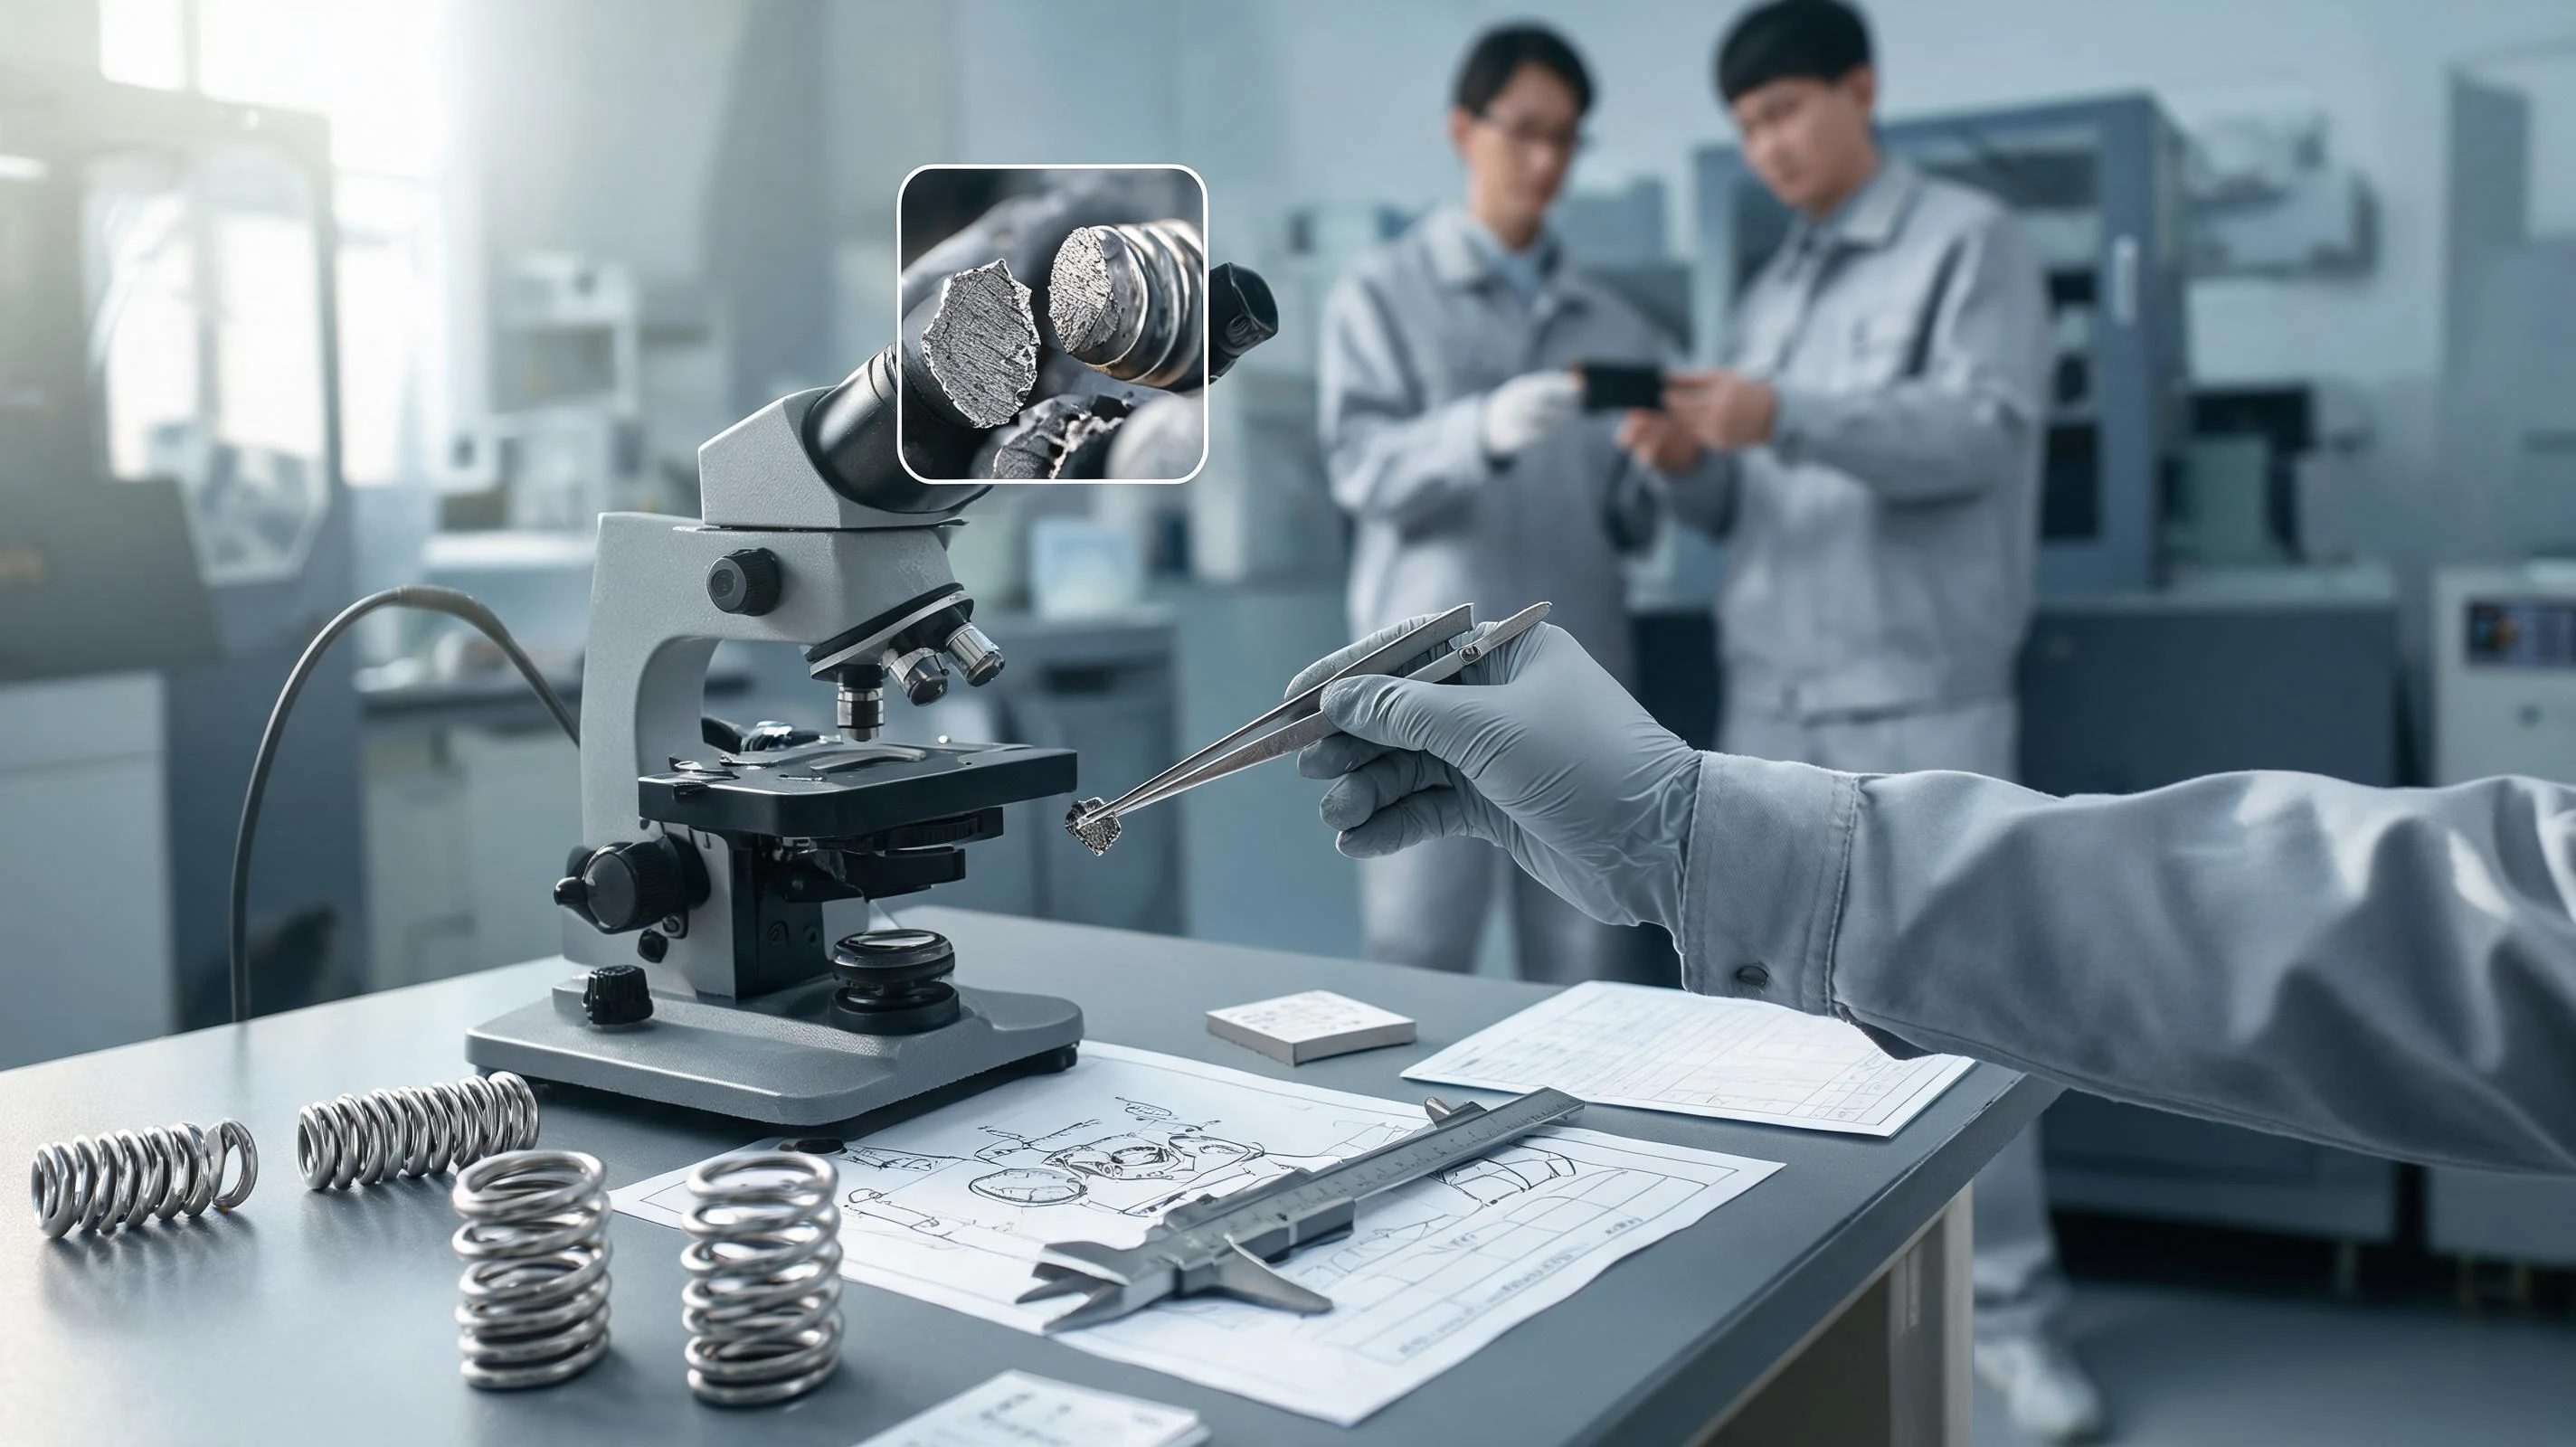
电镀的前处理(酸洗、活化)与电镀过程本身都会析出氢,一部分氢留在钢的基体里。氢在应力作用下会向拉应力最高的位置迁移、聚集,局部达到临界浓度后,材料在没有明显塑性变形的情况下开裂——也就是延迟断裂:加载当时不断,放置或服役一段时间后才断。断口通常平齐、少有颈缩,与过载断件的形貌差别明显。
弹簧恰好把几个不利条件凑在一起:材料强度高(尤其淬火回火钢丝与不锈钢弹簧钢)、成形后长期处在工作应力下、线径细而比表面积大(同样时间吸氢更多、表面缺陷的影响也更直接)、成形与端部加工留下的残余拉应力正好提供了氢的聚集点。所以同一批镀层,装在平板件上没事,装在弹簧上就出事,原因不只在镀层质量。
二、哪些件必须做:先分级,再定要求
把所有镀锌件一律"烘一下"和把所有镀锌件都不烘,管理上都站不住。合理的做法是先按风险分级,分级的依据至少有四条:
- 材料强度与硬度——强度越高,对氢越敏感;具体门槛应以所执行的标准或客户规范约定的数值为准,不要自行设定;
- 成形与冷加工量——卷制、强压、端部磨削等冷作程度大的件,残余应力高,风险更高;
- 镀种与工艺——酸洗电镀类的析氢量明显高于机械镀、无氢脆风险的涂层体系;镀层越致密,氢越不容易在烘烤时逸出,时间窗口也越紧;
- 服役条件——长期受载、振动、温度较高、失效后果严重的场合(安全件、制动与离合相关件、医疗与汽车关键件),应直接按最严一档处理。
分级结果要落到文件上:哪些件必须去氢、按哪一档参数、由谁执行、记录谁签。没有分级的现场,通常是"记得就烘、忙起来就忘",出问题时也查不出这一批到底烘没烘。
三、时间窗口:从出槽到进炉,中间不能过夜
去氢是有时间窗的。电镀后放置越久,氢向基体深处扩散得越充分,后续再烘也赶不出来;同时镀层在放置过程中会逐渐钝化、封闭,进一步挡住氢的逸出通道。现场最需要写死的一条就是从出槽到进炉的最长间隔——这个值按镀种与客户规范取,并作为工艺纪律执行,不因排产紧张而放宽。
要做到这一条,靠的不是提醒,而是排产方式:电镀与烘烤必须在同一段生产计划里排定,镀完不留在中转箱里等第二天;外协电镀的,要在协议里写明"镀后多长时间内必须入炉"以及随货的去氢记录,否则供方把件攒够一炉再统一处理,窗口就已经过了。跨班次、跨周末的交接点,是最容易断链的地方,应在工序卡上明确交接责任。
四、温度与保温时间:受镀层和材料两头夹着,不是越高越好
去氢烘烤的两个参数互相牵制:温度高、氢扩散快,但温度过高会损伤镀层(变色、结合力下降、脆性增加)或影响弹簧本身的力学状态;时间短了赶不干净,时间长了同样带来镀层与基体的副作用。可用的区间由材料回火温度、镀层体系与客户规范三者共同限定,先取交集,再做小批验证。
几条经验性的原则:
- 计时从工件到温开始,不是从关炉门开始;升温段不计入保温时间,这一点必须写在工艺卡上,否则一炉满载与半载的实际保温时间会差出很多;
- 温度取区间并写中心值,同时给出允许波动范围,配炉温记录;
- 不要在回火温度附近或以上取值,否则等于给弹簧多做了一次不受控的回火,力值与自由长度都会变;
- 镀层类型不同,参数不同,锌镍、锌铁等合金镀层与纯锌的适用窗口并不一致,不能照抄。
五、装炉:氢要出得来,热风要进得去
参数对了而装炉不对,效果同样打折。烘箱里堆成一堆的件,中心部位到温慢、氢气也散不出去,等于外层烘了一遍、内层基本没动。装炉要规定四件事:
- 散装、不压堆——用网篮或托盘薄层平铺,避免整袋弹簧直接入炉;细线径的小件尤其容易被自身的堆重压出变形;
- 料层厚度与摆放方式——写明最大料层厚度,件与件之间留出气流通道,篮筐不得贴壁、不得堵住风口;
- 同炉同料同批——不同镀种、不同材料、不同参数的件不混炉,混炉后既无法判定,也容易整炉重做;
- 设备本身要合格——烘箱需有强制循环与温度记录,炉温均匀性定期测定,超差先停用再谈工艺。
六、烘完怎么验证:三项动作加一次抽检
去氢做没做到位,出厂检验的常规项目看不出来。可执行的做法是把验证分三层:
- 随炉记录——每炉的温度曲线、到温时刻、保温时长、装炉量、批次与操作者,作为最基本的证据;
- 延迟断裂验证——按约定方法做保载或弯曲类试验,在加载后放置规定时间再判定;这类试验的价值在于"放置之后",只测加载瞬间的力值没有意义;
- 镀层与尺寸复查——烘烤后确认镀层外观、结合力是否受影响,并按需复测自由长度与力值,确认没有因烘烤温度不当引入新的偏差。
抽检频次按风险等级定:高风险件每批取;中低风险件可按批组合并抽,但新批材料、新镀种、新设备投用时必须单独验证。所有验证数据应与批次号绑定,否则一旦客户端出现延迟断裂,无法回溯到具体炉次。
七、三种常见偏差与处置
一是烘了仍然断。先查时间窗口:从出槽到进炉是否超时、是否被攒批处理;再查装炉:料层是否过厚、是否堆压;最后查参数是否按镀种取值。三项都合规仍出现断裂时,应回到材料强度与残余应力上找原因,而非继续加时间加温度。
二是镀层变色、发暗或结合力下降。多为烘烤温度过高或时间过长,也可能是炉内气氛不洁。处置是恢复工艺窗口,并对该批做结合力复查;已经变色的件不能靠抛光补救,那会把镀层减薄、把问题挪到别处。
三是分不清是氢脆还是过载。看断口与变形:氢脆断口平齐、少有塑性变形、常出现在高应力圈;过载断件有明显的塑性迹象或与装配干涉痕迹对应。分不清就不要下结论,把断件、同批留样与服役条件一起分析,按失效分析的顺序逐项排除,方法见断件之后:弹簧失效分析的排查顺序。
八、记录与再验证:把这一道变成受控工序
去氢烘烤的记录应至少包含:批次与数量、镀种与电镀日期时刻、出槽到进炉的间隔、设备编号、设定温度与实际温度曲线、到温与出炉时刻、保温时长、操作者与复核人。外协件要把这份记录随货索取,不接收只有一句"已除氢"的合格证。
下面几种情况应触发再验证:更换电镀供方或镀种、材料强度等级或线径变更、产品加强(强压、立定)参数变更、烘箱大修或更换、以及客户端出现延迟断裂反馈。再验证至少要覆盖一炉的温度记录与一组延迟断裂试验。
九、写进图纸与协议的四项要求
要把这一道做成可验收的条件,文件上至少写四件事:
一是是否要求去氢及适用等级。明确按哪一档处理,以及依据的标准或客户规范;二是时间窗口。从电镀出槽到入炉的最长间隔,以及超时后的处置(重镀还是判废);三是参数与记录。温度区间与中心值、保温时长、装炉要求,以及随货提交的炉次记录内容;四是变更与验证。更换电镀供方、镀种或烘烤设备的通知义务,以及验证方法与抽检频次。
还有一句提醒值得写进协议:喷丸强化不能替代去氢烘烤。喷丸引入的是表层压应力,改善的是疲劳起裂,与氢的扩散和聚集是两件事;把顺序排成"镀后喷丸",反而可能因镀层被丸粒击伤而让防腐与去氢同时失效。喷丸这一道怎么控制,见丸粒打不到位等于没打:弹簧喷丸强化的强度与覆盖率。镀层体系本身怎么选、怎么验,见镀层要求收紧:弹簧表面处理从「镀锌」到指定体系。
贵司若正被"镀后放置一段时间就断"或"同批断裂集中在高应力圈"困扰,可以把现用图纸、镀种与去氢记录、断件照片发过来,我们一起把这道工序的分级、窗口与验收项定清楚。
镀后断裂反复出现、去氢记录又说不清?把图纸与电镀工艺记录发过来,我们帮您把分级与验证口径定下来。
联系我们