微线径弹簧大量用于精密电子、仪器仪表与小型机构。它的难点并不在"细",而在于极细线径下,材料的回弹、送料的稳定性、端部的成形与后续的测量都会变得敏感,任何一个环节波动,成品就会偏离图纸。
一、难点在哪儿
- 材料本身很脆:线径越细,单位截面能承受的弯曲次数越有限,成型过程中需要控制张力与弯曲半径。
- 回弹控制难:细线成型后回弹比例更大,圈数与外径容易偏离,需要用工艺参数补偿。
- 端部处理受限:线径 0.03mm 级别的弹簧很难磨平端面,端部形式需要在设计阶段就与实际能力对齐。
- 易缠绕、易变形:散装、震动送料都可能造成互相勾连,产成品从下料到包装都要控制。
二、成型与工艺上的应对
常见做法包括:使用适配细线的送料与导向机构,减少线材在成型前的弯折;控制成型速度,让回弹在可控范围内;对端部采用不磨平的并紧方式,或按装配要求做简单的端部收口。
需要强调的是,微弹簧的"可做范围"不是单一由线径决定的。外径、自由长度、圈数、力度要求之间会相互牵制:在极细线径下,自由长度越长,稳定性越难保证。设计阶段把这些参数一起考虑,比反复打样更省时间。
三、检测方式
这个尺寸级别的检测,靠卡尺目测已经不够,通常需要:
- 影像测量方式获取线径、外径、自由长度与圈数等几何量。
- 小量程测力装置读取压缩或拉伸到指定位置时的力值。
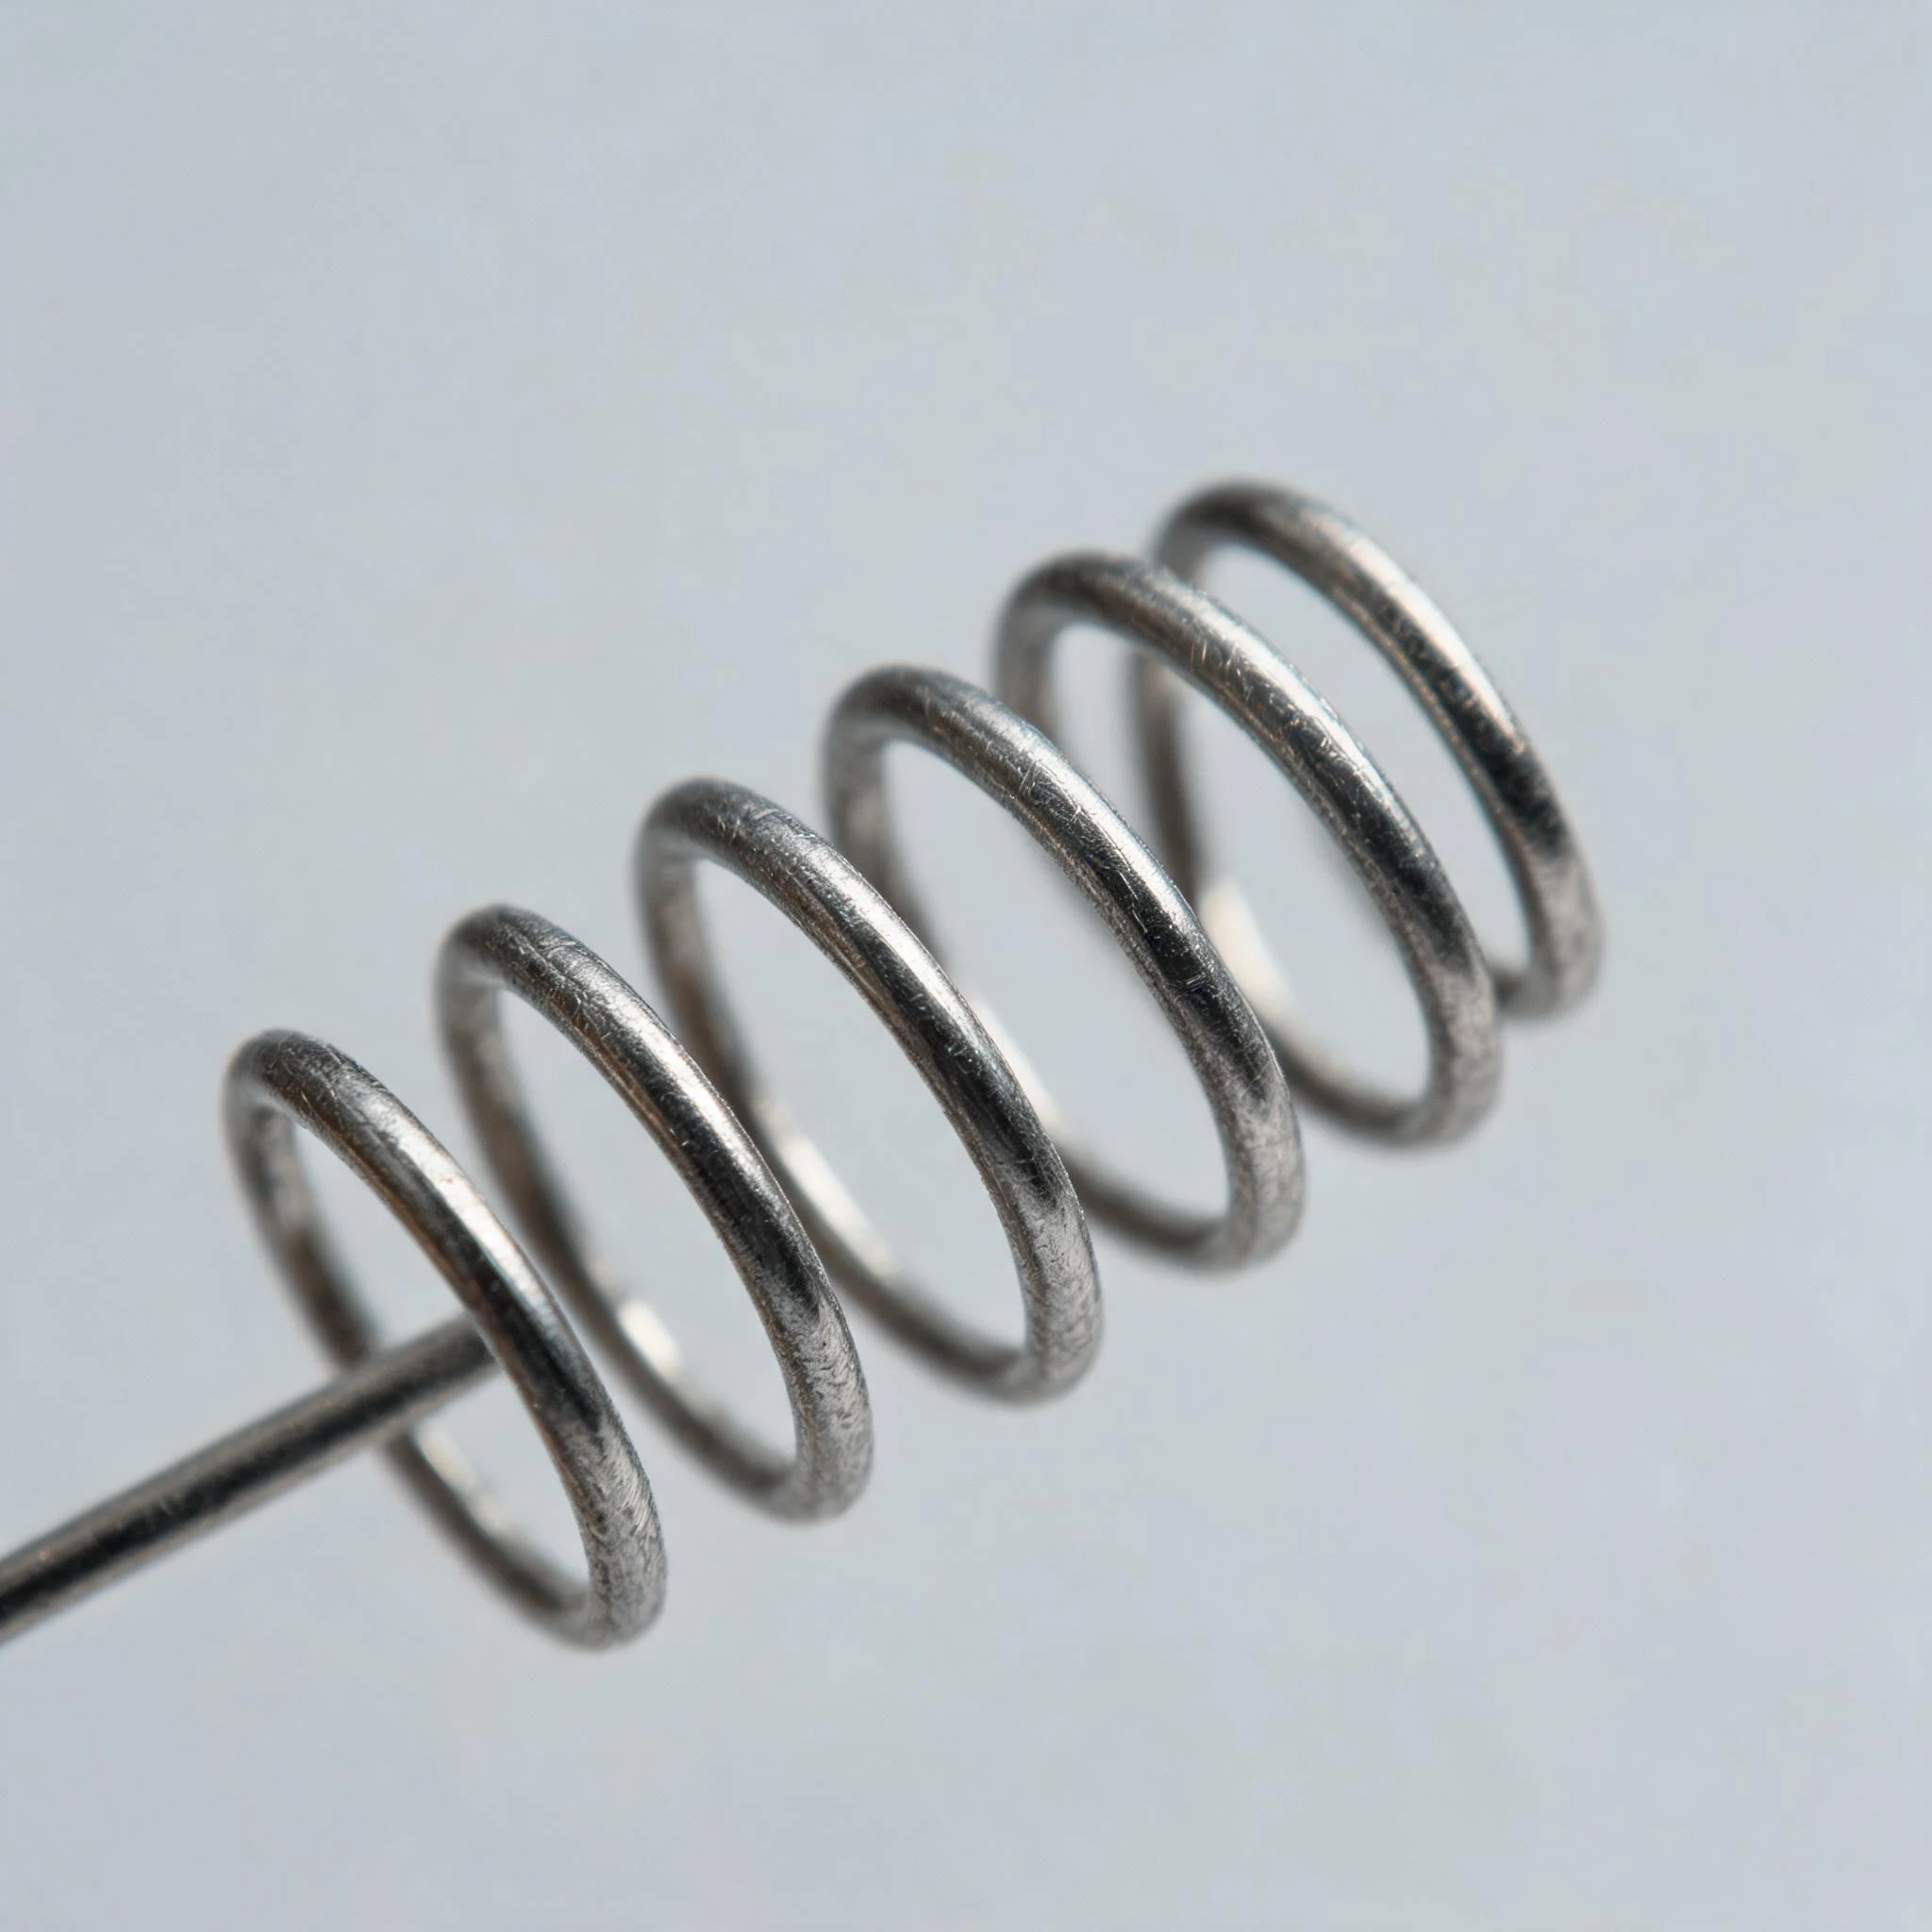
- 必要时通过放大成像确认端部形态与表面状态。
检验项的多少应与图纸要求一致。全部尺寸按最严公差检验既不必要,也会显著提高成本;只检其中一两项,又可能在装配时出问题。
四、设计上可以避开的坑
- 自由长度尽量与结构匹配,不要在微线径下追求过长的自由长度。
- 力度要求给出可测量的场景,而不是"越轻越好"。
- 端部形式提前确认,避免设计出当前工艺无法实现的结构。
- 明确包装与运输方式,微弹簧在运输中的挤压变形常被忽视。
- 若为长期受力工况,需要把材料与应力水平一起考虑,而不是只调尺寸。
五、打样时建议问清楚的事
如果要启动微线径弹簧的打样,建议与加工方确认三件事:你的线径与尺寸组合是否在可加工范围内;样品阶段哪些尺寸是可以微调的;批量时一致性如何检验。这三点确认了,后面的批量才有依据。
有 0.03mm 级别的微弹簧需求?把图纸发过来,我们先评估工艺可行性。
提交定制需求